Оценка склонности к деформационному упрочнению проволоки различных диаметров из аустенитно-мартенситной стали ВНС9-Ш
Исследовано влияние скорости деформации (0,1–15 мм/мин) на механические свойства и деформационное упрочнение проволок различных диаметров (0,36–2,4 мм) из аустенитно-мартенситной TRIP-стали ВНС9-Ш после холодного волочения со степенью деформации 31,5–86 %. Установлено, что объемное содержание мартенсита линейно возрастает с 15 до 57 %. Предел прочности проволок диаметрами 0,36 и 2,4 мм достигает 2520 и 1758 МПа соответственно. Согласно параметрам, определенным по модели Джонсона–Кука, проволока из стали ВНС9-Ш практически не склонна к деформационному упрочнению.
Введение
Современные отрасли тяжелой промышленности, прежде всего авиационная и космическая, предъявляют исключительно высокие требования к конструкционным материалам: сочетание высокой удельной прочности, пластичности, коррозионной стойкости и стабильности свойств в широком диапазоне рабочих температур и нагрузок [1–4]. Надежность авиационных конструкций и изделий ракетно-космической техники обеспечивается использованием комплексно-легированных сталей, наличие нескольких легирующих элементов в которых позволяет сформировать оптимальное сочетание фазового состава и субструктуры, недостижимое при однокомпонентном легировании [3]. Так, нержавеющие хромоникелевые стали, дополнительно легированные молибденом, азотом, марганцем и другими элементами, обеспечивают необходимый комплекс механических и служебных характеристик для нагруженных деталей планеров, двигателей и несущих конструкций [1, 2]. Наличие в составе сталей легирующих элементов-стабилизаторов и элементов, управляющих кинетикой фазовых превращений, позволяет целенаправленно регулировать структуру и свойства при термообработке и пластической деформации, что существенно расширяет технологические возможности производства высококачественных полуфабрикатов (прутков, листов и проволоки) для аэрокосмической отрасли [2].
Аустенитно-мартенситные стали, проявляющие TRIP-эффект (Transformation Induced Plasticity – пластичность, наведенная превращением), представляют значительный интерес для авиационной промышленности благодаря уникальному сочетанию высокой прочности и пластичности, достигаемому за счет деформационно-индуцированного мартенситного превращения метастабильного аустенита [5–9]. Сталь ВНС9-Ш (18Х15Н6АМ3-Ш) является представителем данного класса материалов и применяется для изготовления высокопрочной проволоки методом холодного волочения, в ходе которого формируется сложная двухфазная аустенитно-мартенситная структура с различным соотношением фаз на поверхности и в объеме полуфабриката [9–11].
Механическое поведение проволоки из стали ВНС9-Ш определяется не только общей степенью накопленной деформации, но и характером распределения структурных фаз по сечению. Установлено, что в процессе волочения контактно-фрикционный разогрев поверхности приводит к протеканию обратного (α → γ)-превращения мартенсита в аустенит в интервале температур 450–650 °С, что обуславливает неоднородное распределение фазового состава [10, 11]. Это в свою очередь оказывает существенное влияние на процессы деформационного упрочнения при последующем механическом нагружении.
Вместе с тем влияние скорости деформации на механические свойства проволоки из аустенитно-мартенситных TRIP-сталей после интенсивной пластической деформации остается недостаточно изученным. Известно, что данный параметр может оказывать существенное влияние на кинетику деформационного мартенситного превращения и, как следствие, на уровень реализуемых механических свойств [12–16]. Модель Джонсона–Кука позволяет количественно описать влияние скорости нагружения на напряжение течения и выделить вклад деформационного и скоростного упрочнения [17, 18].
Цель работы – оценка влияния скорости деформации на механические свойства и склонность к деформационному упрочнению проволоки различных диаметров из стали ВНС9-Ш после холодного волочения с использованием модифицированной модели Джонсона–Кука.
Материалы и методы
В качестве объекта исследования использовали проволоки различных диаметров (0,36; 0,95; 1,6 и 2,4 мм) из высокопрочной азотсодержащей стали ВНС9-III (18Х15Н6АМ3-Ш) аустенитно-мартенситного класса после холодного волочения. Укрупненный маршрут деформации с промежуточной обработкой проволоки до исследуемого диаметра: волочение с диаметра 5 до 3,5 мм → промежуточная размягчающая обработка (ПРО) → волочение с диаметра 3,5 до 2,4 мм → ПРО → волочение с диаметра 2,4 до 1,6 мм → ПРО → волочение с диаметра 1,6 до 0,95 мм → ПРО → волочение с диаметра 0,95 до 0,36 мм. В качестве ПРО применяли нагрев до 1000–1100 °С с целью обеспечения гомогенной структуры аустенита, выдержку для растворения избыточных фаз в твердом растворе и последующее охлаждение в воде.
Для оценки влияния скорости деформации на механические свойства проволок из аустенитно-мартенситной стали после холодного волочения проводили испытания на статическое растяжение образцов длиной 200 мм в соответствии с ГОСТ 1497–2023 и ГОСТ 10446–80. Склонность к деформационному упрочнению оценивали путем определения параметров по упрощенной модели Джонсона–Кука без учета температурных изменений в процессе деформации:
$$σ = (A + Bε^m)(1 + Clnε^s),$$
где σ – реализуемое напряжение, МПа; A – условный предел текучести, МПа; B – коэффициент деформационного упрочнения, МПа; ε – относительная деформация, %; ε* – эффективная скорость пластической деформации; n – показатель деформационного упрочнения; C – коэффициент скорости деформации.
Работа выполнена с использованием оборудования ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Результаты и обсуждение
В работе [8] установлено, что после холодного волочения формируется различное соотношение мартенсита и аустенита на поверхности и в объеме проволок разных диаметров из стали ВНС9-III (табл. 1). Количество мартенситной фазы как на поверхности, так и в объеме проволок изменяется по различным закономерностям в зависимости от накопленной степени деформации.
Диаметр проволоки, мм | Накопленная степень деформации, % | Содержание аустенита/мартенсита на поверхности, % | Объемное содержание магнитной фазы, % |
|---|---|---|---|
2,4 | 31,5 | 100/0 | 15 |
1,6 | 34 | 45/55 | 16,8 |
0,95 | 45 | 86/14 | 20,4 |
0,36 | 86 | 100/0 | 57 |
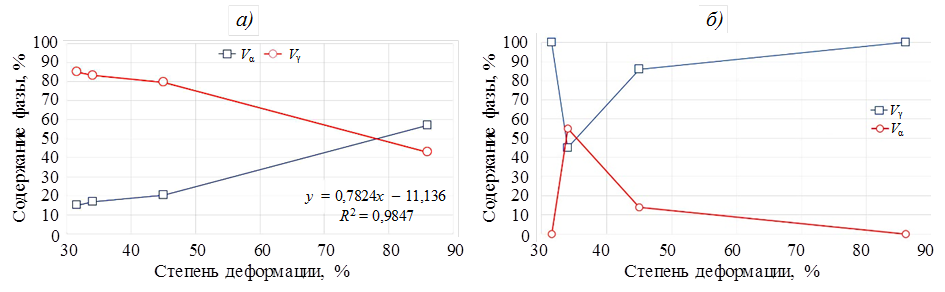
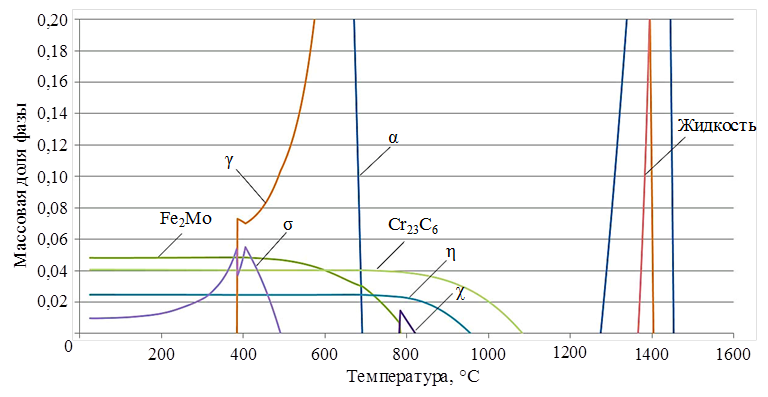
Увеличение степени деформации приводит к практически линейному увеличению объемного содержания магнитной фазы Vα (мартенсит), при этом линейная регрессионная зависимость (рис. 1, а) имеет высокий коэффициент детерминации (R² = 0,9847). Характер изменения содержания мартенсита и аустенита на поверхности (рис. 1, б) не имеет четкой закономерности и связан с процессами образования аустенита в интервале температур 450–650 °С: при волочении проволоки за счет контактно-фрикционного взаимодействия происходят разогрев поверхности до указанного интервала температур и (α → γ)-превращение мартенсита, сформированного в процессе пластической деформации [10]. Возможность протекания данного превращения в указанном интервале температур также подтверждается термодинамическими расчетами (рис. 2).
Механизм упрочнения проволоки из стали ВНС9-III заключается в превращении аустенита в мартенсит под воздействием холодной пластической деформации. При этом происходит превращение метастабильного аустенита, который сформирован во время закалки. Аустенит, сформированный в процессе отпуска, включает меньшее количество легирующих элементов, в частности углерода и азота, высокое содержание которых может как стабилизировать, так и снижать (при синергетическом эффекте с другими легирующими элемента) стабилизацию аустенитной структуры. В связи с этим проведена оценка механического поведения проволок диаметрами 0,36; 0,95; 1,6 и 2,4 мм с различным фазовым составом на поверхности и в объеме в части деформационного упрочнения в процессе испытания при различных скоростях нагружения.
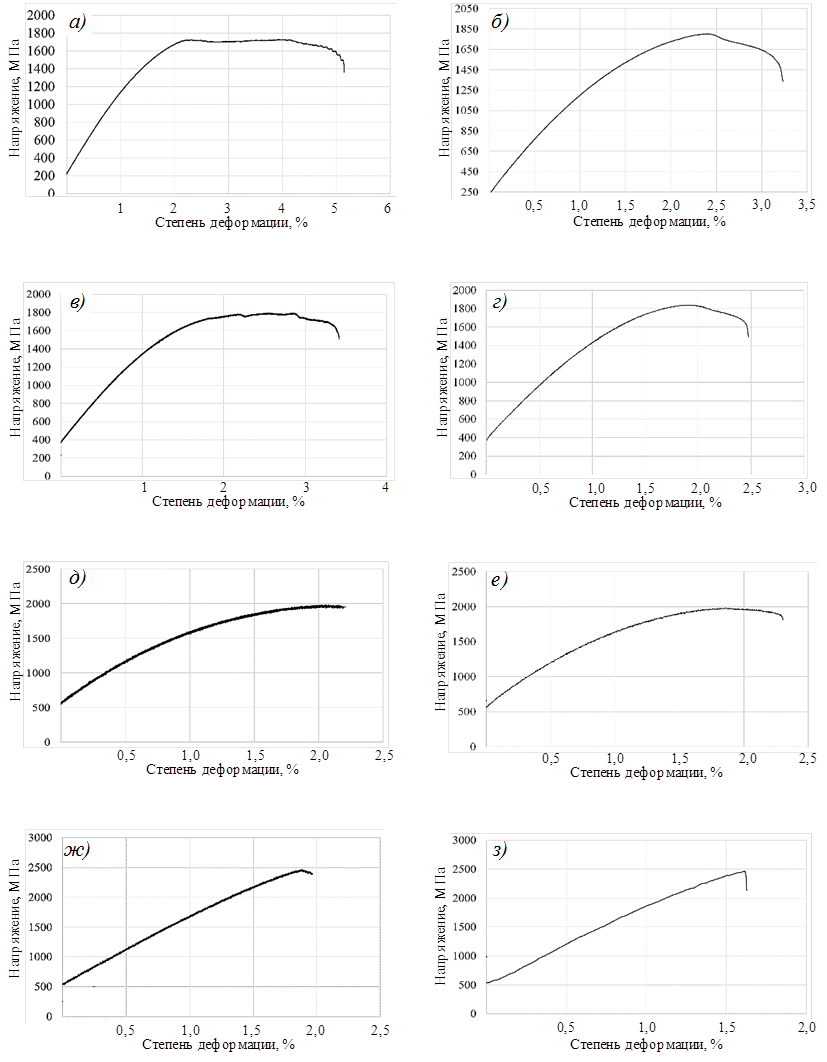
Для проволок из стали ВНС9-III с увеличением степени деформации с 31,5 до 86 % и уменьшением диаметра с 2,4 до 0,36 мм диаграмма растяжения претерпевает значительное изменение (рис. 3). При диаметрах проволок 2,4 и 1,6 мм (рис. 3, а–г) отмечены выраженная текучесть материала и удлинение, при этом увеличение скорости перемещения траверсы с 0,1 до 15 мм/мин приводит к снижению относительного удлинения. Объемное содержание мартенсита в проволоке диаметром 0,95 мм больше на 3,6–5,5 %, но при этом на поверхности присутствует высокое содержание аустенита, в связи с чем диаграмма растяжения включает не только интервал зоны упругости, но и зону текучести (рис. 3, д, е). Для проволоки диаметром 0,36 мм высокая степень деформации и содержание мартенсита в объеме приводят к значительному увеличению уровня механических свойств и разрушению в упругой области диаграммы растяжения (рис. 3, ж, з).
Результаты испытаний проволок при различных скоростях перемещения траверсы представлены на рис. 4.
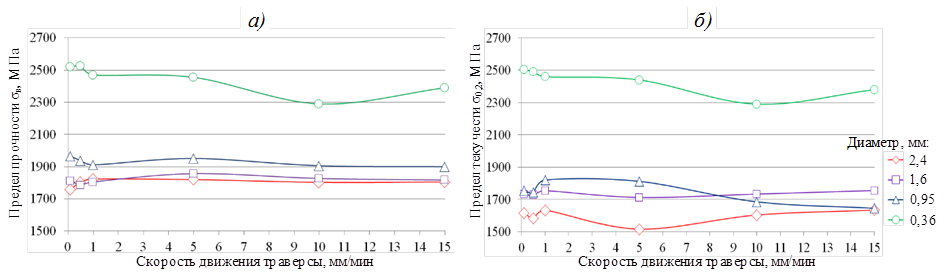
Предел прочности σв проволок диаметрами 0,95; 1,6 и 2,4 мм практически не зависит от скорости перемещения траверсы: минимальное и максимальное значения различаются на 3–4 %. Для проволоки диаметром 0,36 мм скорость перемещения траверсы >10 мм/мин приводит к снижению предела прочности на 6–10 %, что связано с высокими значениями степени деформации полуфабриката и плотности дислокаций. Высокая плотность дислокаций является барьером для формирования и передвижения дислокаций, образованных в процессе испытания, что приводит к ускоренному разрушению проволоки. Для условного предела текучести σ0,2 характер формирования зависимости идентичный, но с более высокой чувствительностью к скорости перемещения траверсы.
Рассмотрение характеристик σв и σ0,2 в отдельности не иллюстрирует зависимостей от скорости перемещения траверсы при испытании. В связи с этим рассмотрен показатель σв/σ0,2 (рис. 5). Отношение предела прочности к пределу текучести демонстрирует выраженную зависимость, связанную с объемным содержанием мартенсита и степенью деформации. Для проволоки диаметром 2,4 мм вследствие малого объемного содержания мартенсита и низкой степени деформации передвижение дислокаций в процессе испытаний практически не затруднено, в связи с чем при увеличении скорости движения траверсы до 5 мм/мин текучесть наступает раньше, чем при других скоростях. Такое же явление наблюдается и для проволоки диаметром 1,6 мм, но с менее выраженным эффектом. Для проволоки диаметром 0,36 мм данная закономерность практически отсутствует в связи с высокой степенью деформации.
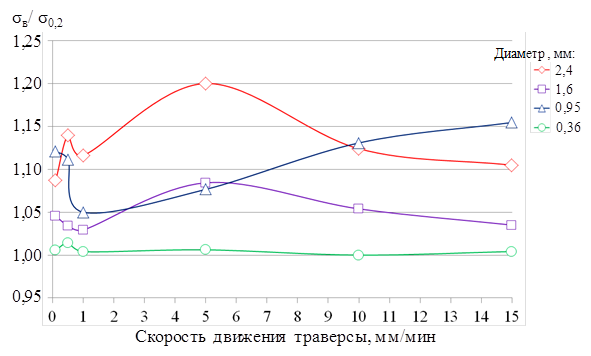
Отклонение от закономерности наблюдается для проволоки диаметром 0,95 мм, для которой при скоростях движения траверсы 1 и 5 мм/мин выявлена высокая упругость. При этом увеличение скорости перемещения до 10 и 15 мм/мин приводит к «разблокировке» структуры и более активному перемещению дислокаций в процессе испытаний, в результате чего различие между пределом прочности и пределом текучести увеличивается. Данная «аномальная» зависимость может быть связана с тем, что из-за высокого содержания аустенита на поверхности и средней степени деформации по объему увеличение скорости деформации путем повышения скорости движения траверсы может приводить к более интенсивной деформации поверхностных слоев, содержащих более пластичную структуру. Для оценки протекающих процессов деформации в проволоках различных диаметров проведен расчет по модели Джонсона–Кука.
С целью количественного описания влияния скорости деформации и степени пластической деформации на уровень напряжений в проволоке из стали ВНС9-Ш использована модифицированная форма модели Джонсона–Кука. В рамках проведенной работы рассмотрена изотермическая схема нагружения при комнатной температуре, поэтому температурный множитель в классическом выражении принят равным единице.
Для каждого диаметра проволок (2,4; 1,6; 0,95 и 0,36 мм) по экспериментальным диаграммам растяжения в координатах «истинное напряжение–истинная деформация» выделены участки равномерного пластического течения, на которых выполнена аппроксимация σ(ε) при различных скоростях деформации. В качестве базовой скорости деформации выбрана минимальная скорость испытаний, соответствующая скорости перемещения траверсы 0,1 мм/мин. Это позволило трактовать параметры A, B и n как характеристики материала в квазистатических условиях, а коэффициент C – как меру дополнительного упрочнения при повышении скорости деформации. Результаты расчетов приведены в табл. 2.
Диаметр, мм | A, МПа | B, МПа | n | C |
|---|---|---|---|---|
0,36 | 2460 | 55 | 0,15 | 0,021 |
0,95 | 1820 | 95 | 0,08 | -0,018 |
1,6 | 1754 | 55 | 0,12 | 0,003 |
2,4 | 1633 | 185 | 0,05 | -0,002 |
| Примечание. A – условный предел текучести; B – коэффициент деформационного упрочнения; n – показатель деформационного упрочнения; C – коэффициент скорости деформации. | ||||
На основании полученных экспериментальных данных определены параметры модели Джонсона–Кука для каждого диаметра проволоки. Полученные зависимости показали, что с уменьшением диаметра проволоки (и, соответственно, с увеличением степени предварительной деформации и доли мартенсита деформации) величина A возрастает, что согласуется с повышением значения σ0,2, установленным экспериментально. Параметр C, характеризующий зависимость напряжения течения от скорости деформации, изменялся в диапазоне от –0,018 до 0,021, что свидетельствует о несущественной скоростной зависимости (или ее отсутствии) механических свойств проволок практически всех диаметров вследствие высокой искаженности структуры.
Из-за высокой степени деформации коэффициенты B и n, отвечающие за деформационное упрочнение, оказались низкими. При этом показатель B для проволок диаметрами 0,95 и 2,4 мм больше, чем для проволок диаметрами 0,36 и 1,6 мм, что свидетельствует о протекании преимущественно объемного деформационного упрочнения. Показатель n больше для проволок диаметрами 0,36 и 1,6 мм, что косвенно свидетельствует о преимущественно поверхностном упрочнении в результате статического растяжения. При этом у проволок диаметрами 0,36; 0,95 и 2,4 мм на поверхности содержание аустенита превышает 85 %, что является благоприятным фактором преимущественно для поверхностной пластической деформации, однако высокая степень деформации и объемное содержание мартенсита приводят к реализации поверхностного упрочнения для проволоки диаметром 0,36 мм.
Заключения
На основании проведенных исследований влияния скорости деформации на механические свойства и склонность к деформационному упрочнению проволок из аустенитно-мартенситной стали ВНС9-Ш после холодного волочения установлено следующее:
- с увеличением степени накопленной деформации с 31,5 до 86 % и уменьшением диаметра проволоки с 2,4 до 0,36 мм объемное содержание мартенситной фазы возрастает практически линейно с 15 до 57 % (R2 = 0,9847), что обуславливает существенное изменение характера диаграммы растяжения – от выраженной текучести и пластического течения (для проволок диаметрами 2,4 и 1,6 мм) до разрушения в упругой области (для проволоки диаметром 0,36 мм);
- предел прочности проволок диаметрами 0,95; 1,6 и 2,4 мм практически не зависит от скорости перемещения траверсы – минимальное и максимальное значения различаются на 3–4 %. Для проволоки диаметром 0,36 мм увеличение скорости перемещения траверсы более 10 мм/мин приводит к снижению предела прочности на 6–10 %. Это связано с высокой плотностью дислокаций, являющейся барьером для формирования и перемещения дислокаций, которые образуются в процессе испытания;
- анализ отношения σв/σ0,2 выявил выраженную зависимость от объемного содержания мартенсита и степени деформации. Для проволоки диаметром 0,95 мм обнаружена аномальная зависимость: при скоростях движения траверсы 1 и 5 мм/мин наблюдается повышенная упругость, а при увеличении скорости до 10–15 мм/мин происходят «разблокировка» структуры и более активное перемещение дислокаций, что связано с высоким содержанием аустенита в поверхностных слоях;
- по результатам аппроксимации экспериментальных данных с использованием модифицированной модели Джонсона–Кука определены параметры деформационного упрочнения для каждого диаметра проволоки. Параметр А возрастает с уменьшением диаметра (с 1633 до 2460 МПа), что согласуется с экспериментально установленным увеличением условного предела текучести. Коэффициент скоростной чувствительности С изменяется в узком диапазоне от –0,018 до 0,021, что свидетельствует о низкой или практически отсутствующей скоростной зависимости напряжения течения для проволок всех исследованных диаметров вследствие высокой искаженности структуры после холодного волочения;
- вследствие высокой степени предварительной деформации получены низкие значения параметров В и п, характеризующих деформационное упрочнение. При этом повышенные значения параметра В для проволок диаметрами 0,95 и 2,4 мм свидетельствуют о преимущественно объемном деформационном упрочнении, тогда как повышенные значения параметра п для проволок диаметрами 0,36 и 1,6 мм – о преимущественно поверхностном характере упрочнения при статическом растяжении.
- Алексеева М.С., Слободской П.А., Лукина Е.А., Якушева Н.А. Закономерности формирования структуры мартенситостареющей стали системы Fe–Cr–Ni–Mo–Ti в ходе термической обработки // Труды ВИАМ. 2024. № 2 (132). С. 3–12. URL: http://www.viam-works.ru (дата обращения: 01.04.2026). DOI: 10.18577/2307-6046-2024-0-2-3-12.
- Севальнев Г.С., Дульнев К.В., Рыжков П.В., Леонов А.В., Вознесенская Н.М. Оптимизация термической обработки высокопрочной коррозионностойкой азотсодержащей стали для получения бесшовных тонкостенных труб // Труды ВИАМ. 2025. № 8 (150). С. 41–52. URL: http://www.viam-works.ru (дата обращения: 01.04.2026). DOI: 10.18577/2307-6046-2025-0-8-41-52.
- Дульнев К.В., Севальнев Г.С., Пахомкина Т.Н., Бузенков А.В. Исследование изменения микроструктуры, размера зерна и концентрации азота в зависимости от температуры термической обработки высокопрочной конструкционной высокоазотистой стали // Авиационные материалы и технологии. 2025. № 3 (82). С. 3–14. URL: http://www.journal.viam.ru (дата обращения: 01.04.2026). DOI: 10.18577/2713-0193-2025-0-3-3-14.
- Елисеев Э.А., Карпухин С.Д., Дружинина М.Э. Влияние никеля на структуру азотированного слоя низкоуглеродистых сталей мартенситного класса // Авиационные материалы и технологии. 2025. № 1 (78). С. 18–27. URL: http://www.journal.viam.ru (дата обращения: 01.04.2026). DOI: 10.18577/2713-0193-2025-0-1-18-27.
- Jacques P.J., Furnemont Q., Lani F. et al. Multiscale mechanics of TRIP assisted multiphase steels // Philosophical Magazine A. 2001. Vol. 81 (6). P. 1789–1812. DOI: 10.1080/01418610108216636.
- Olson G.B., Cohen M. Kinetics of strain-induced martensitic nucleation // Metallurgical Transaction A. 1975. Vol. 6 (4). P. 791–795. DOI: 10.1007/BF02672301.
- Zackay V.F., Parker E., Feldman H. Transformation-induced plasticity in steels // Transaction ASM. 1967. Vol. 60. P. 252–259.
- Jimenez-Melero E., van Dijk N.H., Zhao L. et al. Effect of the stability of retained austenite on the mechanical behavior of TRIP steels // Acta Materialia. 2007. Vol. 55 (20). P. 6713–6723. DOI: 10.1016/j.actamat.2007.08.038.
- Просвирнин Д.В., Севальнев Г.С., Каплан М.А. и др. Влияние степени обжатия на фазовый состав и механические свойства проволоки из трип-стали ВНС9-Ш при статическом и циклическом нагружении // Деформация и разрушение материалов. 2023. № 6. С. 16–22. DOI: 10.31044/1814-4632-2023-6-16-22.
- Севальнев Г.С., Севальнева Т.Г., Романенко Д.Н. и др. Исследование механизма образования аустенита в поверхностном слое при холодном волочении проволоки из аустенитно-мартенситной стали ВНС9-Ш // Упрочняющие технологии и покрытия. 2022. Т. 18. № 7 (211). С. 306–310.
- Севальнева Т.Г., Терентьев В.Ф., Севальнев Г.С., Власов И.И. Особенности формирования структуры проволоки из аустенитно-мартенситной трип-стали ВНС9-Ш при волочении // Деформация и разрушение материалов. 2021. № 2. С. 26–31.
- Lee S.J., De Cooman B.C. Effect of Al on the mechanical stability of austenite in Fe–Mn–Al–Si TRIP steels // Metallurgical and Materials Transaction A. 2013. Vol. 44 (1). P. 5119–5131. DOI: 10.1007/s11661-013-1823-3.
- Meyer L.W., Krüger L., Eckner R. et al. High rate deformation behavior of austenitic TRIP steels // International Journal of Impact Engineering. 2011. Vol. 38 (3). P. 282–290. DOI: 10.1016/j.ijimpeng.2010.10.002.
- Zerilli F.J., Armstrong R.W. Dislocation-mechanics-based constitutive relations for metals // Journal of Applied Physics. 1987. Vol. 61 (5). P. 1816–1825. DOI: 10.1063/1.338024.
- Chen S., Huang C.Y., Wang Y.T. et al. Rate dependent plastic behavior of TRIP-assisted steels // Materials Science and Engineering A. 2016. Vol. 676. P. 458–468. DOI: 10.1016/j.msea.2016.08.013.
- Wang C., Li J., Zhang Y. et al. Strain-rate effect on deformation behavior of Fe-Cr-Ni-N austenitic steels // Metallurgical and Materials Transaction A. 2019. Vol. 50. P. 1278–1288. DOI: 10.1007/s11661-018-5051-1.
- Johnson G.R., Cook W.N. A constitutive model and data for metals subjected to large strains. High rates and high temperatures // Proceedings of the 7th International symposium on ballistics. Hague, 1983. P. 541–547.
- Johnson G.R., Cook W.H. Fracture characteristics of three metals subjected to various strains, strain rates, temperatures, and pressures // Engineering Fracture Mechanism. 1985. Vol. 21. No. 1. P. 31–48.