Применение диэлектрического нагрева при удалении модельных композиций из оболочковых форм в производстве литых лопаток газотурбинных двигателей. Часть 2
Удаление модельных масс из керамических оболочковых форм – это одна из сложных технологических операций при изготовлении деталей газотурбинных двигателей методом литья по выплавляемым моделям. Обзор посвящен возможностям применения диэлектрического (микроволнового) нагрева как перспективного способа удаления моделей. В отличие от традиционных способов, в этом случае исключается необходимость применения теплоносителя, а тепловая энергия генерируется непосредственно в объеме керамической формы. Во второй части обзора рассматриваются экспериментальные работы в названной области.
Введение
Разработка новых модификаций высокоэффективных газотурбинных двигателей и газотурбинных установок приводит к необходимости совершенствования технологических процессов создания отдельных деталей и узлов, способствуя увеличению надежности, стабильности и ресурса работы двигателя в эксплуатации. По этой причине исключительно актуальными становятся вопросы, связанные с технологическими процессами получения лопаток из жаропрочных никелевых сплавов – самых термонапряженных деталей горячего тракта газотурбинных двигателей [1–3]. Наибольшее применение в производстве получила технология изготовления рабочих и сопловых лопаток методом литья по выплавляемым моделям [4–6]. Технологическая операция удаления моделей (чаще всего воскообразных) – одна из наиболее ответственных, отвечающих за качество готовых изделий.
В первой части данного обзора [7] рассмотрено понятие электромагнитного поля и охарактеризовано поведение в нем диэлектрических материалов – керамической формы и модельного блока, изложены требования к операции удаления модельных композиций, названы наиболее часто используемые способы ее проведения, отмечены требования к конструкциям установок микроволнового нагрева и перечислены основные области их применения.
Использование нагреваемого теплоносителя для удаления моделей может вызывать брак оболочковых форм по трещинам ввиду усилий, создаваемых моделью, которая расширяется, находясь внутри керамической формы [8–10]. Рассматриваемый в данной статье процесс не предполагает применения теплоносителя. Этот один из новых и перспективных вариантов удаления моделей заключается в воздействии на форму микроволнами: электромагнитным излучением сверхвысоких частот (СВЧ). Они занимают диапазон от 300 МГц до 300 ГГц [11, 12]. Обычно рабочими частотами для функционирования СВЧ-установок являются 915 и 2450 МГц.
Физическая природа механизма поглощения диэлектриком электромагнитной энергии, вызывающего нагрев, заключается в следующем. Молекулы вещества связаны друг с другом силами межмолекулярного взаимодействия. При воздействии внешнего электромагнитного поля внутримолекулярные заряды начинают смещаться на микроскопические расстояния, происходит поляризация частиц диэлектрика; если электрические заряды могут перемещаться на макроскопические расстояния, то возникает ток проводимости. На эти перемещения затрачивается работа, которая совершается против сил межмолекулярного взаимодействия и преобразуется в тепловую энергию; процесс носит название диэлектрического нагрева [13, 14].
Угол сдвига фаз между током смещения и напряженностью электрического поля в идеальном диэлектрике равен нулю. При наличии трения возникает некоторое запаздывание по времени поляризации от электрического поля: ток смещения (ток поляризации) опережает напряженность электрического поля на угол, меньший 90 градусов. Дополняющий до 90 градусов угол сдвига фаз между током и приложенным напряжением называется углом диэлектрических потерь (δ). Количественная оценка превращения энергии электромагнитного излучения в теплоту определяется величиной тангенса угла диэлектрических потерь (tgδ) обрабатываемых материалов, определяющего уровень потерь энергии в диэлектрике при воздействии электромагнитного поля и показывающего долю рассеиваемой энергии в виде тепла. Чем больше значение tgδ, тем сильнее в электрическом поле будет нагреваться конкретный диэлектрик.
В СВЧ-поле преобразование электромагнитной энергии в тепло идет не на поверхности формы, а в объеме, поэтому нагрев происходит крайне интенсивно и равномерно.
Как в РФ, так и за рубежом в последние десятилетия к применению микроволновых технологий проявляется все больший интерес: их активно используют в быту, медицине, науке, различных отраслях промышленности [7, 15, 16].
Результаты и обсуждение
Исследования диэлектрических свойств материалов в СВЧ-поле
Проанализируем отдельные отечественные экспериментальные работы в области применения энергии электромагнитных колебаний сверхвысоких частот в технологии литья по выплавляемым моделям. Напомним, что эффективность преобразования энергии электромагнитного поля в тепло пропорциональна tgδ обрабатываемого вещества, его диэлектрической проницаемости, частоте поля и квадрату напряженности электрического поля в веществе [7]. Выделяющаяся тепловая энергия в диэлектрике, помещенном в электромагнитное поле, определяется параметрами поля и диэлектрическими свойствами материала и не зависит от его теплопроводности. При удалении модельных масс микроволнами это представляет несомненное преимущество по сравнению с обычными видами нагрева.
В большинстве научных экспериментов ставилась цель – ускорение нагрева под воздействием электромагнитного излучения посредством введения в состав оболочковых форм добавок, улучшающих степень поглощения микроволновой энергии, т. е. повышающих тепловые потери.
В работах [10, 12] подробно изучены и определены диэлектрические свойства формовочных и модельных материалов, проведен их анализ, сделаны практические выводы. Предложено проводить пропитку оболочковых форм жидкими диэлектрическими растворами с высоким коэффициентом диэлектрических потерь, опытно установлена оптимальная продолжительность пропитки. Разработан способ пропитки, применение которого привело к минимизации брака форм по трещинам [10]. Опыты по введению в состав оболочек веществ, повышающих диэлектрические потери, прошли успешное производственное опробование. Ускорение нагрева форм позволило добиться оплавления поверхности модели в течение ~10 с, а продолжительность удаления снизилась в 2 раза [12].
Изучались также возможности введения непосредственно в восковые модельные композиции поглотителей излучения: металлических порошков, углерода, карбида кремния и других. В целом должного эффекта достигнуто не было, более того, это привело к загрязнению поверхности литейных форм. Более действенным оказалось воздействие электромагнитного излучения на влагу внутри формы, поэтому рекомендовано предварительно смачивать водой оболочки форм в течение нескольких минут [17].
В других работах исследователи проводили опыты по введению интенсификатора высокочастотного удаления модельной массы – графитового порошка, что также усложнило процесс изготовления литейных форм и ухудшило культуру производства. Ряд экспериментов по изучению диэлектрической проницаемости, тангенса угла диэлектрических потерь разных модельных масс и керамики позволили установить зависимости названных характеристик от температуры. Для диэлектрических материалов определены также температурные области, при которых tgδ достигает максимальных значений. Показано, что керамика (в сравнении с восковыми составами) имеет более высокие значения диэлектрических потерь как при 20 °С, так и под воздействием электромагнитных волн, т. е. она поглощает большее количество энергии.
Тщательное изучение процесса микроволнового нагрева и удаления модельной массы из форм, проведенное с использованием образцов в виде элементов модельного блока, показало, что модельная масса нагревается как за счет генерации тепла в ней самой, так и путем теплопередачи от нагревающейся оболочковой формы. Это позволяет эффективно подплавлять граничный слой массы. Проведена отработка технологических режимов удаления моделей из огнеупорных форм, определены приблизительные длительности нагрева форм и появления первых капель расплава модельных масс. Опытным путем показана целесообразность использования полей СВЧ для крупногабаритного литья по выплавляемым моделям: микроволновые технологии обеспечивают минимизацию потерь модельных масс, возможность их возвращения для повторного использования, практически не требуя проведения регенерации [18].
Исследования процесса удаления модельных композиций в СВЧ-поле
Рассмотрим удаление модельных композиций в лабораторной СВЧ-установке, предназначенной для термической обработки различных диэлектрических материалов. Схема установки представлена на рис. 1, а, внешний вид – на рис. 1, б. Установка имеет камеру периодического действия и два источника электромагнитных колебаний сверхвысокой частоты (2450 МГц) – это магнетронные генераторы с регулируемой выходной мощностью, которые преобразуют потенциальную энергию электронов в электромагнитную. Волноводные тракты предназначены для подачи излучения от точек вывода энергии магнетронов в рабочую резонансную камеру через специальные отверстия связи, определенное расположение которых обеспечивает максимальную равномерность СВЧ-поля в местах установки форм. Причем волноводные элементы магнетронов развернуты между собой на 90 градусов с целью исключения их взаимодействия, окна связи разнесены по диагонали верхней стенки камеры нагрева. Совокупность названных конструкционных особенностей нацелена на достижение максимально высокой напряженности электромагнитного поля.
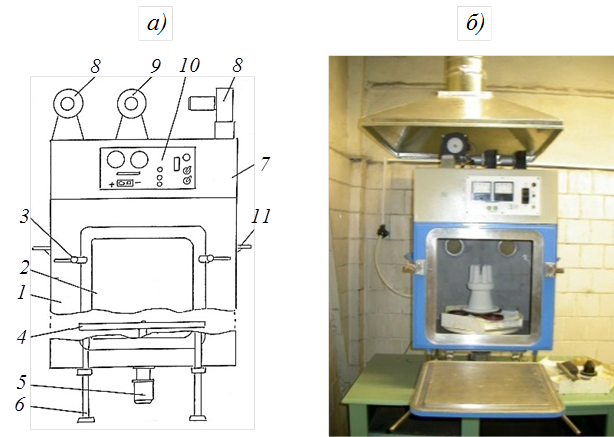
Для размещения огнеупорных форм предназначен специальный термостойкий фторопластовый поддон, размещенный на поворотном столе, скорость вращения которого составляет 2 об/мин. Стенки резонаторной камеры установки изготовлены из нержавеющей стали и обшиты листовой сталью. Для охлаждения силового трансформатора и магнетронов, а также для удаления газов, образующихся при нагреве обрабатываемых объектов, служат вентиляторы. Дверца камеры снабжена полуволновым защитным устройством (заградителем излучения) и электрической блокировкой, что не допускает возможности появления утечки СВЧ-излучения.
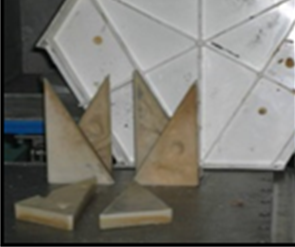
При быстром нагреве поверхность модели оплавлялась, и модельная композиция вытекала через зазор между ней и оболочковой формой (рис. 2). При этом исключалось механическое воздействие модельного состава на стенки керамики за счет температурного расширения. Дальнейший нагрев обеспечивал полное удаление модельной массы, стекающей при расплавлении в пластиковый поддон, откуда после застывания она легко извлекалась (рис. 3). По сравнению с использованием широко распространенного теплоносителя – горячей воды, подобная технология заметно упрощается.
Преимущество микроволновой технологии, доказывающее высокую эффективность и перспективность ее применения, составляет сочетание следующих факторов:
- энергетическая выгода, обусловленная уменьшением продолжительности процесса удаления модельных масс, исключением потерь тепловой энергии на нагрев и поддержание необходимой температуры теплоносителя, отсутствием дополнительной операции сушки;
- устранение негативного воздействия теплоносителя на керамическую форму и модельную массу;
- обеспечение высокого качества поверхности форм;
- легкость автоматизации;
- улучшение культуры производства;
отсутствие попадания загрязнений в окружающую среду.
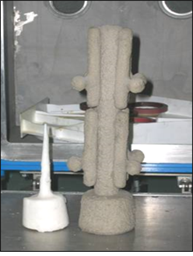
Рис. 2. Вид удаленного модельного состава и оболочковой формы
В России получен патент на способ СВЧ-удаления модельных масс в процессе отливки деталей сложной конфигурации для авиационной и других отраслей промышленности. Авторы патента размещали формы внутри установки на поворотной платформе с отверстиями, устанавливали определенный высокий уровень мощности, проводили нагрев, затем снижали величину излучения и выдерживали несколько минут, что повышало прочность перед обжигом и позволяло полностью удалить массу. После отключения генератора формы охлаждали до температур 70–80 °С, обжигали, заливали жаропрочным сплавом, получая высококачественные детали. Технология отрабатывалась совместно с одним из машиностроительных предприятий [19].
В литье по выплавляемым моделям применение микроволновых установок возможно не только при удалении модельных композиций, но и при сушке готовых форм и каждого слоя при послойном формировании керамической оболочки.
Исследовали влияние переменных технологических параметров на физикомеханические характеристики непрокаленных керамических образцов в лабораторной установке, имеющей выходную мощность генераторов до 2 кВт. Построили зависимости прочности при статическом изгибе образцов от подаваемой мощности СВЧ-излучения (от 0,225 до 0,675 кВт) и продолжительности его воздействия (от 1 до 20 мин). Установлено, что наиболее значительный прирост (до 3 МПа) достигался при увеличении мощности. Увеличение длительности выдержки при постоянной мощности повышало прочностные свойства лишь незначительно (прирост <0,5 МПа). При проведении процесса сушки керамических форм в электромагнитном поле продолжительность выдержки должна быть минимальной, мощность же высокочастотного поля как значимый технологический фактор должна быть максимально возможной. Показано, что применение микроволновой энергии интенсифицирует процесс и снижает энергоемкость операции сушки: в каждом микрообъеме нагрев достигает достаточно высоких температур, что повышает степень отверждения связующего, обеспечивая рост прочностных свойств керамики [20].
Для улучшения качества поверхности оболочковых форм за счет повышения газопроницаемости и снижения температурного коэффициента линейного расширения в работе [21] авторами предложены следующие технологические решения:
- введение в состав наполнителя огнеупорной суспензии тонкоизмельченного молотого диатомита, являющегося также и связующим;
- введение в состав обсыпочного материала природного (немолотого) диатомита с размером частиц 0,25–1,1 мм как упрочняющего материала оболочки и адсорбента жидкой фазы нанесенной суспензии;
- использование для сушки СВЧ-установки мощностью 0,5–50 кВт с частотой 915 или 2450 МГц [21].
Заключения
Рассмотренный ряд экспериментальных работ по применению СВЧ-излучения в литье по выплавляемым моделям позволяет выявить и опытно подтвердить ряд достоинств данного способа удаления модельных композиций. Также возможно применение энергии СВЧ-диапазона при технологической операции сушки оболочковых форм.
Дополнительно отметим положительные моменты, способствующие получению высококачественных ответственных отливок (лопатки газотурбинного двигателя) с минимальной вероятностью дефектов и высокой точностью размеров:
- избирательность воздействия излучения (т. е. разные вещества в одном материале нагреваются по-разному);
- высокий выход годных форм;
- уменьшение продолжительности обработки;
- экологическая чистота;
- отсутствие загрязненности материала;
- независимость нагрева от теплопроводности;
- легкость подбора оптимальной технологии регулировкой мощности и длительности подачи СВЧ-излучения;
- безынерционность в управлении процесса (он прекращается одновременно с отключением напряжения электромагнитного поля).
Таким образом, это более совершенный и надежный способ, обладающий ценными преимуществами технологического, практического и экономического характера.
Оценивая перспективы использования микроволнового нагрева, нельзя обойти вниманием и некоторые недостатки:
- недопустимость ввода в рабочую камеру металлических предметов (элементов литниково-питающей системы или оболочковых форм в металлических опоках). В этом случае объект не получит должного уровня СВЧ-обработки, а искажение равномерности распределения температурного поля внутри рабочего объема установки может привести к выводу из строя генератора;
- высокая капитальная стоимость оборудования.
Названные условия в определенной степени могут ограничивать масштаб применения процессов электромагнитной обработки диэлектрических материалов.
Работа выполнена с применением оборудования ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
- Коваленко Т.С. Дефект типа «пригар» на литых заготовках из жаропрочных никелевых сплавов (типа ЖС32) // Авиационные материалы и технологии. 2023. № 4 (73). С. 14–22. URL: http://www.journal.viam.ru (дата обращения: 17.04.2026). DOI: 10.18577/2713-0193-2023-0-4-14-22.
- Ечин А.Б., Бондаренко Ю.А., Колодяжный М.Ю., Сурова В.А. Обзор перспективных высокотемпературных жаропрочных сплавов на основе тугоплавких металлических материалов для производства газотурбинных двигателей // Авиационные материалы и технологии. 2023. № 3 (72). С. 30–41. URL: http://www.journal.viam.ru (дата обращения: 17.04.2026). DOI: 10.18577/2713-0193-2023-0-3-30-41.
- История авиационного материаловедения. ВИАМ – 80 лет: годы и люди / под общ. ред. Е.Н. Каблова. М.: ВИАМ, 2012. 520 с.
- Каблов Е.Н. Литые лопатки газотурбинных двигателей. Сплавы, технологии, покрытия. 2-е изд. М.: Наука, 2006. 632 с.
- Литье по выплавляемым моделям / под общ. ред. Я.И. Шкленника, В.А. Озерова. 3-е изд. М.: Машиностроение, 1984. 408 с.
- Гини Э.Ч., Зарубин А.М., Рыбкин В.А. Специальные технологии литья. М.: Изд-во МГТУ им. Н.Э. Баумана, 2010. 368 с.
- Форостович Т.Л., Нарский А.Р., Битюцкая О.Н. Применение диэлектрического нагрева при удалении модельных композиций из оболочковых форм в производстве литых лопаток газотурбинных двигателей. Часть 1 // Труды ВИАМ. 2026. № 8 (162). С. 41–50. URL: http://www.viam-works.ru (дата обращения: 24.08.2026). DOI: 10.18577/2307-6046-2026-0-8-41-50.
- Сапченко И.Г., Евстигнеев А.И., Костина Т.В. Особенности удаления моделей из оболочковых форм в ЛВМ // Литейное производство. 1999. № 2. С. 35–36.
- Форостович Т.Л., Нарский А.Р., Битюцкая О.Н. Удаление модельных композиций из оболочковых форм в производстве литых лопаток газотурбинных двигателей // Труды ВИАМ. 2026. № 2 (156). С. 3–12. URL: http://www.viam-works.ru (дата обращения: 17.04.2026). DOI: 10.18577/2307-6046-2026-0-2-3-12.
- Гаранин В.Ф., Озеров В.А., Муркина А.С., Куренкова О.А. Выплавление моделей из оболочковых форм // Литейное производство. 1997. № 2. С. 16–19.
- Селиванов Ю.А. СВЧ-энергия в процессах формообразования ЛВМ // Повышение качества и эффективности литья по выплавляемым моделям: материалы семинара. М.: МДНТП, 1989. С. 91–97.
- Озеров В.А., Гаранин В.Ф., Муркина А.С. Выплавление модельных составов с использованием энергии сверхвысокочастотного нагрева // Повышение качества и эффективности литья по выплавляемым моделям: материалы семинара. М.: МДНТП, 1986. С. 108–110.
- Семенов А.С., Байбурин В.Б. СВЧ-энергия и ее применение. Особенности, оборудование, технологические процессы. Саратов: Изд-во Саратовского ун-та, 1999. 116 с.
- Глуханов Н.П. Физические основы высокочастотного нагрева / под ред. А.Н. Шамова. 5-е изд., перераб. и доп. Л.: Машиностроение, 1989. 56 с.
- Княжевская Г.С., Фирсова М.Г., Килькеев Р.Ш. Высокочастотный нагрев диэлектрических материалов / под ред. А.Н. Шамова. 2-е изд., перераб. и доп. Л.: Машиностроение, 1989. 64 с.
- Морозов С.М. Применение энергии микроволнового излучения в реализации и управлении технологических процессов. Вязьма, 2012. 305 с.
- Гутько Ю.И., Войтенко В.В., Медведчук С.А. Экспериментальные исследования выплавления восковых моделей из гипсовых литейных форм микроволновым излучением // Наука молодых – будущее России: сб. ст. VII Всерос. науч.-практ. конф. Пенза, 2024. С. 67–70.
- Захватов Ю.К., Рева И.Л., Подымов А.Н. Удаление модельных масс из керамических форм в поле токов высокой частоты // Авиационные материалы. М., 1981. Вып. 6: Прогрессивные процессы литья охлаждаемых лопаток / под ред. В.М. Степанова, В.Г. Чубарова. С. 76–80.
- Способ СВЧ-термообработки керамических литейных форм: пат. 2312733 Рос. Федерация; заявл. 03.03.05; опубл. 20.12.07.
- Нарский А.Р., Деев В.В., Бондаренко Ю.А. Применение СВЧ энергии при сушке оболочковых керамических форм для литья по выплавляемым моделям // Тез. докл. к конф. молодых ученых и специалистов «Авиационные материалы и технологии». М., 2004. С. 19–21.
- Способ изготовления керамических форм: а.с. 1692720 СССР; заявл. 14.06.89; опубл. 23.11.91.