Обзор современных достижений в области искрового плазменного спекания полимер-композитных материалов
В обзоре систематизированы достижения, опубликованные за период 2020–2026 гг., в области искрового плазменного спекания полимерных композитов с классификацией по функциям полимера. Обобщены рекордные показатели трибологических (коэффициент трения 0,042), механических (прочность 182 МПа), электрических (электропроводность 0,164 См/см) и биологических свойств. Рассмотрены механизмы спекания с акцентом на двойственное воздействие давления, кинетику кристаллизации и адгезионные слои. Определены перспективы применения данного метода в аэрокосмической, медицинской и строительной отраслях.
Введение
Метод искрового плазменного спекания (ИПС) за последние два десятилетия зарекомендовал себя как высокоэффективная технология консолидации порошковых материалов, позволяющая достигать высокой плотности различных материалов за короткое время при относительно низких температурах благодаря сочетанию постоянного импульсного электрического тока и одноосного механического прессования. Область применения метода ИПС, изначально разработанного для металлов и керамики, постепенно расширилась и включила полимеры и полимерные композиты. Данный метод является эффективной альтернативой традиционным методам переработки, таким как литье под давлением, экструзия и компрессионное формование [1, 2].
Первый комплексный обзор, обобщающий достижения ИПС в области переработки полимеров, опубликован в 2021 г. [3]. В этой работе систематически продемонстрирована принципиальная возможность применения ИПС для широкого круга термопластичных и термореактивных полимеров, включая политетрафторэтилен (PTFE), полиэфирэфиркетон (PEEK), полиимид, сверхвысокомолекулярный полиэтилен (UHMWPE) и полилактид. Авторы выделили несколько ключевых преимуществ ИПС по сравнению с традиционными методами: значительное сокращение продолжительности обработки (с часов до минут); более низкие температуры спекания, что минимизирует термическую деградацию; возможность введения высоких концентраций наполнителей без ухудшения формуемости; улучшение плотности, кристалличности и механических свойств спеченных образов.
Резюмируя основные результаты обзора [3], можно выделить следующее. Во-первых, ИПС позволяет эффективно консолидировать широкий спектр термопластичных и термореактивных полимеров, обеспечивая высокую относительную плотность (>95 %) при температурах ниже температуры плавления за счет быстрого нагрева (до 100 °С/мин) и непродолжительных выдержек (5–10 мин). Во-вторых, показано, что ИПС улучшает кристалличность полимеров: например, при спекании стереокомплекса полилактида при 210 °С достигнута прочность при растяжении 68,2 МПа, что превышает показатели образов, полученных компрессионным формованием при 240 °С [4]. В-третьих, применение ИПС позволило повысить термоэлектрическую добротность полимеров. Так, термоэлектрическая добротность поли(3,4-этилендиокситиофен)-поли(стиролсульфоната) с добавкой 33 % CuSnSe3 в 10 раз выше, чем у холоднопрессованных аналогов [5]. В-четвертых, продемонстрированы первые успехи в улучшении трибологических свойств (коэффициент трения полиимида с углеродными нанорогами <0,25) и термической стабильности (полилактид с 7 % (по массе) графитовых нанолистов (GNS)) композитов, полученных методом ИПС [6].
Однако, несмотря на эти достижения, обзор [3] имел ряд ограничений, обусловленных как хронологическими рамками, так и акцентами. Во-первых, основное внимание уделено демонстрации принципиальных возможностей ИПС для полимеров и сравнению с традиционными методами, а не систематизации композитов по функциональному признаку. Во-вторых, практически во всех представленных работах полимер рассматривается как матрица, тогда как результаты исследований, опубликованных в 2021–2026 гг., показали, что ИПС успешно применяется для систем, где полимер выступает в качестве связующего для керамики, адгезионного слоя или даже наполнителя в металлическом стекле (MG). В-третьих, за рамками обзора остались новые рекордные достижения в области водной трибологии (коэффициент трения композита PEEK/MoS2 <0,05), теплопроводности (360 Вт/(м·К) для композита графит/Cr3C2/углеродное волокно) и биосовместимости (композит на основе UHMWPE с Sr/Zn-легированным кальций-полифосфатом (CPP)). В-четвертых, в обзоре [3] отсутствовал детальный анализ кинетики уплотнения и влияния давления как конкурирующего фактора (улучшение контакта и ограничение подвижности цепей). Наконец, требует актуального освещения активное расширение области применения новых композитов.
Таким образом, целью данного обзора являются систематизация и критический анализ публикаций за период 2020–2026 гг., посвященных ИПС полимер-композитных материалов. В данной работе акцент сделан на следующих особенностях:
- классификация композитов по функции полимера (матрица, связующее, наполнитель), что позволяет структурировать разнородные данные и выявить общие закономерности;
- сравнительный анализ функциональных свойств (трибологических, теплофизических, механических, биологических) с акцентом на рекордные достижения и связь с параметрами ИПС;
- механизмы спекания с рассмотрением влияния температуры (частичное плавление и залечивание), двойственного воздействия давления, а также адгезионных слоев и совместимости фаз;
- новые прикладные направления, не рассмотренные ранее (водная граничная смазка, биосовместимые имплантаты, лунное строительство, гибридные соединения «полимер–металл»).
В табл. 1 представлена краткая классификация рассмотренных в обзоре композитов в зависимости от функции полимера.
| Функция полимера | Система | Добавки/ наполнители | Основные результаты | Источник литературы |
|---|---|---|---|---|
| Матрица | PTFE | – | Оптимальный уровень механических свойств при давлении 5 МПа | [7] |
| PEKK с соотношением изомеров Т/1 60/40 и 80/20 | – | Влияние соотношения изомеров Т/1 на кристаллизацию и свойства | [8] | |
| PEEK | MoS2 (0,25 % (по массе)) | Коэффициент трения 0,042, снижение износа на 94 % | [9] | |
| UHMWPE | PTFE@PS@Al(OH)3 («ядро–оболочка», 15 % (по массе)) | Снижение коэффициента трения на 40 %, увеличение прочности при сжатии в 2,4 раза | [10] | |
| UHMWPE | Sr/Zn–CPP/GNS (10 % (по массе)) | Повышение твердости на 22 %, ударной вязкости – на 28 %, стимуляция остеобластов | [11] | |
| PEKK | Графен (3,8–5,0 % (по массе)) | Электропроводность ~0,015 См/см | [12, 13] | |
| Связующее | UHMWPE | B4C (до 75 % (объемн.)) | Относительная плотность 99,5 % | [14] |
| XG | Реголит LHS-1 (5 % (по массе) XG) | Прочность при сжатии 4,7 МПа, снижение после термоциклирования | [15] | |
| Наполнитель | Zr–MG | PTFE (30–70 % (по массе)) | Теплопроводность композита выше, чем у PTFE в 5–6 раз | [16] |
| Гибридное соединение | PEKK | Магниевый сплав AZ31 + PDA | Прочность при сдвиге до 36,1 МПа | [17] |
| Примечание. PTFE (polytetrafluoroethylene) – политетрафторэтилен; PEEK (polyetheretherketone) – полиэфирэфиркетон; UHMWPE (ultra-high molecular weight polyethylene) – сверхвысокомолекулярный полиэтилен; PEKK (polyetherketoneketone) – полиэфиркетонкетон; XG (Xanthan Gum) – ксантановая камедь; MG (metallic glass) – металлическое стекло; PS (polystyrene) – полистирол; CPP (calcium polyphosphate) – кальций-полифосфат; GNS (graphene nanosheets) – графеновые нанолисты; PDA (polydopamine) – полидофамин; T/I (terephthaloyl/isophthaloyl) – терефталоил/изофталоил. | ||||
Как следует из данных табл. 1, рассмотренные композиты охватывают широкий спектр систем – от классических полимерных матриц до гибридных соединений и жидкофазного спекания без участия полимера. Данная классификация служит основой для последующего анализа функциональных свойств и механизмов спекания.
Данный обзор призван помочь исследователям, инженерам и технологам лучше понять современные возможности метода ИПС для полимерных композитов и определить перспективные направления для будущих исследований.
Свойства полимеров и полимерных композитов после ИПС
Трибологические свойства
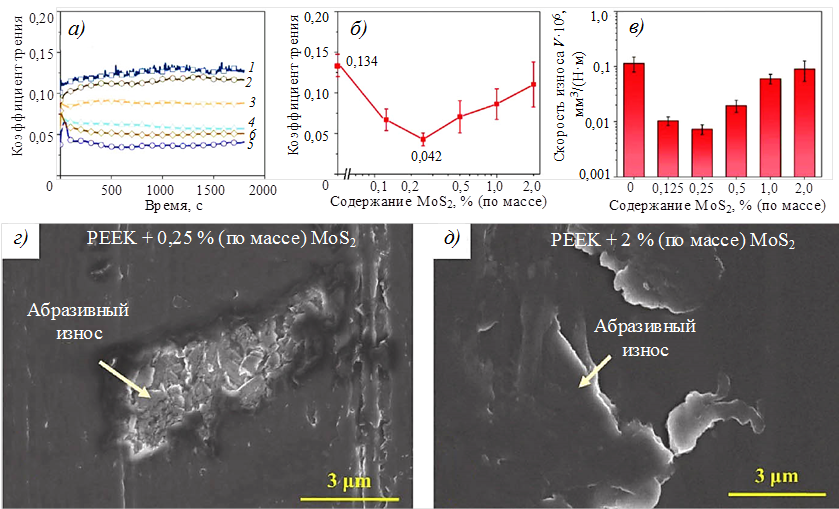
Как указано в табл. 1, композит PEEK/MoS2 относится к классу «полимер как матрица» и демонстрирует рекордные трибологические характеристики. В работе [9] исследовали композиты на основе PEEK с добавлением дисульфида молибдена в количестве от 0,125 до 2 % (по массе). Выбор MoS2 обусловлен его слоистой структурой и низкой прочностью при сдвиге, что делает его эффективной твердой смазкой. Композиты получали смешиванием порошков в шаровой мельнице в течение 24 ч с последующим ИПС при температуре 390 °С и давлении 1 МПа в течение 10 мин. При содержании 0,25 % (по массе) MoS2 коэффициент трения снизился на 68 % – с 0,13 (для исходного PEEK) до 0,042. Скорость износа уменьшилась на 94 % (рис. 1, а–в). Это первый случай достижения коэффициента трения <0,05 для PEEK в условиях водной граничной смазки (давление 50 МПа, скорость 100 мм/с, параметр смазки n = 11). Авторы объясняют эффект конкурентным механизмом, где при небольших концентрациях MoS2 формирует на поверхности трения трансферную пленку с низкой прочностью при сдвиге (рис. 1, г), тогда как при увеличении содержания до 2 % (по массе) частицы агломерируются и сами становятся источником абразивного износа (рис. 1, д). Сравнение с коммерческими материалами PEEK/углеродное волокно и Thordon показало, что композит PEEK/MoS2 (0,25 % (по массе)) имеет наименьшие коэффициент трения и скорость износа.
Альтернативный подход к трибологической модификации предложили авторы работы [10], использовавшие частицы типа «ядро–оболочка» для модификации UHMWPE. Ключевая идея заключалась в объединении в одной частице двух функций – органическое ядро из PTFE работает как твердая смазка, а неорганическая оболочка из гидроксида алюминия Al(OH)3 – в качестве упрочнителя. Изображение такой частицы, полученное методом сканирующей электронной микроскопии (СЭМ), представлено на рис. 2, а. Частицы получали многостадийным синтезом через эмульсионную сополимеризацию PTFE со стиролом (промежуточный слой), затем осаждением Al(OH)3 из раствора сульфата алюминия и бикарбоната натрия. Проблема заключается в том, что полярная оболочка из Al(OH)3 (контактный угол 57,5 градуса) плохо совместима с неполярной матрицей UHMWPE, что приводит к агломерации частиц (рис. 2, б). Решение найдено в силановой обработке поверхности винилтриметоксисиланом (vinyltrimethoxysilane (VTMS)), которая снижает поверхностную полярность (контактный угол возрастает до 109,2 градуса) и улучшает дисперсию (рис. 2, в). При оптимальном содержании частиц (15 % (по массе)) коэффициент трения снижается с 0,14 до 0,09 (на 36 %) (рис. 2, г и д), скорость износа – с 1,54·10–5 до 1,07·10–5 мм3/(H·м) (на 30 %), а прочность при сжатии возрастает с 8 до 22 МПа (в 2,75 раза). При увеличении содержания модифицированных частиц до 20 % (по массе) свойства ухудшаются из-за агломерации. Важно отметить, что силановая обработка особенно эффективна при высоких концентрациях наполнителя: при 20 % (по массе) скорость износа снижается с 1,81·10–5 до 1,12·10–5 мм3/(H·м).
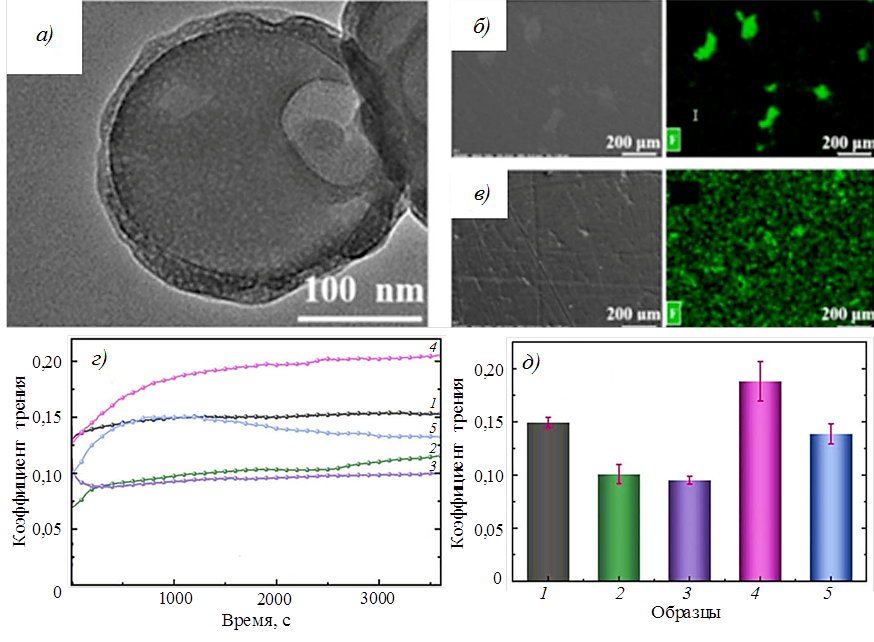
Механизм смазки включает разрушение оболочки частиц при трении, высвобождение PTFE и формирование трансферной пленки на поверхности контртела, что подтверждается наличием фтора на стальном шарике после испытаний (рис. 2, в). Аналогичный подход к формированию функциональных слоев на границе раздела, но уже для улучшения адгезии в гетерогенных системах будет рассмотрен далее на примере силановой обработки и полидофаминовых покрытий.
Сравнение трибологических характеристик композитов, полученных методом ИПС, с коммерческими аналогами показывает их преимущество. Авторы работы [9] сравнили композит PEEK/MoS2 (0,25 % (по массе)) с композитом PEEK/углеродное волокно (30 % (по массе)) и коммерческим материалом для водосмазываемых подшипников Thordon. В одинаковых условиях (нагрузка 5 Н, скорость 100 мм/с, наличие воды) коэффициент трения композита PEEK/MoS2 составил 0,042, тогда как для композита PEEK/углеродное волокно и материала Thordon показатель достиг ~0,10 и ~0,12 соответственно. Скорость износа композита PEEK/MoS2 также оказалась наименьшей. Это открывает перспективы использования ИПС-композитов в морском машиностроении. Традиционные материалы для водосмазываемых подшипников либо имеют высокое значение коэффициента трения, либо недостаточно износостойки. Разработанный композит PEEK/MoS2 устраняет оба этих недостатка.
Биологическая совместимость
Одной из ключевых проблем современной ортопедии является асептическое расшатывание эндопротезов, вызванное частицами износа UHMWPE. Эти частицы подавляют активность остеобластов (клеток, ответственных за формирование костной ткани) и стимулируют остеокластогенез (образование клеток, разрушающих кость), что приводит к резорбции костной ткани вокруг имплантата и его последующему расшатыванию. Система UHMWPE/Sr/Zn–CPP/GNS (табл. 1) представляет собой пример функционализации полимерной матрицы биоактивным наполнителем. Авторы работы [11] предложили решение этой проблемы путем введения в матрицу UHMWPE такого биоактивного наполнителя, как Sr/Zn-легированный CPP в комбинации с GNS.
Выбор стронция и цинка не случаен. Стронций стимулирует костеобразование и подавляет активность остеокластов, а цинк усиливает экспрессию генов, связанных с формированием костной ткани, включая остеопротегерин (osteoprotegerin (OPG)) и лиганд рецептора-активатора ядерного фактора кВ (receptor activator of nuclear factor кВ ligand (RANKL)). Предполагалось, что совместное введение Sr и Zn обеспечит синергетический эффект, превосходящий действие каждого элемента по отдельности, что впоследствии подтверждено экспериментально. Для усиления механических свойств наполнителя и улучшения его совместимости с полимерной матрицей добавляли GNS.
Исследование механических свойств показало, что оптимальное содержание наполнителя составляет 10 % (по массе). При этой концентрации твердость по Шору возрастает с 70,7 (исходный UHMWPE) до 89,8 НА (на 27 %), ударная вязкость по Шарпи – с 231,7 до 297,3 кДж/м2 (на 28 %). Анализ поперечного скола с использованием СЭМ подтвердил, что при концентрации 10 % (по массе) наполнитель равномерно распределен в матрице, а структура композита становится «рыхлой хлопкоподобной», что способствует рассеянию энергии удара. Введение GNS в состав наполнителя привело к формированию более рыхлой структуры по сравнению с исходным композитом, что объясняет более высокую ударную вязкость.
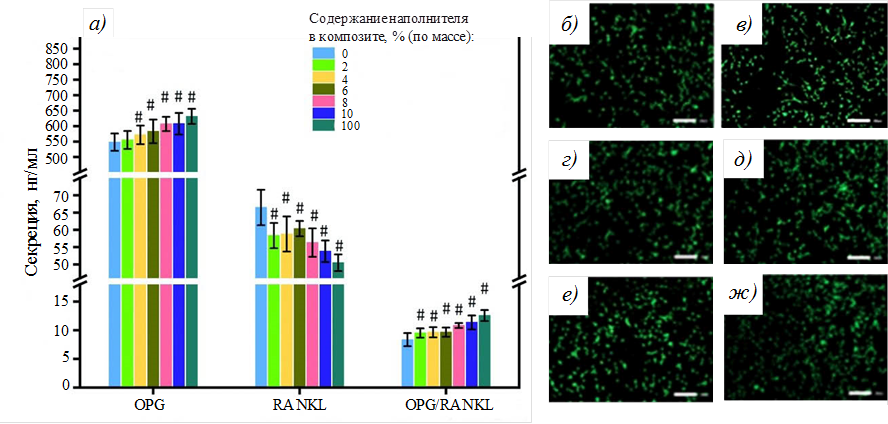
Ключевым результатом работы является доказательство биоактивности полученного композита. Исследования in vitro на клеточной линии остеобластов МС3Т3-Е1 показали, что частицы износа композита (содержание наполнителя 6–10 % (по массе)) не проявляют цитотоксичности и стимулируют пролиферацию клеток. Анализ секреции OPG и RANKL (рис. 3, а) через 48 ч культивирования показал, что с увеличением содержания наполнителя концентрация OPG (подавляющего остеокласты) возрастает, а концентрация RANKL (активирующего остеокласты) снижается. Отношение OPG/RANKL, которое является ключевым маркером баланса между костеобразованием и костерезорбцией, возрастает с 8 (исходный UHMWPE) до 12 (композит с 10 % (по массе) наполнителя). Calcein/PI-окрашивание (Live/Dead) подтвердило высокую жизнеспособность клеток на всех образцах (рис. 3, б–ж).
Электропроводность
Создание электропроводящих полимерных композитов является актуальной задачей для таких областей, как антистатические покрытия, электромагнитное экранирование, химические сенсоры и термочувствительные материалы. Ключевая проблема заключается в том, что традиционные методы переработки (экструзия, литье под давлением) требуют полного расплава полимера при высоких температурах, что приводит к агломерации и термической деградации углеродных наполнителей, таких как графен. Как показано в табл. 1, композиты РЕКК/графен относятся к классу «полимер как матрица» с функциональным наполнителем. Авторы работ [12, 13] использовали ИПС для получения электропроводящих композитов на основе РЕКК с добавлением графена. Выбор РЕКК обусловлен высоким уровнем механических свойств, термостойкостью (температура плавления 295–320 °С) и химической стойкостью, что делает его привлекательным для применения в коррозионно-активных средах. Графен получали восстановлением оксида графита, его содержание в композите варьировали от 0 до 5 % (по массе). Для предотвращения агломерации графена использовали метод in situ полимеризации, который обеспечил равномерное распределение чешуйчатого графена в матрице РЕКК без видимой агломерации уже на стадии синтеза порошка.
Оптимизацию параметров ИПС проводили методом ортогонального анализа. Исследовали влияние пяти факторов: давление прессования (6–14 МПа), продолжительность предварительной и основной выдержки (1–9 мин), скорость нагрева (40–60 °С/мин) и охлаждения (5–25 °С/мин). Анализ показал, что наиболее значимым фактором, влияющим на электропроводность, является температура спекания. Оптимальные параметры: давление 10 МПа, предварительная выдержка 5 мин, скорость нагрева 50 °С/мин, скорость охлаждения 15 °С/мин, основная выдержка 5 мин. Температура спекания установлена на уровне 145 °С, что значительно ниже температуры плавления РЕКК (295–320 °С) и позволяет избежать термической деградации графена.
Применение статистических методов планирования эксперимента, таких как метод Тагучи, становится все более распространенным для оптимизации многопараметрических процессов ИПС. В обзоре [18] подробно рассмотрены принципы и примеры использования метода Тагучи для нахождения оптимальных сочетаний температуры, давления, продолжительности и скорости нагрева при спекании широкого круга материалов. В частности, экспериментальные данные в этой работе относятся к керамическим композитам Si3N4–Al2O3–ZrO2, сама методология полностью применима к полимерным системам. В работах [12, 13] для композита РЕКК/графен с помощью ортогонального анализа установлено, что температура спекания влияет на электропроводность.
При содержании 3,8 % (по массе) графена электропроводность полученных стержней составила ~(0,0135–0,0145) См/см (рис. 4, а). При увеличении содержания графена до 5 % (по массе) электропроводность возросла до 0,164 См/см. Микрофотографии морфологии поверхности образцов исходного РЕКК и композита РЕКК/графен представлены на рис. 4, б и в. В работе [13] представлены результаты СЭМ-анализа поперечного излома электродных стержней. Показано, что чешуйчатый графен равномерно распределен в матрице РЕКК, частицы графена плотно прилегают к матрице и перекрывают друг друга, образуя проводящие цепи. Важно отметить, что в исследованных образцах не наблюдали ни агломерации, ни карбонизации графена, что подтверждает мягкие условия спекания. Для сравнения: образцы, полученные горячим прессованием при 370 °С (выше температуры плавления РЕКК), демонстрировали карбонизацию в центральной части и неравномерное распределение наполнителя.
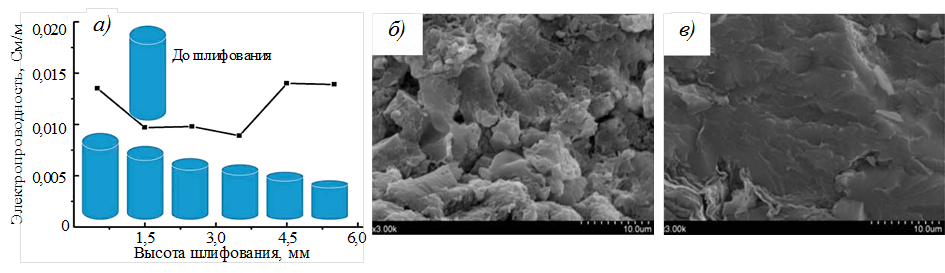
Таким образом, метод ИПС позволяет получать электропроводящие композиты РЕКК/графен с порогом перколяции при содержании ~(3,8–5) % (по массе) графена и электропроводностью до 0,164 См/см. Низкая температура спекания (145 °С) сохраняет структуру графена и предотвращает его деградацию, а использование in situ полимеризации обеспечивает равномерное распределение наполнителя. Эти материалы могут найти применение в качестве электродов в коррозионно-активных средах, где традиционные металлы не работают.
Механические свойства
Исследования механических свойств полимерных композитов, полученных методом ИПС, охватывают следующий спектр материалов – от чистых полимеров до сложных многокомпонентных систем. В работе [7] представлены фундаментальные закономерности спекания PTFE, в работе [8] – PEKK с различным соотношением изомеров.
Исследовано влияние давления спекания на механические свойства PTFE, который крайне сложно перерабатывать традиционными методами (экструзия, литье под давлением) из-за высокой вязкости расплава (1011 Пз при 380 °С). Авторы использовали ИПС при температуре 380 °С (превышающей температуру плавления 327 °С) с варьированием давления уплотнения от 5 до 30 МПа. Все остальные параметры (скорость нагрева 100 °С/мин, продолжительность выдержки 1 мин, ток ~2 кА, напряжение 2 В) оставались постоянными. Полученные образцы исследовали методом одноосного растяжения при комнатной температуре.
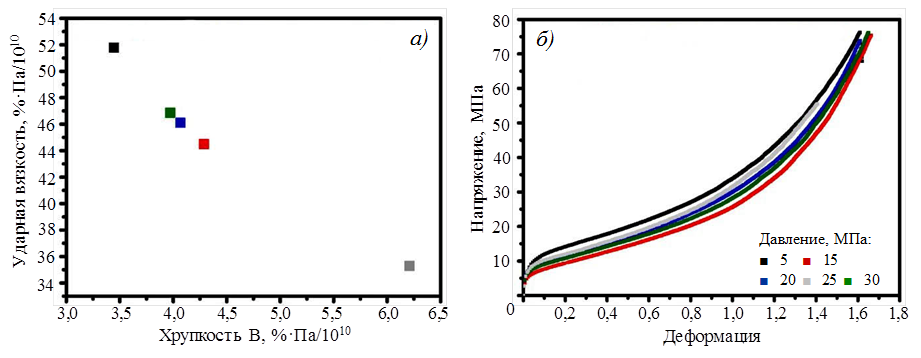
В качестве ключевого результата исследователи показали, что зависимость механических свойств от давления имеет немонотонный характер (рис. 5). Наилучшие механические характеристики (высокая пластичность, наибольшее удлинение при разрыве, минимальная хрупкость) достигнуты при минимальном давлении 5 МПа. При увеличении давления до 15–30 МПа наблюдаются снижение прочности при разрыве и увеличение хрупкости. Авторы объясняют это ограничением подвижности полимерных цепей при высоком давлении – чем выше давление, тем сильнее подавляется способность макромолекул к рептационному движению и взаимодейфузии через границы частиц. Анализ кривых «напряжение–деформация» с использованием моделей Hollomon и Haward–Thackray показал, что показатель упрочнения n снижается с 0,279 (при 5 МПа) до 0,225 (при 30 МПа), что подтверждает ухудшение деформационного упрочнения с повышением давления. Хрупкость В, рассчитанная по модели Brostow, минимальна при 5 МПа (3,44·10–10 Па) и возрастает при 15–30 МПа. Эти результаты показывают, что увеличение давления при спекании не только не улучшает свойства PTFE, но и ухудшает их.
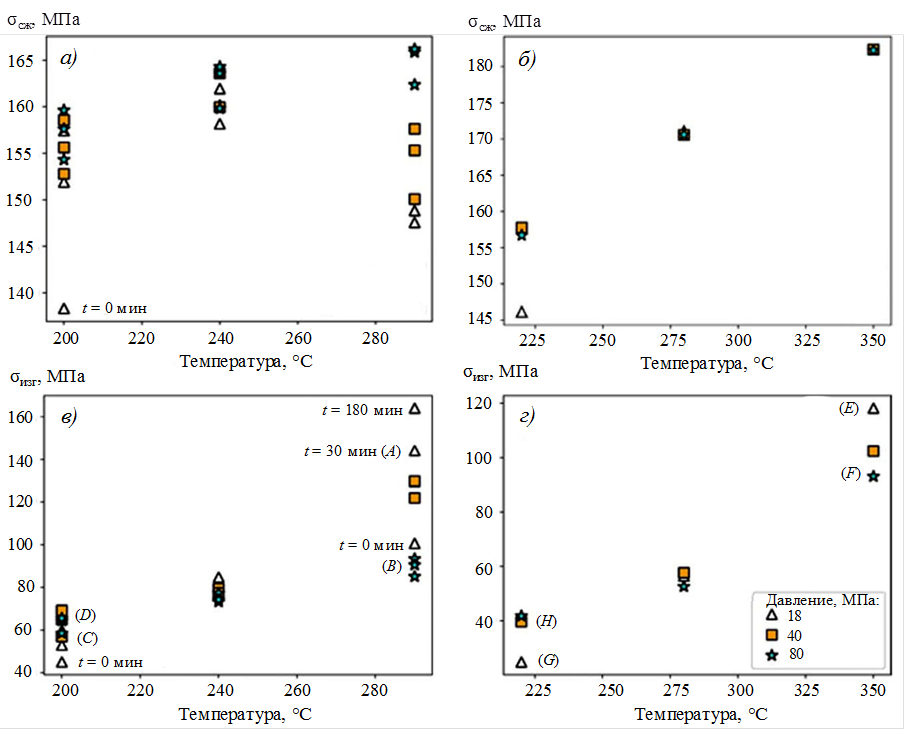
Авторы работ [8, 17] провели систематическое исследование влияния соотношения изомеров терефталоила (Т) и изофталоила (I) на спекаемость и механические свойства РЕКК. Использованы две коммерческие марки: РЕКК 60/40 и РЕКК 80/20 (медленная и быстрая кристаллизация соответственно). Методом дифференциальной сканирующей калориметрии показано, что РЕКК 60/40 при охлаждении со скоростью 2 °С/мин дает четкий пик кристаллизации при 264 °С, тогда как РЕКК 80/20 кристаллизуется даже при скорости 10 °С/мин, достигая кристалличности 39 % (температура кристаллизации 315 °С). Температура плавления РЕКК 60/40 и РЕКК 80/20 составляет 304 и 364 °С соответственно. Спекание проводили в интервале температур 200–290 °С для РЕКК 60/40 и 220–350 °С для РЕКК 80/20, при давлениях 18, 40 и 80 МПа. Всего спечено 27 образцов РЕКК 60/40 и 9 образцов РЕКК 80/20.
Оптимальные свойства для РЕКК 60/40 достигнуты при давлении 18 МПа и температуре 290 °С (на 14 °С меньше температуры плавления): модуль упругости 4,45 ГПа, прочность при сжатии 149 МПа, прочность при изгибе 144 МПа. Увеличение давления до 80 МПа при той же температуре снижает прочность при изгибе до 85 МПа. Оптимальными параметрами для РЕКК 80/20 являются давление 18 МПа и температура 350 °С (на 14 °С меньше температуры плавления), при которых достигнуты следующие показатели: модуль упругости 5,24 ГПа, прочность при сжатии 182 МПа, прочность при изгибе 118 МПа (рис. 6). При этом образцы РЕКК 80/20 более хрупки: удлинение при изгибе составляет 2,8 % против 3,9 % для РЕКК 60/40.
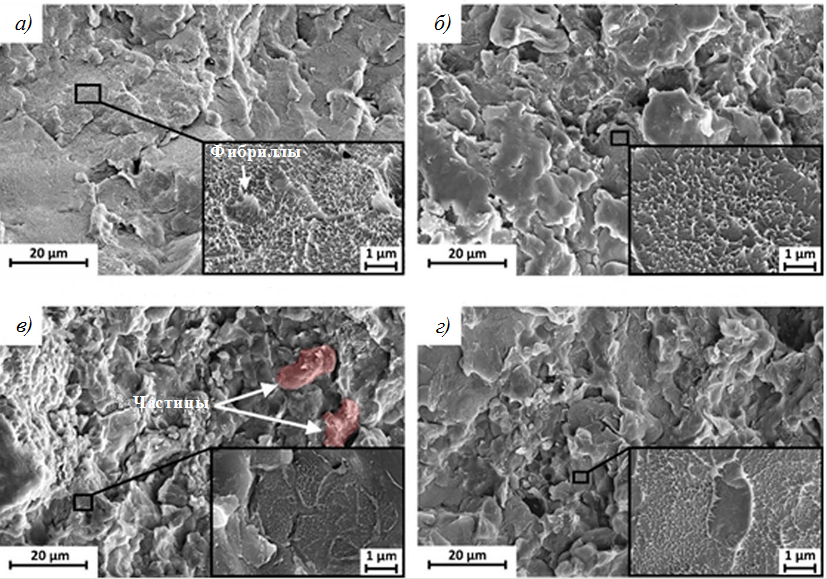
Фрактографический анализ поверхностей излома (рис. 7) выявил четкую корреляцию между условиями спекания и морфологией разрушения. Для РЕКК 60/40, спеченного при 290 °С и 18 МПа, на поверхности излома наблюдаются длинные фибриллы высокой плотности, границы исходных частиц неразличимы. Это свидетельствует о хорошей межчастичной диффузии и залечивании. При увеличении давления до 80 МПа фибриллы становятся короче, их плотность и прочность при изгибе снижаются. При низкой температуре спекания (200 °С) излом проходит по границам частиц, индивидуальные частицы полимера отчетливо видны, фибриллы отсутствуют.
Дисперсионный анализ (Analysis of Variance (ANOVA)) показал, что значимое влияние на свойства РЕКК 60/40 оказывают и температура, и давление, тогда как для РЕКК 80/20 значимо только влияние температуры (давление в интервале 18–80 МПа статистически незначимо). Это объясняется быстрой кристаллизацией РЕКК 80/20: кристаллическая структура формируется в процессе нагрева до того, как частицы успевают сплавиться, и внешнее давление не может компенсировать этот эффект. Для РЕКК 60/40 медленная кристаллизация дает больше времени для диффузии цепей, и давление имеет особое значение для обеспечения плотного контакта между частицами.
Таким образом, исследования механических свойств показывают, что метод ИПС позволяет получить образцы, превосходящие композиты, изготовленные традиционным методом, по плотности и прочности, но уступающие им по пластичности. Ключевыми параметрами являются температура (должна быть близка к температуре плавления для обеспечения залечивания) и давление (при низких температурах высокое давление улучшает контакт, но при высоких температурах ограничивает подвижность цепей). Для сополимеров типа РЕКК особое значение имеет соотношение изомеров, определяющее кинетику кристаллизации и, как следствие, спекаемость материала.
Теплопроводность
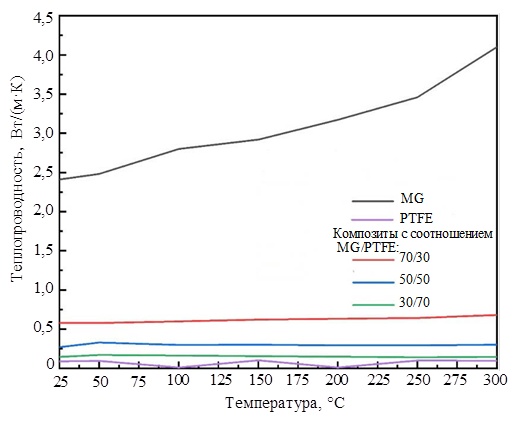
Создание композитов с контролируемой теплопроводностью является актуальной задачей для диэлектрических и термоизоляционных материалов. Пример композита с обратной структурой, где полимер выступает наполнителем в металлической матрице, представлен в табл. 1 системой Zr–MG/PTFE. Авторы работы [16] исследовали возможность регулирования теплопроводности путем введения PTFE в матрицу MG (Zr65Cu17,5Ni10Al7,5). Материал MG обладает высокой теплопроводностью (2,41–4,10 Вт/(м·К) в диапазоне температур 25–300 °С), но является хрупким. Полимер PTFE, напротив, имеет низкую теплопроводность (0,09–0,10 Вт/(м·К)), но обладает пластичностью и химической инертностью. Композиты с разным соотношением компонентов MG/PTFE (30/70, 50/50 и 70/30) получили смешиванием порошков в планетарной мельнице с последующим ИПС при температуре 400 °С, давлении 50 МПа и времени выдержки 4 ч. Температура спекания выбрана в области сверхохлажденного расплава MG (между температурами стеклования (374 °С) и кристаллизации (461 °С)) и выше температуры плавления PTFE (341 °С).
В результате показано, что теплопроводность композитов закономерно снижается с увеличением содержания PTFE (рис. 8). Теплопроводность композита с соотношением MG/PTFE 70/30 составляет 0,54–0,68 Вт/(м·К) в диапазоне температур 25–300 °С, что в 5–6 раз больше, чем у исходного PTFE, но на порядок меньше, чем у исходного MG. Композит с соотношением MG/PTFE 30/70 имеет теплопроводность 0,15–0,17 Вт/(м·К), что лишь в 1,5–1,7 раза больше показателя PTFE.
Важно отметить, что рентгенофазовый анализ выявил различное фазовое состояние образцов. В исходном MG после ИПС формируются интерметаллидные фазы Zr2Cu и Zr2Ni в количестве ~30 %, тогда как в композитах эти фазы практически отсутствуют (<5 % нанокристаллического Zr2Cu). Это означает, что присутствие PTFE ингибирует кристаллизацию MG, что может быть полезно для сохранения аморфной структуры. Однако СЭМ-анализ показал недостаточную адгезию между фазами (наличие крупных частиц, пор), что указывает на необходимость использования силановых аппретов для улучшения совместимости полимера с MG. Динамический механический анализ показал, что модуль накопления композита с соотношением MG/PTFE 70/30 больше, чем при соотношениях 50/50 и 30/70, что коррелирует с содержанием MG. Наблюдаются α-релаксационный пик в области 130–145 °С, соответствующий переходу PTFE, и пик в области 350 °С, соответствующий плавлению полимера.
Таким образом, метод ИПС позволяет создавать композиты MG/PTFE с контролируемой теплопроводностью в диапазоне 0,15–0,68 Вт/(м·К). Присутствие PTFE ингибирует кристаллизацию, что способствует сохранению аморфной структуры, но требуется улучшение адгезии между фазами.
Устойчивость к экстремальным воздействиям
Одним из наиболее перспективных направлений развития полимер-композитных материалов является их применение в экстремальных условиях – в космическом пространстве и на других планетах. В рамках концепции использования местных ресурсов (In-Situ Resource Utilization) актуальной задачей становится разработка композитов на основе лунного реголита. В таких материалах может использоваться полимерное или керамическое связующее для создания внеземных баз. Как указано в табл. 1, композит на основе ксантановой камеди (ХG) и реголита относится к классу «полимер как связующее». В работе [15] авторы сравнили три метода стабилизации реголита (симулятор лунного нагорья LHS-1): ИПС, холодное изостатическое прессование с последующим безнапорным спеканием (ХПС) и введение биополимерного связующего на основе ХG. Последний подход представляет прямой интерес для области полимер-композитных материалов, поскольку демонстрирует возможность использования биополимеров в качестве временного или постоянного связующего для реголита. Все образцы подвергали двум термоциклам в диапазоне от –180 до +125 °С, каждый цикл длительностью 28 сут (14 дней нагрев, 14 дней охлаждение), что имитирует экстремальные условия лунной поверхности.
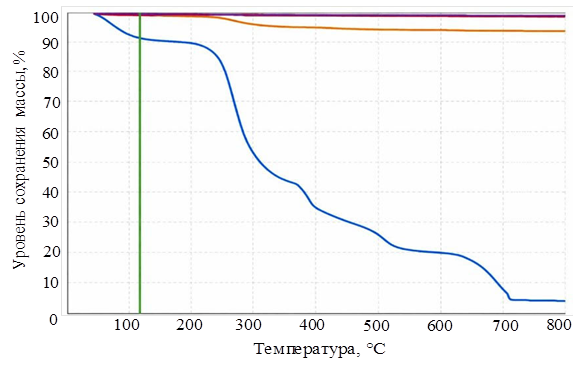
Термогравиметрический анализ (рис. 9) показал, что реголит LHS-1 термически стабилен до 1000 °С: потеря массы за весь диапазон нагрева составляет всего 0,4 %, что характерно для силикатных материалов. Биополимерное связующее ХG демонстрирует многостадийную деградацию: начальная потеря массы ~10 % – при <225 °С (десорбция влаги), затем 55 % – при 310 °С, 80 % – при 555 °С, 95 % – при 700 °С. Полное разложение биополимера происходит при достижении 700 °С. Композит ХG/LHS-1 (5 % (по массе) ХG) также показывает трехстадийную деградацию, но с существенно меньшей потерей массы из-за преобладания минеральной фазы: 4,5 % – в интервале 225–325 °С; 5,4 % – при 325–415 °С; 6,0 % – при 415–620 °С. Образцы, полученные методами ХПС и ИПС, демонстрируют незначительную потерю массы (0,5 и 0,42 % соответственно), что объясняется дегазацией адсорбированных на поверхности реголита молекул.
Исследование механических свойств в процессе термоциклирования (рис. 10) показало, что биополимерный композит XG/LHS-1 демонстрирует существенное снижение прочности уже после первого цикла охлаждения. Исходная прочность при сжатии композита XG/LHS-1 составляет 4,7 МПа. После первого нагрева (14 дней при 125 °С) прочность возрастает до 7,6 МПа. Авторы объясняют это термической консолидацией и усадкой биополимерной матрицы, а также улучшением адгезии между биополимером и частицами реголита. Однако после первого охлаждения до –180 °С прочность резко снижается до 2,4 МПа, а после второго цикла стабилизируется на уровне 2,0 МПа. Это означает, что биополимерное связующее практически полностью деградирует и остаточная прочность определяется только механическим сцеплением частиц реголита (за счет сил трения и сцепления).
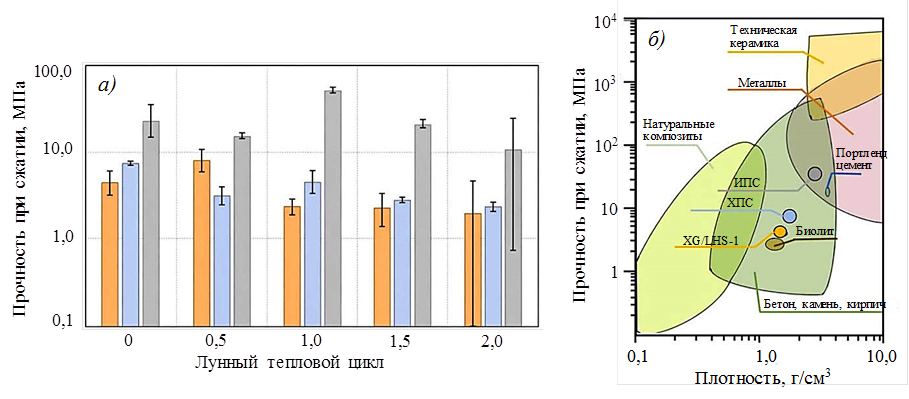
Для сравнения: прочность образцов, полученных методом ИПС (спекание реголита без связующего), после двух циклов сохраняется на уровне >20 МПа, а для образцов, изготовленных методом ХПС, составляет ~3 МПа. Модуль упругости композита XG/LHS-1 после двух циклов снижается с исходного значения 124 МПа до 50 МПа (на 60 %), тогда как для образцов, изготовленных методами ИПС и ХПС, снижение составляет 37 (с 1592 до ~1000 МПа) и 9 % (с 275 до 250 МПа) соответственно. Плотность ИПС-образцов уменьшается с 2,45 до 2,10 г/см3 (на 14 %), что указывает на образование микротрещин при термоциклировании, но, несмотря на это, ИПС-образцы сохраняют наивысшую несущую способность.
Анализ методом СЭМ показал, что в биополимерном композите XG/LHS-1 микропористость возросла на 6 % (с 38 до 44 %) в процессе термоциклирования, что связано с деградацией биополимерных связок между частицами реголита. В образцах, полученных методами ИПС и ХПС, пористость снижается на 3 % (с 12 до 9 и с 25 до 22 % соответственно), вероятно, за счет термически индуцированной диффузии и уплотнения.
Таким образом, для создания долговременной инфраструктуры на Луне с использованием полимер-композитных материалов наиболее перспективным является не биополимерное связующее, а реголит без добавок, полученный методом ИПС. Биополимерное связующее XG обеспечивает лишь временное укрепление: после первого цикла охлаждения прочность снижается более чем вдвое, а к концу второго цикла происходит практически полная деградация биополимера. Это демонстрирует, что применение биополимеров серьезно ограничено термической стабильностью в условиях экстремальных температурных перепадов. Образцы, полученные методом ХПС, занимают промежуточное положение, но также уступают композитам, изготовленным методом ИПС. Результаты следует интерпретировать с учетом относительных тенденций, а не абсолютных значений, учитывая различия геометрических параметров образцов, изготовленных разными методами.
Механизмы спекания и управление свойствами полимер-композитных материалов
Успешная консолидация полимерных порошков методом ИПС определяется сложным взаимодействием трех групп факторов: термические условия (температура, скорость нагрева, продолжительность выдержки), механические условия (величина и характер приложения давления), свойства полимера (молекулярная масса, степень кристалличности, кинетика кристаллизации, наличие функциональных групп). Анализ рассмотренных работ позволяет выделить несколько ключевых механизмов, управляющих процессом спекания.
Влияние температуры: частичное плавление и запечивание дефектов
Температура является наиболее значимым параметром ИПС для всех исследованных полимерных систем. Как показали авторы работы [8], ANOVA-анализ влияния параметров спекания на свойства РЕКК выявил, что температура статистически значима для полимеров с разным соотношением изомеров Т/I (p < 0,001), тогда как давление – только для РЕКК 60/40. При этом оптимальная температура спекания для РЕКК 60/40 и РЕКК 80/20 составила 290 и 350 °С соответственно.
Это наблюдение согласуется с теорией залечивания, предложенной в работе [19], и теорией рептации [20]. Согласно этим моделям, для обеспечения межчастичной диффузии полимерных цепей необходимо, чтобы температура была достаточно высокой для размягчения полимера и активации сегментальной подвижности макромолекул, но при этом не приводила к полному расплавлению и потере формы. Оптимальная температура спекания находится в интервале между температурой стеклования и температурой плавления (для кристаллизующихся полимеров) и обычно меньше последней на 10–30 °С.
Подтверждением этого механизма служат результаты фрактографического анализа, представленные на рис. 7. Для РЕКК 60/40, спеченного при 290 °С, на поверхности излома наблюдаются длинные фибриллы высокой плотности, границы исходных частиц неразличимы. Это свидетельствует о хорошей межчастичной диффузии и залечивании дефектов. При снижении температуры до 200 °С излом проходит по границам частиц, фибриллы отсутствуют. Аналогичная, но смещенная в область более высоких температур картина наблюдается для РЕКК 80/20.
Особый случай представляет PTFE, который спекают при температуре 380 °С, т. е. превышающей температуру плавления (327 °С) [7]. Это обусловлено чрезвычайно высокой вязкостью расплава PTFE (1011 Пз), которая препятствует его вытеканию из оснастки. Указанная температура обеспечивает полное плавление частиц и их слияние, но при этом давление должно быть минимальным (5 МПа), чтобы не ограничивать подвижность цепей.
Согласно расчетам, представленным в работе [8], для РЕКК 60/40 при 290 °С характерное время рептации составляет ~(10–15) с, что сопоставимо с продолжительностью выдержки при спекании (5 мин) и объясняет эффективность межчастичной диффузии. Для РЕКК 80/20 при 350 °С это время сокращается до 2–3 с, однако быстрая кристаллизация (<1 мин) ограничивает окно для диффузии. Для РТФЕ, спекаемого при 380 °С, расчетное время рептации составляет <1 с [7], что объясняет высокую спекаемость даже при минимальном давлении.
Двойственное влияние давления
Давление при ИПС оказывает двойственное, а иногда и противоречивое влияние, что подтверждено результатами всех рассмотренных работ. С одной стороны, высокое давление способствует более плотной упаковке частиц, разрушению агломератов и увеличению площади межчастичного контакта. С другой стороны, избыточное давление может ограничивать подвижность полимерных цепей, повышать эффективную температуру стеклования и снижать способность макромолекул к взаимодейфузии. Это двойственное влияние также отмечено в обзоре [21], где на основании работы [22] сделан вывод, что чрезмерное давление в процессе ИПС может приводить к повышению температуры стеклования полимера и, как следствие, подавлять взаимодейфузию цепей на границах частиц, негативно сказываясь на механических свойствах.
Наиболее наглядно этот эффект проявляется в работе [7], что отражено на зависимостях, представленных на рис. 5. Для РТФЕ, спеченного при 380 °С, увеличение давления с 5 до 30 МПа приводит к монотонному снижению показателя упрочнения n (с 0,279 до 0,225) и увеличению хрупкости В. Оптимальные механические свойства достигнуты при минимальном давлении 5 МПа. Авторы объясняют это ограничением рептационного движения макромолекул при высоком давлении.
Для РЕКК 60/40, напротив, при низкой температуре спекания (200 °С) увеличение давления с 18 до 80 МПа повышает прочность при изгибе (с 53 до 64 МПа), поскольку давление компенсирует недостаточную диффузию, обеспечивая более плотный контакт частиц. Однако при высокой температуре (290 °С) увеличение давления до 80 МПа снижает прочность при изгибе с 144 до 85 МПа [8]. Это наглядно демонстрирует двойственное влияние давления: полезно при низких температурах для улучшения контакта, но вредно при высоких температурах из-за ограничения подвижности цепей.
Влияние кинетики кристаллизации на спекаемость
Сравнение РЕКК 60/40 и РЕКК 80/20 [8] показывает, что кинетика кристаллизации является ключевым фактором, определяющим успешность ИПС. Полимер с более высоким содержанием терефталоила (РЕКК 80/20) кристаллизуется значительно быстрее: при охлаждении со скоростью 10 °С/мин он достигает кристалличности 39 %, тогда как РЕКК 60/40 остается практически аморфным. Быстрая кристаллизация приводит к тому, что кристаллическая структура формируется в процессе нагрева до того, как частицы успевают сплавиться и обеспечить диффузию цепей через границы. В результате образцы РЕКК 80/20 более хрупкие, как показано на рис. 6, а давление не оказывает статистически значимого влияния на их свойства.
Для полимеров с медленной кристаллизацией (РЕ
Кинетика уплотнения: общие закономерности
Анализ кривых ИПС для различных систем позволяет выявить общие закономерности кинетики уплотнения. На примере композита В4C/UHMWPE [14] (рис. 11) показано, что основное уплотнение происходит в узком температурном интервале – от 110–140 до 200 °С, причем максимальная скорость уплотнения достигается при 150 °С. При этом продолжительность выдержки при целевой температуре практически не влияет на плотность – уплотнение завершается в процессе нагрева. Это объясняется тем, что расплав UHMWPE имеет очень высокую вязкость и не может перетекать на большие расстояния, его функция заключается лишь в «обертывании» частиц В4C и заполнении локальных пустот.
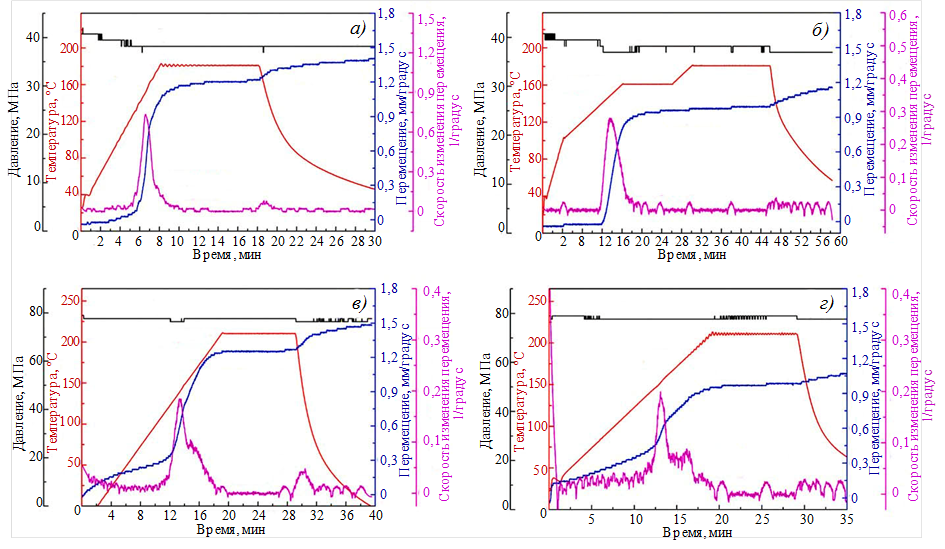
Для сравнения: спекание PTFE (вязкость расплава 1011 Пз) происходит при температуре, превышающей температуру плавления, его кинетика также характеризуется быстрым уплотнением в течение первых минут с последующей стабилизацией [7]. Различия в кинетике определяются вязкостью расплава полимера: чем выше вязкость, тем меньше влияние продолжительности и тем больше воздействие начальной стадии нагрева.
Влияние адгезионных слоев и совместимости фаз
Для гетерогенных систем («полимер–наполнитель», «полимер–металл») ключевой проблемой является несовместимость фаз, обусловленная различием поверхностной энергии, полярности и химической природы взаимодействующих материалов. Эта несовместимость приводит к двум негативным последствиям: агломерация наполнителя в матрице из-за преобладания межчастичных взаимодействий над взаимодействиями «частица–матрица» и низкая адгезия на границе раздела, что ухудшает механические свойства композита и может привести к преждевременному разрушению. Метод ИПС, несмотря на преимущества, не решает эту проблему – необходима целенаправленная модификация поверхности.
В рассмотренных работах используются две основные стратегии улучшения совместимости фаз: ковалентная прививка силановых связующих агентов для снижения полярности поверхности наполнителя и формирование адгезионных слоев из PDA для создания химической связи между полимером и металлом.
В табл. 1 представлены две системы, демонстрирующие подходы к улучшению совместимости фаз: UHMWPE с частицами «ядро–оболочка» (силановая обработка) и гибридное соединение PEKK/Mg (полидофаминовое покрытие). Авторы работы [10] продемонстрировали эффективный подход для системы на основе UHMWPE с частицами «ядро–оболочка» PTFE@PS@Al(OH)3. Исходные частицы имели гидрофильную поверхность Al(OH)3 с контактным углом 57,5 градуса, что приводило к их плохой совместимости с гидрофобной матрицей UHMWPE. Разница в поверхностной полярности создавала термодинамический барьер для смачивания, и частицы агломерировались в агрегаты диаметром до 100 мкм, как показано на рис. 2, б. Обработка VTMS кардинально изменила ситуацию: контактный угол возрос до 109,2 градуса, а агломераты исчезли, сменившись равномерным распределением (рис. 2, в). Механизм включает гидролиз силоксановых связей, образование водородных связей с поверхностью Al(OH)3 и последующую конденсацию с формированием ковалентных связей Si–O–Al. В результате на поверхности частиц формируется слой, ориентированный длинными органическими цепями наружу, что снижает поверхностную полярность и улучшает смачивание полимерной матрицей.
Описанный подход к модификации поверхности частиц демонстрирует ту же логику, что и механизм формирования трансферной пленки в трибологических системах – создание тонкого слоя с низкой энергией поверхности для улучшения взаимодействия между фазами. Однако, в отличие от трибологических систем, где этот слой служит для снижения трения, в данном случае он обеспечивает прочное межфазное соединение.
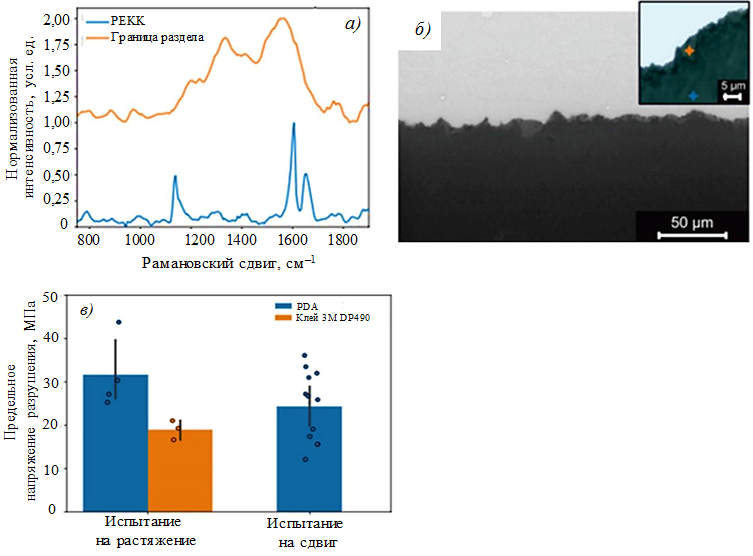
В работе [17] использовали принципиально иной подход для создания гибридного соединения PEKK с магниевым сплавом AZ31. Биоинспирированный полимер PDA образуется в результате самополимеризации дофамина в щелочной среде. Уникальность PDA заключается в наличии катехольных и аминных групп, которые обеспечивают универсальную адгезию к металлам (через хелатирование) и полимерам (через ковалентное связывание или сильные межмолекулярные взаимодействия). Двухстадийный процесс включал формирование слоя PDA на абрадированной поверхности магния (толщина 1–5 мкм) с последующим спеканием порошка PEKK при 290 °С и 40 МПа в условиях ИПС. Рамановская спектроскопия (рис. 12, а) подтвердила наличие PDA на границе раздела – характеристические D- и G-полосы (1330 и 1560 см–1), соответствующие неупорядоченной углеродной структуре PDA, идентифицированы на границе, тогда как в объеме PEKK наблюдали только пики полимера. Фрактографический анализ (рис. 12, б) показал, что разрушение происходит внутри слоя PDA, следы которого обнаружены на обеих поверхностях разрушения. Средняя прочность соединения при сдвиге достигла 24,4 МПа с максимальным значением 36,1 МПа, что превышает паспортное значение для эпоксидного клея 3М DP490 (30,2 МПа) (рис. 12, в).
Оба подхода демонстрируют высокую эффективность, но имеют различную область применения. Силановая обработка оптимальна для диспергирования твердых наполнителей в полимерной матрице (на уровне нано/микрочастиц), тогда как PDA-покрытия предпочтительны для создания макроскопических гибридных соединений «полимер–металл». Общим для обоих методов является формирование ковалентных или прочных нековалентных связей на границе раздела, что значительно повышает долговечность и надежность композита. Эти результаты открывают путь для создания полимер-композитных материалов с контролируемой морфологией и улучшенными эксплуатационными характеристиками.
Сравнение способов смешивания компонентов
Для композитов с высоким содержанием твердого наполнителя (например, B4C/UHMWPE) способ предварительного смешивания порошков критически влияет на конечную плотность, однородность и механические свойства. Авторы работы [14] провели систематическое сравнение двух методов смешивания (горизонтальное шаровое и планетарное шаровое) и показали, что выбор метода определяет не только морфологию смеси, но и саму возможность достижения высокой плотности при последующем ИПС.
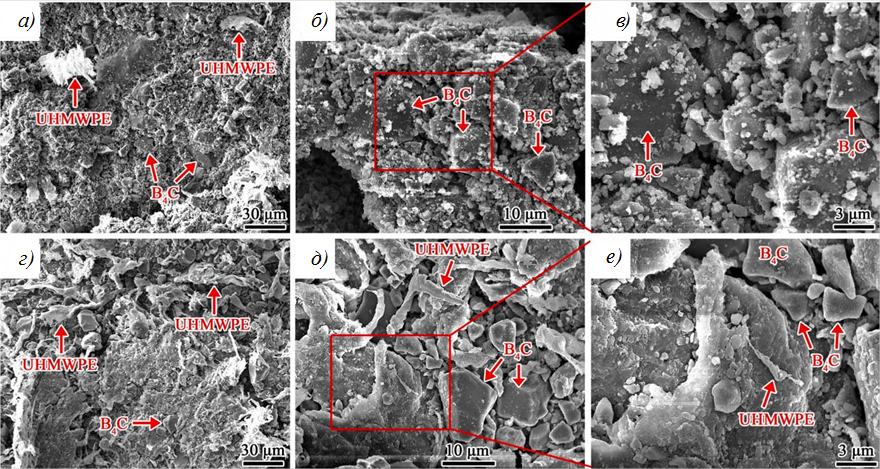
Горизонтальное шаровое смешивание (низкоэнергетический метод) осуществляется при относительно низкой скорости (80–120 об/мин) в течение длительного времени (до 68 ч) с использованием керамических (ZrO2) шаров и пластиковых контейнеров. Как показано на рис. 13, а–в, полученная таким образом смесь характеризуется трехкомпонентным составом: крупные угловатые частицы B4C, крупные нерегулярные частицы UHMWPE и мелкие частицы (<5 мкм). Агломераты исходного UHMWPE разрушаются, но новые агломераты не образуются. Важно отметить, что UHMWPE, будучи мягким и пластичным, при низкоэнергетическом смешивании лишь незначительно деформируется, но не обволакивает твердые частицы B4C, между ними существует только точечный контакт.
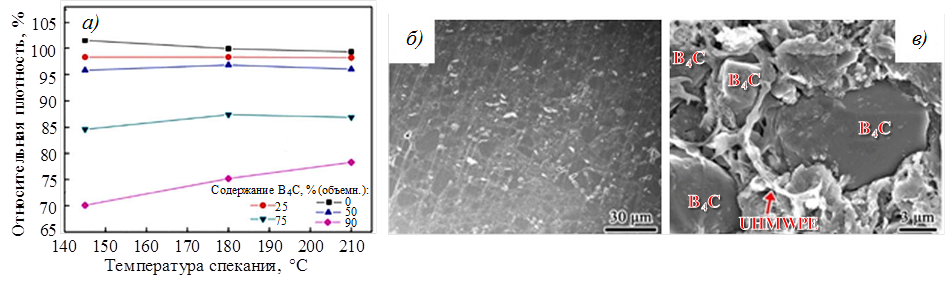
При последующем ИПС такая смесь демонстрирует ограниченную спекаемость. Расплав UHMWPE (вязкость которого в расплавленном состоянии чрезвычайно высока) не может перетекать на большие расстояния и заполнять пустоты между частицами В4С. В результате формируются многочисленные поры и дефекты (рис. 13, б, в). Относительная плотность варьируется в диапазоне 87,8–94,4 % в зависимости от условий спекания, при этом изменение температуры (180–210 °С) и давления (40–80 МПа) обеспечивает лишь умеренное увеличение относительной плотности – не более 6,6 %.
В отличие от горизонтального, планетарное смешивание (высокоэнергетический метод) происходит при высоких скоростях (~(300–400) об/мин) с использованием стальных шаров и контейнеров, причем процесс циклический: 5 мин смешивания чередуются с 5 мин охлаждения для предотвращения перегрева. В результате высокоэнергетических соударений формируется принципиально иная морфология смеси (рис. 13, г–е): крупные агломераты, состоящие из В4С и деформированного UHMWPE; лентообразные частицы и небольшое количество мелких частиц В4С. Ключевое отличие заключается в том, что В4С и UHMWPE тесно связаны друг с другом. Мягкие частицы UHMWPE под действием высоких энергий деформируются и буквально «обертывают» твердые частицы В4С, создавая вокруг них полимерную оболочку. Это достигается за счет того, что при высокоскоростных соударениях локальные температуры и давления на поверхности частиц достаточны для пластической деформации UHMWPE и его адгезии к В4С.
При ИПС такой смеси расплаву UHMWPE достаточно заполнить лишь локальные пустоты между агломератами, поскольку внутри каждого агломерата частицы В4С уже изолированы полимерной оболочкой. Относительная плотность достигает 99,5 % – значения, близкого к теоретическому (рис. 14, а). Поверхность шлифованных образцов становится гладкой, а микроструктура – однородной (рис. 14, б, в).
Важно отметить, что планетарное смешивание также влияет на структуру самого UHMWPE [14]. В образцах, полученных с использованием планетарной мельницы, возрастает содержание более стабильной орторомбической фазы UHMWPE, а количество моноклинной фазы снижается (рис. 15, а). При этом выявлено уменьшение размера областей когерентного рассеяния (в 2 раза) и относительных микронапряжений. Это указывает на то, что под действием высоких давлений и сдвиговых напряжений происходит изменение кристаллических модификаций UHMWPE (рис. 15, б, в), что, в свою очередь, может влиять на механические свойства конечного композита.
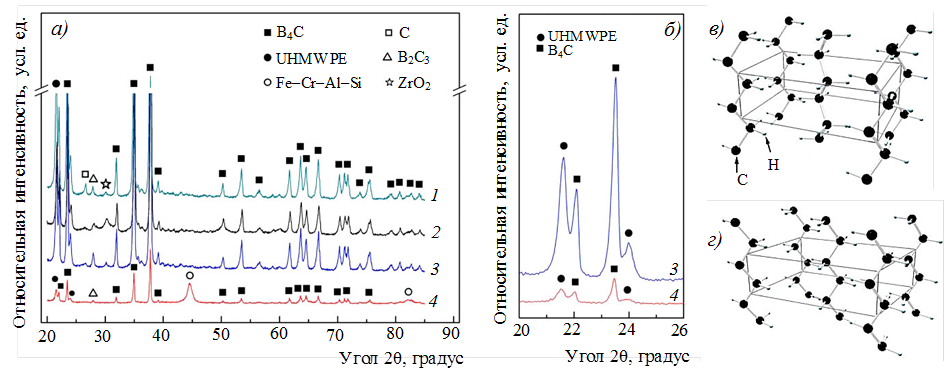
Различная эффективность двух методов объясняется двумя факторами: энергетика процесса (планетарная мельница передает порошку на несколько порядков больше энергии в единицу времени, что достаточно для пластической деформации полимера); механохимические эффекты (при высокоэнергетических соударениях на поверхности частиц UHMWPE могут образовываться макрорадикалы, способные к химическому взаимодействию с поверхностью B4C, что улучшает адгезию на молекулярном уровне). Подтверждает это предположение и увеличение содержания орторомбической фазы при планетарном смешивании. Это свидетельствует о структурных изменениях в полимере под действием высоких давлений и сдвиговых напряжений.
Аналогичные эффекты наблюдаются и для других композитов. В работе [16] для системы Zr–MG/PTFE также использовано планетарное смешивание, позволившее достичь однородного распределения PTFE в матрице MG. В работе [9] для композита PEEK/MoS2 применяли смешивание в шаровой мельнице в течение 24 ч, что обеспечило равномерное распределение наночастиц MoS2 и высокие трибологические характеристики. Однако в этих системах наполнитель не является твердым и хрупким в той же степени, что и B4C, поэтому требования к способу смешивания менее критичны.
На основе результатов анализа можно сформулировать рекомендации для выбора способа смешивания. Для композитов с высоким содержанием твердого хрупкого наполнителя (>50 % (объемн.) и с полимерной матрицей, обладающей высокой вязкостью расплава (UHMWPE, PTFE), планетарное смешивание является необходимым условием для достижения высокой плотности. Для систем с низким содержанием наполнителя (<20 % (объемн.)) или с наполнителями, хорошо совместимыми с матрицей, может быть достаточно горизонтального смешивания. Промежуточным вариантом целесообразно считать возможность использования планетарного смешивания с последующим ультразвуковым уплотнением, как показано в работе [14]. Такой подход позволяет дополнительно повысить плотность исходного компакта и улучшить конечные свойства композита.
Перспективные направления и вызовы
Несмотря на впечатляющие достижения последних лет, широкое промышленное внедрение ИПС полимерных и полимер-композитных материалов сдерживается рядом фундаментальных и технологических ограничений. Анализ рассмотренных работ позволяет выделить пять ключевых направлений для будущих исследований, каждое из которых сталкивается с собственными вызовами (табл. 2).
| Направление | Основной вызов | Перспективное решение | Примеры |
|---|---|---|---|
| Масштабирование | Ограниченный размер образцов, цикличность процесса | Многопозиционные установки, комбинация с аддитивными технологиями | Образцы диаметром 10-40 мм |
| Новые классы материалов | Функционально-градиентные материалы, 4D-печать, обратные композиты | Послойное формирование, разработка новых составов | Zr-MG/PTFE [16] |
| Совместимость фаз | Плохая адгезия в гетерогенных системах | Новые силаны, плазменная обработка, in situ полимеризация | VTMS [10], PDA [17] |
| Моделирование процесса | Отсутствие моделей для полимеров в ИПС | Многомасштабные модели (нагрев-уплотнение-диффузия) | Модели Hollomon и Haward-Thackray [7] |
| Экономика и экология | Высокая стоимость оснастки и энергозатраты | Оптимизация режимов, новые материалы оснастки | Графитовые оснастки, вакуумные установки [2] |
Масштабирование и промышленное применение
В настоящее время основными факторами, сдерживающими внедрение ИПС, являются ограниченный размер образцов (обычно диаметр составляет 10–40 мм) и цикличность процесса, что делает его малопригодным для массового производства крупных деталей. В отличие от экструзии или литья под давлением, ИПС является дискретным процессом, что ограничивает его производительность. Перспективными путями решения этой проблемы являются: разработка многопозиционных установок для параллельного спекания; переход от лабораторных графитовых оснасток к промышленным системам с увеличенным рабочим размером образцов (с текущих 10–40 до 100–200 мм и более); комбинирование ИПС с аддитивными технологиями (например, послойное спекание). Для перехода к промышленному применению необходимо увеличение диаметра образцов как минимум до 100–200 мм, что потребует разработки новых конструкций оснастки и оптимизации тепловых полей.
Разработка новых классов материалов
В рассмотренных работах представлено несколько перспективных направлений, которые пока находятся на начальной стадии исследований. Во-первых, это функционально-градиентные изменяются по объему. Метод ИПС идеально подходит для создания функционально-градиентных материалов благодаря возможности послойного формирования изделий с разными составами на каждом этапе [23]. Во-вторых, это 4D-печать – создание изделий, которые изменяют форму или свойства под воздействием внешних факторов (температура, влажность, магнитное поле). Метод ИПС может стать ключевым для финальной консолидации таких материалов. В-третьих, это композиты с обратной структурой, где полимер является наполнителем в металлической или керамической матрице [16], что открывает новые возможности для диэлектрических и теплопроводящих материалов. В-четвертых, это биополимерные композиты для регенеративной медицины, где ИПС позволяет интегрировать биоактивные наполнители без их термической деградации [11].
Улучшение совместимости фаз
Несмотря на успехи в использовании силанов и PDA, проблема совместимости фаз остается актуальной для многих систем. Анализ методом СЭМ [16] показал наличие крупных частиц и пор на границе «MG–PTFE», что свидетельствует о недостаточной адгезии. Перспективными подходами являются: разработка новых адгезионных слоев на основе бифункциональных силанов с различными органическими хвостами для разных полимеров, использование плазменной обработки поверхности для активации наполнителей перед смешиванием, применение методов in situ полимеризации для ковалентного связывания наполнителя с матрицей непосредственно в процессе ИПС. В работе [12] показано, что in situ полимеризация графена в РЕКК обеспечивает лучшее распределение компонентов по сравнению с механическим смешиванием, что подтверждает эффективность этого подхода.
Моделирование процесса ИПС
Одним из наиболее сложных аспектов является физико-математическое моделирование процесса спекания полимеров [24]. В отличие от металлов и керамик, где действуют хорошо изученные механизмы диффузии, для полимеров необходимо учитывать рептационное движение цепей, кристаллизацию и вязкоупругое поведение [25–27]. В работе [7] использованы модели Hollomon и Haward–Thackray для описания кривых «напряжение–деформация», но они не учитывают специфику ИПС (быстрый нагрев, электрическое поле, давление). В работе [12] предложен подход к моделированию электромагнитного импульсного уплотнения, но он не учитывает термомеханические эффекты. Перспективным является создание многомасштабных моделей, описывающих следующие процессы: нагрев и распределение температуры в оснастке и образце, кинетика уплотнения; межчастичная диффузия и залечивание дефектов; кристаллизация при охлаждении. В работе [14] показано, что уплотнение композита B4C/UHMWPE происходит в узком температурном интервале (от 110–140 до 200 °С), что может служить основой для упрощенных моделей.
Экологические и экономические аспекты
Важным вызовом является снижение энергозатрат и стоимости процесса. Хотя ИПС значительно быстрее традиционных методов, ИПС-установки дорогостоящие, а графитовая оснастка имеет ограниченный ресурс. Перспективным направлением является разработка ИПС-установок с меньшим энергопотреблением за счет оптимизации формы импульсного тока и использования более эффективных теплоизолирующих материалов. Актуальным является также переход к использованию более дешевых оснасток (например, из тугоплавких металлов вместо графита) для снижения стоимости [28].
Заключения
Анализ публикаций за период 2020–2026 гг. показывает, что ИПС закрепилось как перспективная технология консолидации полимерных и полимер-композитных материалов. За последнее время метод ИПС расширил возможности в области получения новых полимер-композитных материалов по сравнению с ранее описанными в ряде работ, в том числе в обзоре [3]. Метод ИПС продемонстрировал впечатляющие результаты в поисковых научных работах в самых разных областях – от трибологии и биомедицины до аэрокосмической техники и лунного строительства. Достигнуты рекордные значения коэффициента трения (0,042 для композита PEEK/MoS2) и скорости износа (снижение на 94 %); созданы биоактивные композиты, способные стимулировать костеобразование и противостоять асептическому расшатыванию имплантатов; получены электропроводящие полимерные материалы с электропроводностью до 0,164 См/см. Показано, что метод позволяет решать три принципиально разные задачи, используя полимер как матрицу, как связующее для твердых наполнителей и как наполнитель в металлической матрице. Ключевыми факторами успешного спекания являются температура (должна быть близка к температуре плавления для обеспечения залечивания дефектов), давление (оказывает двойственное влияние – улучшает контакт при низких температурах, но ограничивает подвижность цепей при высоких), кинетика кристаллизации (быстрая кристаллизация ухудшает спекаемость), совместимость фаз (силановая обработка и полидофаминовые покрытия критически важны для гетерогенных систем) и способ смешивания компонентов (планетарное смешивание обеспечивает относительную плотность до 99,5 %).
Основными вызовами для дальнейшего развития остаются масштабирование процесса (переход от лабораторных образцов к промышленным деталям), разработка новых классов материалов (функционально-градиентные материалы, 4D-печать, биополимерные композиты), улучшение совместимости фаз, создание адекватных физико-математических моделей спекания полимеров и снижение стоимости процесса. Несмотря на значительный прогресс, потенциал метода ИПС для полимер-композитных материалов раскрыт не полностью. Решение перечисленных задач позволит вывести ИПС из разряда лабораторных методов в промышленную практику, открывая новые возможности для создания высокоэффективных материалов в аэрокосмической, медицинской, морской и строительной отраслях.
Исследование выполнено в рамках Государственного задания Министерства науки и высшего образования Российской Федерации, тема № FZNS-2026-0018.
- Hu Z.-Y., Zhang Z.-H., Cheng X.-W. et al. A review of multi-physical fields induced phenomena and effects in spark plasma sintering: Fundamentals and applications // Materials & Design. 2020. Vol. 191. P. 108662.
- Ratzker B., Sokol M. Exploring the capabilities of high-pressure spark plasma sintering (HPSPS): A review of materials processing and properties // Materials & Design. 2023. Vol. 233. P. 112238.
- Adesina O.T., Sadiku E.R., Adesina O.S. et al. Spark plasma sintering of polymer and polymer-based composites: a review // International Journal of Advanced Manufacturing Technology. 2021. Vol. 116. Is. 3–4. P. 759–775.
- Bai D., Liu H., Bai H. et al. Powder metallurgy inspired low-temperature fabrication of high-performance stereocomplexed polylactide products with good optical transparency // Scientific Reports. 2016. Vol. 6. P. 1–9.
- Ge Z.H., Chang Y., Li F. et al. Improved thermoelectric properties of PEDOT:PSS polymer bulk prepared using spark plasma sintering // Chemical Communications. 2018. Vol. 54. Is. 19. P. 2429–2431.
- Adesina O.T., Sadiku E.R., Jamiru T. et al. Thermal properties of spark plasma-sintered polylactide/graphene composites // Materials Chemistry and Physics. 2020. Vol. 242. P. 122545.
- Boulman H., Mdahrhi A., Aboudi I. et al. Assessing the effect of compaction pressure on the mechanical properties of polytetrafluoroethylene elaborated by field assisted sintering technique // Polymer. 2022. Vol. 258. P. 125325.
- Heyer A., Rossit J., Moitrier F. et al. Spark plasma sintering and mechanical properties of two grades of PEKK presenting different Terre/Iso ratios // Journal of Applied Polymer Science. 2024. Vol. 141. P. 141:e55386.
- Hou X., Bai P., Li J. et al. MoS2 reinforced PEEK composite for improved aqueous boundary lubrication // Friction. 2023. Vol. 11. Is. 9. P. 1660–1672.
- Xiao Y., Zhang L., Wei B. et al. Organic-inorganic core-shell materials as reinforced fillers of UHMWPE to improve its tribological and mechanical properties // Colloids and Surfaces A: Physicochemical and Engineering Aspects. 2024. Vol. 691. P. 133820.
- Zhang K., Peng X., Cheng C. et al. Preparation, characterization, and feasibility study of Sr/Zn-doped CPP/GNS/UHMWPE composites as an artificial joint component with enhanced hardness, impact strength, tribological and biological performance // RSC Advances. 2021. Vol. 11. Is. 36. P. 21991–21999.
- Wang Q., Jia D., Pei X. et al. Investigation of electromagnetic pulse compaction on conducting graphene/PEKK composite powder // Materials. 2021. Vol. 14. Is. 3. P. 1–17.
- Xu F., Wu X.L., Wang H. et al. Experimental research on moulding of graphene/PEKK composite powder by spark plasma sintering technology // Applied Physics A: Materials Science and Processing. 2022. Vol. 128. Is. 2. P. 1–11.
- Zhang P., Alishin T., Tolkachev O. et al. The densification process and microstructure of the B4C/ultra-high molecular weight polyethylene composites consolidated by spark plasma sintering // Ceramics International. 2025. Vol. 51. Is. 30PB. P. 64494–64505.
- Narvasa A., Grippi T., Torresani E. et al. Impact of extreme thermal cycling on the physical and mechanical properties of lunar regolith simulated densified via spark plasma sintering, cold isostatic pressing, and biopolymer bonding using Xanthan Gum // Case Studies in Construction Materials. 2026. Vol. 24. Art. e06142.
- Sharma A., Zadorozhnyy M., Stepashkin A. et al. Investigation of thermophysical properties of Zr-based metallic glass-polymer composite // Metals. 2021. Vol. 11. P. 1412.
- Heyer A., Montmasson N., Gutter G. et al. PEKK/Polydopamine-Coated Magnesium Hybrids Fabricated by Spark Plasma Sintering: Processing and Improved Mechanical Properties // Journal of Applied Polymer Science. 2026. Vol. 143. Is. 4. P. 143:e58073.
- Kruzel R., Dembiczak T., Wachowicz J. Optimization of Spark Plasma Sintering Technology by Taguchi Method in the Production of a Wide Range of Materials: Review // Materials. 2023. Vol. 16. P. 5539.
- Wool R.P., O'Connor K.M. A theory of crack healing in polymers // Journal of Applied Physics. 1981. Vol. 52. Is. 10. P. 5953–5963.
- Pieranski P. Pierre-Gilles de Gennes: Beautiful and mysterious liquid crystals // Comptes Rendus Physique. 2019. Vol. 20. Is. 7–8. P. 756–769.
- Nisar A., Zhang C., Boesl B., Agarwal A. Unconventional Materials Processing Using Spark Plasma Sintering // Ceramics. 2021. Vol. 4. Is. 1. P. 20–39.
- Sébileau J.C., Lemonnier S., Barraud E. et al. Consolidation by spark plasma sintering (SPS) of polyetheretherketone // Journal of Applied Polymer Science. 2017. Vol. 134. Is. 23. P. 1–8.
- Omori M., Okubo A., Hirai T. Fabrication and Thermal Properties of Polyimide/Cu Functionally Graded Material // Journal of the Japan Society of Powder and Powder Metallurgy. 1998. Vol. 45. Is. 3. P. 216–219.
- Дуонова В.А., Серебренникова Н.Ю., Нефедова Ю.Н., Сидельников В.В., Сомов А.В. Методы формообразования металлополимерных композиционных материалов (обзор) // Авиационные материалы и технологии. 2022. № 1 (66). С. 65–77. URL: http://www.journal.viam.ru (дата обращения: 20.07.2026). DOI: 10.18577/2713-0193-2022-0-1-65-77.
- Старцев В.О., Антипов В.В., Славин А.В., Горбовец М.А. Современные отечественные полимерные композиционные материалы для авиастроения (обзор) // Авиационные материалы и технологии. 2023. № 2 (71). С. 122–144. URL: http://www.journal.viam.ru (дата обращения: 25.07.2026). DOI: 10.18577/2713-0193-2023-0-2-122-144.
- Селезнев Д.В., Толмачева И.Г., Колчина М.С., Чапурова Е.И., Ташланов В.В. Определение кинетических параметров термического разложения композиционных фазопереходных материалов с полимерной матрицей // Авиационные материалы и технологии. 2024. № 3 (76). С. 144–154. URL: http://www.journal.viam.ru (дата обращения: 02.08.2026). DOI: 10.18577/2713-0193-2024-0-3-144-154.
- Гуляев И.Н., Клименко О.Н., Лонский С.Л., Славин А.В., Черфас Л.В. Определение состава и структуры полимерных композиционных материалов // Авиационные материалы и технологии. 2025. № 4 (81). С. 32–47. URL: http://www.journal.viam.ru (дата обращения: 10.08.2026). DOI: 10.18577/2713-0193-2025-0-4-32-47.
- Каблов Е.Н. Маркетинг материаловедения, авиастроения и промышленности: настоящее и будущее // Директор по маркетингу и сбыту. 2017. № 5–6. С. 40–44.