Вакуумная индукционная плавильно-разливочная установка VIM 12 III HMC для получения высококачественных жаропрочных никелевых сплавов
Рассмотрена конструкция вакуумных индукционных установок, в том числе современной вакуумной индукционной печи VIM 12 III HMC производства фирмы ALD (Германия). Установка VIM 12 III HMC имеет все необходимые узлы и устройства, в том числе датчики для замера окисленности расплава, и отвечает самым современным требованиям к вакуумному оборудованию. Установка позволит разработать новые эффективные технологические процессы выплавки литейных жаропрочных никелевых сплавов последнего поколения для монокристаллического литья и, тем самым, повысить их эксплуатационные характеристики.
ВИАМ является ведущим отечественным разработчиком литейных жаропрочных сплавов для турбинных и сопловых лопаток авиационных газотурбинных двигателей (ГТД) и наземных энергетических газотурбинных установок (ГТУ) и единственным в Российской Федерации разработчиком жаропрочных сплавов для рабочих лопаток с монокристаллической структурой перспективных ГТД пятого и шестого поколений.
За последние годы в институте разработана целая гамма никелевых жаропрочных сплавов для монокристаллического литья (безуглеродистых, высокорениевых, рений- и рутенийсодержащих, интерметаллидных, коррозионностойких таких марок, как ЖС36-ВИ, ВЖМ4-ВИ, ВЖМ5-ВИ, ВЖМ6-ВИ, ВКНА-1В-ВИ, ВКНА-25-ВИ, ВИН3-ВИ, ЖСКС2-ВИ и др.), которые обладают уникальным сочетанием свойств, обеспечивающих работоспособность этих материалов при температурах газа 2000–2200 К, что позволяет существенно улучшить тактико-технические характеристики двигателей и самолетов [1–3].
Повышенная чистота высокожаропрочных литейных сплавов по примесям и газам, а также высокий уровень механических свойств и технологичность этих сплавов могут быть обеспечены только при использовании для их производства современных вакуумных плавильных установок [4–8].
В 2002 году в ВИАМ спроектирована, изготовлена, смонтирована и введена в эксплуатацию вакуумная индукционная печь ВИАМ-2002 (рис. 1). Установка предназначалась для разработки новых композиций сплавов, исследования и разработки технологии их выплавки и поставки опытных партий новых сплавов на моторостроительные заводы.
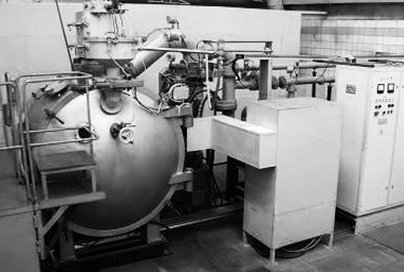
Рисунок 1. Общий вид вакуумной индукционной печи ВИАМ-2002
За время эксплуатации установки ВИАМ-2002 с ее помощью проведены сотни плавок, что позволило разработать технологию выплавки никелевых жаропрочных сплавов для монокристаллического литья и обеспечить новыми материалами производство современных ГТД [9–12]. В этой вакуумной индукционной печи проводилась также разработка технологии выплавки жаропрочных никелевых сплавов с использованием до 100% литейных отходов, в том числе некондиционных [13]. Однако конструкция данной установки имеет целый ряд недостатков и уже не соответствует требованиям к современному вакуумному плавильному оборудованию:
- установка периодического действия, т. е. после каждой плавки плавильная камера заполняется воздухом;
- из-за ненадежной работы дозатора все присадки добавляют через загрузочную камеру;
- система нагрева литниковой воронки с фильтром несовершенна [14];
- отсутствует система замера окисленности расплава (определение содержания кислорода в расплаве);
- отсутствует скребок для чистки стенок тигля после плавки;
- рабочий вакуум при плавке находится в пределах 10-2–10-3 мм рт. ст. (1,33–0,133 Па), что не обеспечивает полную дегазацию расплава [15, 16].
Поэтому возникла необходимость приобретения для работ, проводимых в ВИАМ, новой вакуумной индукционной печи, у которой должны отсутствовать вышеуказанные недостатки.
В результате проведенных переговоров с представителями фирмы ALD Vacuum Technologies Gmbh (Германия) была согласована техническая спецификация и подписан контракт на поставку вакуумной индукционной печи VIM 12 III HMC для выплавки жаропрочных никелевых сплавов с емкостью тигля до 30 кг. Схема вакуумной индукционной печи VIM 12 III HMC представлена на рис. 2.
Установка VIM 12 III HMC полунепрерывного действия представляет собой двухкамерную горизонтальную конструкцию, в которой плавильная камера все время находится под вакуумом, а загрузка и выгрузка литейной оснастки в виде стальных труб осуществляется через камеру форм, отделенную от плавильной камеры вакуумным затвором.
Установка оснащена мощной высокопроизводительной вакуумной системой, состоящей из двух систем механических насосов (одна – для камеры плавления, другая – для камеры форм) и масляного бустерного насоса с номинальной всасывающей мощностью 4000 л/с. Вакуумная система позволяет обеспечить минимальную продолжительность вакуумирования для плавильной камеры и камеры форм, которая составляет не более 7 мин. Конечный вакуум в плавильной камере составляет не более 0,8 мкм рт. ст. (0,1 Па).
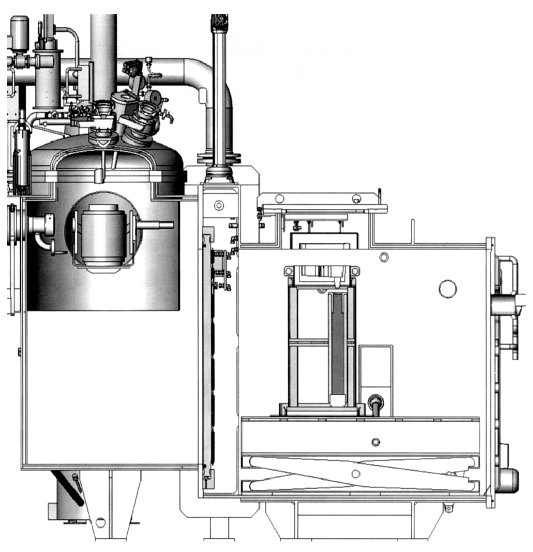
Рисунок 2. Схема вакуумной индукционной печи VIM 12 III HMC
В плавильной камере может размещаться керамический тигель емкостью 12 или 30 кг, в котором проводится плавка, с гидравлическим механизмом поворота тигля для заливки металла в трубу с внутренним диаметром 71 или 90 мм, закрепленную на тележке. Тележка перемещается по направляющим и используется для загрузки/выгрузки форм. После достижения соответствующего вакуума как в плавильной камере, так и в камере форм, вакуумный затвор открывается, и кассета перемещается в положение разливки.
В верхней части камеры форм расположен нагреватель сопротивления для нагрева промежуточного ковша (тандиша) с пенокерамическим фильтром до температуры 1000°С, который размещен сверху на трубной заготовке. После окончания нагрева тандиш перемещается через открытый вакуумный затвор из камеры форм в плавильную камеру для разливки.
Установка оборудована поворотным многоцелевым устройством револьверного типа, соединенным с крышкой камеры посредством вакуумного затвора, на котором размещены: камера загрузки с загрузочными корзинами или пробоотборником; дозатор в виде вертикальной трубы с двумя отделениями для дозагружаемых материалов; одноразовая термопара погружения в виде трубки или многоразовая платинородиевая термопара с защитным кварцевым колпачком. К адаптеру на конце штока может также крепиться измерительная трубка для одновременного замера активности кислорода в расплаве и температуры. При необходимости каждый из этих узлов устанавливается над загрузочным отверстием, после чего можно создавать вакуум с помощью общей вакуумной системы. На крышке плавильной камеры установлено устройство для осаживания шихты и скребок для чистки стенок тигля после слива металла.
Установка оснащена компьютерной системой, позволяющей управлять технологическим процессом. Блоки управления включают в себя устройства, необходимые для ввода и передачи команд, передачи сообщений о сбоях в системе, а также контроля и отображения на дисплее параметров состояния всех главных систем.
Система управления контролирует и фиксирует следующие параметры плавки:
- текущее время;
- давление остаточного воздуха во всех камерах печи;
- значение мощности преобразователя тока;
- значения температуры металла по ходу плавки;
- предыдущее замеренное натекание по давлению;
- текущее натекание по давлению;
- значения ЭДС – при замере степени окисленности металла;
- температура промежуточного ковша (тандиша);
- другие необходимые параметры для контроля состояния печи.
Установка VIM 12 III HMC отвечает всем самым современным требованиям к вакуумному оборудованию и позволяет выплавлять в ней новые высокожаропрочные сплавы последнего поколения с ультравысокой чистотой по примесям серы, фосфора, кислорода, азота, углерода и др., со стабильным химическим составом по всем легирующим элементам и минимальным количеством шлаковых и неметаллических включений. Это позволит разработать новые эффективные технологические процессы выплавки сплавов и, тем самым, дополнительно повысить их механические свойства и технологичность при отливке деталей.
- Каблов Е.Н., Петрушин Н.В., Сидоров В.В., Демонис И.М. Разработка монокристаллических высокорениевых жаропрочных никелевых сплавов методом компьютерного конструирования /В сб.: Авиационные материалы и технологии. Вып. Высокорениевые жаропрочные сплавы, технология и оборудование для производства сплавов и литья монокристаллических турбин-ных лопаток ГТД. М.: ВИАМ. 2004. С. 22–36.
- Каблов Е.Н., Петрушин Н.В., Бронфин М.Б., Алексеев А.А. Особенности монокристаллических жаропрочных никелевых сплавов, легированных рением //Металлы. 2006. №5. С. 47–57.
- Каблов Е.Н., Светлов И.Л., Петрушин Н.В. Никелевые жаропрочные сплавы для литья лопаток с направленной и монокристаллической структурой. Ч. II //Материаловедение. 1997. №5. С. 14–16.
- Каблов Е.Н., Сидоров В.В., Каблов Д.Е., Ригин В.Е., Горюнов А.В. Современные технологии получения прутковых заготовок из литейных жаропрочных сплавов нового поколения //Авиационные материалы и технологии. 2012. №S. С. 97–105.
- Каблов Е.Н. Стратегические направления развития материалов и технологий их переработки на период до 2030 года //Авиационные материалы и технологии. 2012. №S. С. 7–17.
- Сидоров В.В., Ригин В.Е., Каблов Д.Е. Организация производства литых прутковых заготовок из современных литейных высокожаропрочных никелевых сплавов //Литейное производство. 2011. №10. С. 2–5.
- Каблов Е.Н., Оспенникова О.Г., Сидоров В.В., Ригин В.Е. Производство литых прутковых (шихтовых) заготовок из современных литейных высокожаропрочных никелевых сплавов /В сб. трудов науч.-технич. конф., посвященной 310-летию уральской металлургии и созданию технико-внедренческого центра металлургии и тяжелого машиностроения. 2011. Т. 1. Екатеринбург: «Наука Сервис». 2011. С. 31–38.
- Сидоров В.В., Ригин В.Е., Горюнов А.В., Каблов Д.Е. Высокоэффективные технологии и современное оборудование для производства шихтовых заготовок из литейных жаропрочных сплавов //Металлург. 2012. №5. С. 26–30.
- Каблов Е.Н., Бондаренко Ю.А., Каблов Д.Е. Особенности структуры и жаропрочных свойств монокристаллов <001> высокорениевого никелевого жаропрочного сплава, полученного в условиях высокоградиентной направленной кристаллизации //Авиационные материалы и технологии. 2011. №4. С. 25–31.
- Каблов Е.Н., Бондаренко Ю.А., Ечин А.Б., Сурова В.А. Развитие процесса направленной кристаллизации лопаток ГТД из жаропрочных сплавов с монокристаллической и композиционной структурой //Авиационные материалы и технологии. 2012. №1. С. 3–8.
- Каблов Е.Н., Оспенникова О.Г., Сидоров В.В., Ригин В.Е., Каблов Д.Е. Особенности технологии выплавки и разливки современных литейных высокожаропрочных никелевых сплавов //Вестник МГТУ им. Н.Э. Баумана. Сер. «Машиностроение». 2011. №SP2. С. 68–78.
- Герасимов В.В., Висик Е.М., Никитин В.А., Зернова М.Г. Опыт освоения технологии литья секторов сопловых лопаток с монокристаллической структурой из сплава ВКНА-4У //Авиационные материалы и технологии. 2012. №4. С. 13–18.
- Сидоров В.В., Ригин В.Е., Горюнов А.В., Мин П.Г., Каблов Д.Е. Получение Re-Ru содержащего сплава с использованием некондиционных отходов //Металлургия машиностроения. 2012. №3. С. 15–17.
- Сидоров В.В., Исходжанова И.В., Ригин В.Е., Фоломейкин Ю.И. Оценка эффективности фильтрации при разливке сложнолегированного никелевого расплава с повышенным количеством отходов //Электрометаллургия. 2011. №11. С. 17–21.
- Каблов Д.Е., Сидоров В.В., Мин П.Г. Влияние примеси азота на структуру монокристаллов жаропрочного никелевого сплава ЖС30-ВИ и разработка эффективных способов его рафинирования //Авиационные материалы и технологии. 2012. №2. С. 32–36.
- Каблов Д.Е., Чабина Е.Б., Сидоров В.В., Мин П.Г. Исследование влияния азота на структуру и свойства монокристаллов из литейного жаропрочного сплава ЖС30-ВИ //МиТОМ. 2013. №8. С. 3–7.