Оборудование и оснастка для проведения магнитопорошкового контроля авиационных материалов
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Указаны актуальные стационарные дефектоскопы, вспомогательное оборудование и оснастки, которые позволяют проводить магнитопорошковый контроль авиационных материалов на высоком уровне. Выделены основные элементы оснастки и указаны важные этапы их применения. Наиболее критичными позициями являются подходящие контрольные образцы, выбранные на основании применяемого оборудования и способов намагничивания, которые помогают подтвердить работоспособность дефектоскопа и магнитного индикатора. Рассмотрены методы определения выявляющей способности нескольких типов магнитных индикаторов, описаны методики и подходы к проведению магнитопорошкового контроля авиационных деталей.
Введение
Магнитопорошковый контроль используется для обнаружения поверхностных и подповерхностных трещин в ферромагнитных материалах. В коммерческой авиации большинство проверок проводится на горизонтальном столе с подачей жидкости и возможностью прямого контакта с центральным стержневым проводником для кругового намагничивания, а также с подачей тока через катушку для создания поля в продольном направлении. Через образец пропускается магнитное поле, а над исследуемыми участками распыляется жидкость-носитель на масляной или водной основе, содержащая магнитные частицы. Трещины и другие дефекты приводят к локальной утечке магнитного потока, который притягивает магнитные частицы и образует индикатор, который затем обнаруживается с помощью ультрафиолетового (УФ) излучения в случае флуоресцентного магнитопорошкового контроля или с помощью белого света и контраста. Чувствительность зависит от многих факторов, в том числе от ориентации трещин относительно направления магнитного потока, поэтому для большинства проверок требуется два ортогональных направления магнитного поля. Это достигается либо за счет обработки детали двумя разными методами, либо с помощью многонаправленного оборудования. Помимо описанных устройств, для создания магнитного поля можно использовать ярмо, катушки и постоянные магниты. В некоторых отраслях промышленности также практикуется контроль с помощью щупов. Однако в коммерческой авиации такой метод не применяется из-за опасений, что искрение может привести к локальным повреждениям и зарождающимся дефектам, которые в конечном итоге приведут к выходу изделия из строя. Существуют также различные варианты подачи тока и устройства, работающие от сети переменного тока, постоянного тока высокого напряжения и/или постоянного тока низкого напряжения, при этом с помощью постоянного тока можно обнаруживать дефекты, расположенные ближе к поверхности. Для успешного проведения магнитопорошкового контроля необходимо, чтобы плотность магнитного потока внутри образца и вокруг него находилась в заданном диапазоне. При низкой плотности магнитного потока частицы могут не притягиваться, что, в свою очередь, приведет к отсутствию индикации дефектов, а при слишком высокой плотности магнитного потока будет наблюдаться высокий уровень фонового шума и снизится чувствительность. В деталях со сложной геометрической формой в крайних точках или углублениях может отсутствовать или быть очень низкой плотность магнитного потока. Стандартизированные исследования методом магнитопорошкового контроля проводятся путем обработки индикаторными материалами проверяемых участков с подбором намагничивающей силы тока до тех пор, пока не станут видны искусственные дефекты. Отраслевые стандарты и спецификации, например РТМ 1.2А.020–2011, содержат правила и рекомендации по проведению контроля.
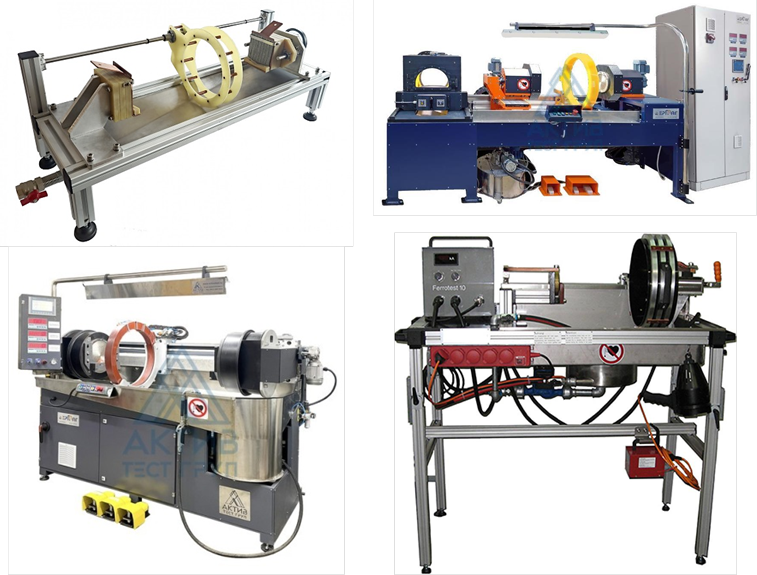
Оснастка для магнитопорошкового контроля – это вспомогательные устройства и приспособления, которые обеспечивают корректное проведение дефектоскопии, калибровку оборудования и проверку качества контроля. Приведены ключевые виды оснастки с описанием их назначения и особенностей.
Контрольные образцы (тест-объекты) – это специально подготовленные изделия с заданными характеристиками дефектов, которые используются для оценки чувствительности метода и проверки работоспособности дефектоскопов и магнитных индикаторов.
Универсальный образец KETOS – это стальное кольцо из инструментальной стали AISO O1 с поверхностными и подповерхностными дефектами, которое применяется для периодической проверки глубины проникновения магнитного поля и подходит для цветного и люминесцентного контроля. Оно используется для циркулярного и продольного типов намагничивания, подходит для контроля с помощью катушек и электромагнитов.
Стандартные образцы – плашки или детали с искусственными дефектами (пазами, трещинами), имитирующими реальные несплошности, применяются для ежедневной проверки выявляющей способности системы (термин стандартные образцы в соответствии в действующим ГОСТ 56512–2015 заменен на контрольные образцы).
Индикаторы магнитного поля помогают оценить напряженность и направление магнитного поля на поверхности детали.
Магнитные индикаторные полоски – это гибкие пластины с фрезерованными пазами (шириной ~2 мм) из проницаемой магнитной стали между латунными пластинами, они многоразовые и подходят для всех методов магнитопорошкового контроля.
Индикатор магнитного поля по ASME – это восьмигранный инструмент для быстрой проверки направления магнитного потока, прикладывается под разными углами; индикация показывает ориентацию поля.
Гауссметры – портативные стрелочные приборы для измерения остаточной намагниченности после контроля, бывают калиброванные и некалиброванные.
Магнитометры – измеряют тангенциальную составляющую магнитного поля (в кА/м, А/см, мТл и т. д.) с помощью датчика Холла, применимы для постоянного и переменного тока.
Приспособления для намагничивания обеспечивают создание магнитного поля нужной конфигурации и интенсивности.
Электромагнитные (переносные) ярма – используются для локального намагничивания сварных швов и крупногабаритных деталей, их масса составляет от 1,5 до 5 кг, подъемная сила – не менее 45 Н (переменный ток) или 177 Н (постоянный ток) по ASTM E1444.
Кабельные устройства – это гибкий кабель, который обматывают вокруг детали для продольного намагничивания, удобен для крупногабаритных объектов.
Соленоиды и катушки создают продольное магнитное поле при пропускании тока через обмотку, применяются в стационарных установках и при ручном контроле.
Средства освещения и визуализации необходимы для осмотра индикаций, особенно при люминесцентном контроле.
Ультрафиолетовые лампы и облучатели обеспечивают длину волны 315–400 нм (пик 365 нм) для активации люминесцентных порошков; интенсивность проверяется УФ-радиометром.
Портативные фонари применяются для цветного контроля при дневном освещении (не менее 500 лк).
Приборы для контроля концентрации суспензии поддерживают оптимальное соотношение магнитных частиц и носителя в жидких индикаторах.
ASTM-колбы позволяют проверять концентрацию магнитных частиц в суспензии; существуют отдельные колбы для люминесцентных и нелюминесцентных суспензий с разными шкалами.
Вспомогательные инструменты и материалы
Для равномерного нанесения суспензии на поверхность детали применяются распылители и пульверизаторы.
Щетки и кисти применяются при сухом способе нанесения магнитного порошка.
Емкости для хранения и перемешивания суспензии обеспечивают однородность состава перед использованием.
С помощью средств для очистки поверхности (растворители, обезжириватели) удаляют загрязнения, покрытия и остатки суспензии перед и после контроля.
Оснастка для магнитопорошкового контроля охватывает широкий спектр устройств – от простых индикаторов до сложных измерительных приборов. Ее выбор зависит от:
- типа контроля – цветной или люминесцентный;
- формы и размера объекта;
- требуемого уровня чувствительности (А, Б, В по ГОСТ);
- условий работы – стационарный пост или полевые условия.
Грамотное использование оснастки повышает достоверность результатов, снижает риск пропуска дефектов и обеспечивает соответствие нормативным требованиям (ГОСТ Р 56512, ASTM E1444, ASME и др.).
Результаты и обсуждение
Эффективность магнитопорошкового контроля определяется комплексом взаимосвязанных факторов, которые необходимо учитывать при планировании и проведении дефектоскопии [2, 3]. Ключевые факторы, влияющие на выявляемость дефектов контролируемого объекта, следующие [4]:
- магнитные характеристики материала – магнитная проницаемость, коэрцитивная сила, остаточная индукция;
- геометрические параметры изделия – форма, размеры, соотношение длины к поперечному сечению;
- наличие конструктивных элементов, создающих зоны концентрации магнитного потока или участки ослабленного поля;
- выбранный способ магнитопорошкового контроля – способ приложенного поля или способ остаточной намагниченности;
- тип намагничивания – циркулярное, продольное, комбинированное;
- параметры намагничивающего тока – амплитуда, форма волны – переменный, постоянный и выпрямленный ток;
- степень чистоты обработки – наличие загрязнений, масел, смазочных материалов;
- шероховатость поверхности, которая влияет на способность индикаторного материала проникать в дефекты и формировать четкие индикаторные рисунки;
- присутствие защитных покрытий – лакокрасочных, гальванических, оксидных, которые могут экранировать дефекты;
- локальные изменения магнитных свойств из-за термического или механического воздействия в процессе изготовления;
- дисперсность и форма частиц магнитного порошка;
- цвет или люминесцентные свойства для обеспечения контраста с поверхностью.
Методика оценки работоспособности дефектоскопов и индикаторов
Для объективной оценки работоспособности магнитопорошковых дефектоскопов и индикаторных материалов применяют контрольные образцы [5], для которых подбирают дефектные детали, забракованные в процессе производства, или изготовленные искусственно образцы со случайными или специально заложенными несплошностями. Указанные несплошности имитируют типы возможных дефектов контролируемого материала изделия при производстве или ремонте, представляющих собой плоские углубления, отверстия различной формы либо трещины различного происхождения.
Визуальный осмотр поверхности образца проводят при нормированных условиях освещенности (для черных и цветных индикаторов) или при УФ-освещении (для люминесцентных).
В соответствии с российскими стандартами работоспособность магнитных индикаторов и дефектоскопов для магнитопорошкового контроля определяют с помощью специальных образцов по режимам, рассчитанным на основании справочных данных [6, 7].
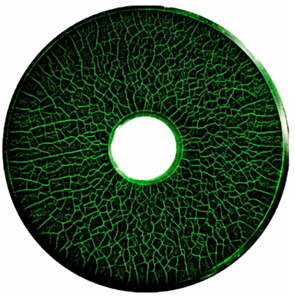
Образец типа 1 представляет собой объемное кольцо с отверстием по центру с двумя видами поверхностных несплошностей в виде сетки трещин: более грубыми и более тонкими (рис. 2). Данный образец не требует намагничивания, его используют для качественного анализа работоспособности магнитного индикатора.
Образец типа 2 представляет собой блок с искусственным продольным дефектом и разметкой на поверхности (рис. 3). Данный образец не требует намагничивания, его используют для количественного анализа работоспособности магнитного индикатора.
Образец МО-1 (рис. 4) исполнен в виде стальной полоски с одной поверхностной и двумя подповерхностными несплошностями.
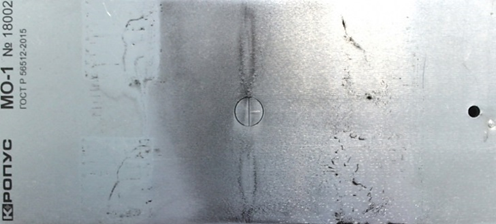
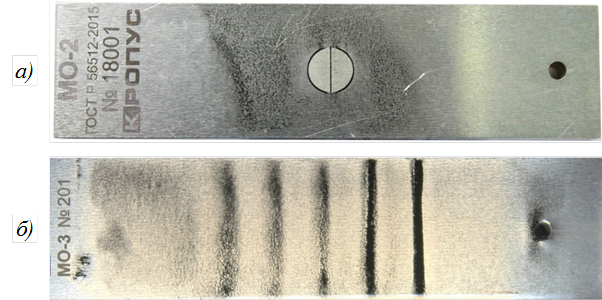
Данный образец позволяет проверять работоспособность дефектоскопов с электромагнитным ярмом или электроконтактами. Для оценки работоспособности дефектоскопов полюсного намагничивания с применением соленоида или кабеля применяют контрольные образцы: МО-2, который имеет в центре искусственную несплошность (рис. 5, а), и МО-3 – с подповерхностными несплошностями (рис. 5, б). Образец МО-3 также применяется для проверки дефектоскопов с магнитным ярмом.
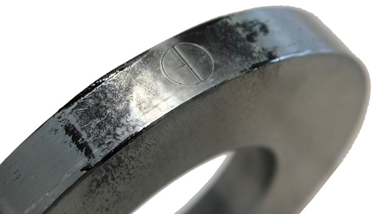
Контрольный кольцевой образец МО-4 (рис. 6) со сквозным отверстием применяется для функциональной оценки при циркулярном и индукционном намагничивании.
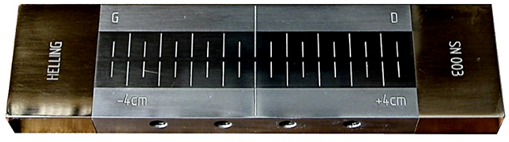
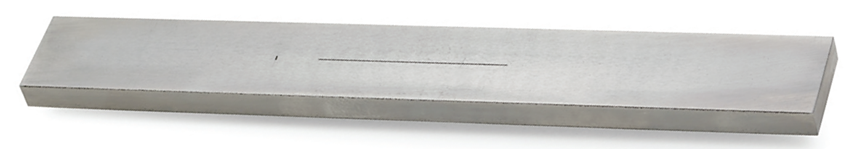
Контрольный образец Тестбар (рис. 7) [8] применяется для функциональной оценки дефектоскопов с магнитным ярмом. На обеих сторонах бруска имеются разнонаправленные несплошности для оценки работоспособности циркулярного и продольного намагничивания при использовании переменного тока. При проверке намагничивания постоянным однополупериодным и двухполупериодным током можно оценить величину намагниченного слоя с выявленными дефектами, заложенными по убыванию глубины.
Количественно-качественные индикаторы (рис. 8) позволяют оперативно проверить уровень магнитного поля на поверхности контролируемого изделия, а также убедиться в верном направлении поля намагничивания.
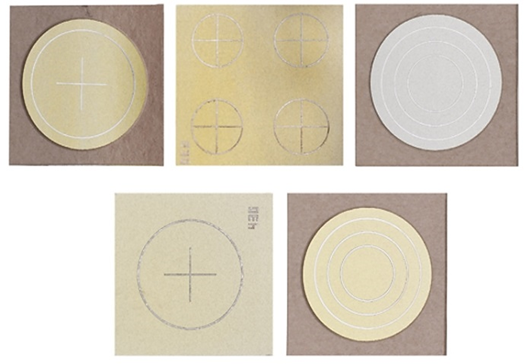
После положительного решения о возможности применения магнитного индикатора и оборудования следует выделить этап определения его выявляющей способности. Один из способов определения выявляющей способности магнитных индикаторных материалов основан на использовании контрольного образца с нанесенными на его поверхность дефектами, визуальной оценке и измерении длины отложений порошка на дефектах [9].
Пробу магнитного индикатора для изготовления суспензий отбирали щупом сверху вниз по всей толщине слоя продукта. Отобранные пробы соединяли вместе и тщательно перемешивали. Далее отбирали необходимое для приготовления суспензии количество магнитного индикатора в граммах.
Контрольный образец (рис. 9) изготовлен из стали 18ХНВА; дефекты, нанесенные на образец, представляют собой волосовины и трещины с шириной раскрытия <1 мкм.
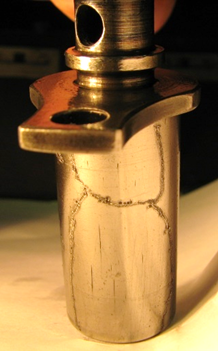
Метод определения выявляющей способности
Процесс начинается с приготовления магнитной суспензии заданной концентрации. Взвешивается магнитный индикатор с помощью лабораторных весов высокой точности (погрешность не более 0,01 г), отмеряется расчетное количество магнитного индикатора. Масса определяется согласно техническим условиям (ТУ) на конкретный тип индикатора и зависит от требуемой концентрации в суспензии (обычно 25–150 г/л).
В качестве носителя используют различные дисперсионные среды – жидкости, регламентированные в ТУ на материал:
- масло (минеральное, синтетическое);
- воду (с ингибиторами коррозии и смачивающими добавками);
- керосин;
- специальные составы с поверхностно-активными веществами для улучшения проникающей способности.
Отмеренный индикатор постепенно добавляют в дисперсионную среду при постоянном перемешивании (механическом или ультразвуковом) до получения однородной суспензии без комков и агрегатов частиц.
Для испытаний используют аттестованный в соответствии с нормативной документацией контрольный образец с искусственными или естественными дефектами. Марка материала образца должна соответствовать марке материала контролируемого изделия. Типичные искусственные дефекты в подобных контрольных образцах – это узкие пазы, трещины различной глубины и ширины раскрытия, цилиндрические отверстия. Геометрические параметры данных дефектов, а именно: ширина раскрытия от 0,001 мм и глубина залегания до 2 мм, должны соответствовать уровню чувствительности метода. Ориентация дефектов может быть продольной, поперечной или наклонной относительно задаваемого направления магнитного поля. Выбор способа намагничивания (циркулярный, продольный, комбинированный) зависит от ориентации дефектов:
- для выявления продольных трещин применяют циркулярное намагничивание (пропускание тока через образец или центральный стержень);
- для поперечных трещин – продольное намагничивание с помощью соленоида или электромагнита.
Предварительно намагниченный до насыщения контрольный образец погружают в ванну с приготовленной суспензией на 5–10 с. Это обеспечивает равномерное покрытие всей контролируемой поверхности суспензией. Образец аккуратно извлекают из ванны с суспензией и располагают под углом 15–30 градусов для стекания избытка жидкости. Продолжительность стекания – от 30 до 60 с. Процедура проводится несколько раз.
После стекания основной массы суспензии проводят осмотр поверхности:
- при использовании цветных порошков – при дневном или искусственном освещении (не менее 1000 лк);
- при применении люминесцентных индикаторов – в затемненном помещении под УФ-излучением (длина волны 365 нм, интенсивность 1000–2000 мкВт/см²).
Обнаруженные индикаторные рисунки (скопления порошка над дефектами) фотографируют или зарисовывают. Для документирования используют масштабную линейку или сетку. Ключевым параметром оценки является суммарная длина обнаруженных дефектов.
С помощью измерительной лупы, микроскопа или цифровой системы обработки изображений измеряют длину каждого индикаторного рисунка. Погрешность измерений должна быть не более ±0,1 мм.
Суммируют длины всех выявленных дефектов (Lсум). Сравнивают полученное значение с паспортными данными контрольного образца (Lпасп) и рассчитывают коэффициент выявляемости:
$$K_{\text{выяв}} = (L_{\text{пасп}} / L_{\text{сум}}) \cdot 100\%.$$
Интерпретация результатов:
- Kвыяв ≥ 95 % – индикатор соответствует требованиям ТУ;
- 90 % ≤ Kвыяв < 95 % – допустимо для рутинного контроля, рекомендуется повторная проверка;
- Kвыяв < 90 % – индикатор бракуется, требуется замена или корректировка концентрации суспензии.
В табл. 1 приведены результаты эксперимента по выявлению дефектов на контрольном образце (рис. 9) при использовании суспензий, приготовленных на основе исследуемых типов магнитных порошков.
Наименование порошка | Усредненная длина, мм | Выявляющая способность, % |
|---|---|---|
| II группа (эталон) | 33,4 | 100 |
| III группа | 31,7 | 95 |
| II группа | 28,2 | 84 |
| I группа | 24,7 | 74 |
Предложенная методика расчета выявляющей способности магнитных индикаторов относительно эталонного образца существенно снижает субъективность оценки. Многократное повторение испытаний и статистическая обработка данных обеспечивают объективное сравнение эффективности различных порошков, что повышает достоверность результатов магнитопорошкового контроля и способствует выбору оптимальных индикаторов для конкретных задач дефектоскопии.
На итоговые результаты испытаний оказывают влияние многочисленные факторы, которые можно разделить на несколько групп.
- Факторы, связанные с материалами и оборудованием:
- качество магнитного индикатора – дисперсность частиц, магнитная проницаемость, химическая стабильность;
- концентрация магнитной суспензии;
- свойства дисперсионной среды – вязкость, смачивающая способность.
- Условия проведения контроля:
- уровень освещенности при визуальном осмотре (для цветных индикаторов);
- интенсивность и длина волны УФ-излучения (для люминесцентных индикаторов);
- температура и влажность окружающей среды.
- Человеческий фактор:
- квалификация и опыт дефектоскописта;
- острота зрения оператора;
- субъективная интерпретация индикаторных рисунков – отнесение к реальным дефектам или ложным скоплениям;
- усталость и внимание в процессе осмотра.
Для снижения влияния субъективных факторов эксперимент выполняли многократно – каждое испытание повторяли не менее 5 раз для каждого типа магнитного порошка. Такой подход позволил:
- выявить и исключить аномальные результаты, вызванные случайными ошибками;
- оценить воспроизводимость метода при неизменных условиях;
- получить статистически значимую выборку данных.
Порошок, имеющий наибольшую усредненную длину выявленных дефектов, принимается за эталон. Выявляющая способность других исследуемых порошков рассчитывалась относительно эталона.
Другой способ определения выявляющей способности магнитных индикаторных материалов может быть реализован с помощью прибора ПКМС-1М (рис. 10).
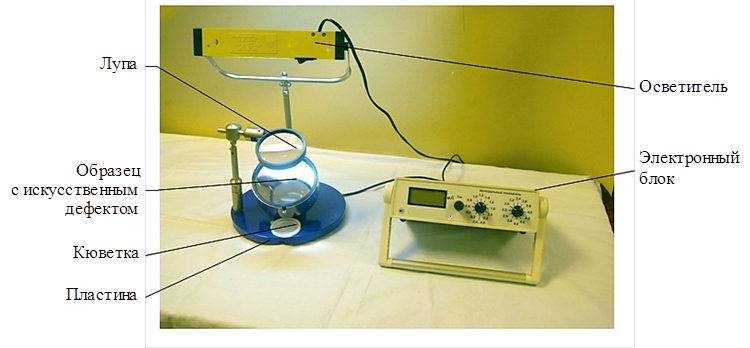
Для проведения данного эксперимента необходимо заранее приготовить суспензии на основе описанных ранее магнитных индикаторов. Концентрация магнитного порошка и дисперсионная среда указываются в ТУ на данный материал.
Затем приготовленную суспензию наносят на образец поливом или с помощью кисти. При этом необходимо медленно вращать регулятор тока, постепенно увеличивая его и наблюдая за поверхностью образца. В момент появления линии из осевшего порошка увеличение тока прекращается. На дисплее измерительного блока будут показаны значения тока и чувствительность магнитного индикатора (табл. 2).
Магнитный индикатор | Ток, мА | Чувствительность, % | ||
|---|---|---|---|---|
Средний ток, мА | Средняя чувствительность, % |
|
| |
Минк-020 АМ | 110 | 90 | 107,6 | 92,3 |
106 | 94 | |||
107 | 93 | |||
Минк-030 | 101 | 99 | 100 | 100 |
99 | 101 | |||
100 | 100 | |||
Черный магнитный порошок по ТУ 6-36-05800165-1009-93 | 110 | 90 | 92 | 92 |
104 | 96 | |||
110 | 90 | |||
Концентрат магнитной суспензии Диагма-1 | 100 | 110 | 106,6 | 93,3 |
| 106 | 94 | |||
| 104 | 96 | |||
Magnaflux 27B | 128 | 78 | 129,3 | 77 |
126 | 79 | |||
134 | 74 | |||
Диагма-16 | 131 | 88 | 118 | 85 |
119 | 84 | |||
117 | 86 | |||
Диагма-26 | 231 | 44 | 144 | 70 |
144 | 70 | |||
146 | 70 | |||
Из проведенных экспериментов можно сделать выводы о выявляющей способности магнитного индикатора, но только относительно какого-либо эталона. Сравнивая показания прибора или суммарную выявленную длину индикаций, можно получить косвенные относительные значения выявляющей способности того или иного магнитного индикатора. Подобные сравнения могут быть полезны при смене партии применяемого магнитного порошка или закупке нового магнитного индикатора. Проведение подобных измерений будет наиболее объективным, если применять специальные приборы и образцы с известными четкими неискусственными дефектами.
Заключения
При проведении разрушающих испытаний приходится изготавливать образцы, подобные контролируемым изделиям [10], неразрушающий контроль позволяет проводить испытания изделий без нарушения их целостности [11–14].
Неразрушающий контроль позволяет повышать эффективность и качество изготовления деталей авиационной техники и авиационных материалов [15]. Повышению качества проводимого магнитопорошкового контроля способствует выбор необходимого оборудования и подбор соответствующей оснастки: контрольных образцов, индикаторов магнитного поля, приспособлений для намагничивания, средств освещения и визуализации, приборов для контроля концентрации суспензии и вспомогательных инструментов и материалов.
Наиболее критичными позициями являются подходящие контрольные образцы, выбранные на основании применяемого оборудования и способов намагничивания, которые помогают подтвердить работоспособность дефектоскопа и магнитного индикатора. Выявляющая способность магнитного индикатора также имеет важное значение.
- РТМ 1.2А.020–2011. Контроль неразрушающий. Магнитопорошковый метод контроля авиационных деталей. М.: ВИАМ, 2011. 95 с.
- Неразрушающий контроль: справочник в 7 т. / под общ. ред. В.В. Клюева. М.: Машиностроение. 2004. Т. 6, кн. 1: Магнитные методы контроля. 832 с.
- Шелихов Г.С. Магнитопорошковая дефектоскопия деталей и узлов. М.: НТЦ «Эксперт», 1995. 224 с.
- Беда П.И., Выборнов Б.И., Глазков Ю.А. и др. Неразрушающий контроль металлов и изделий: справочник / под. ред. Г.С. Самойловича. М.: Машиностроение, 1976. 456 с.
- ГОСТ 21105–87. Контроль неразрушающий. Магнитопорошковый метод. М.: Изд-во стандартов, 2003. 14 с.
- ГОСТ Р 56512–2015. Контроль неразрушающий. Магнитопорошковый метод. Типовые технологические процессы. М.: Стандартинформ, 2016. 56 с.
- ГОСТ Р ИСО 9934-2–2011. Контроль неразрушающий. Магнитопорошковый метод. Часть 2. Дефектоскопические материалы. М.: Стандартинформ, 2013. 16 с.
- ASTM E1444/E1444M-16e1. Standart practice for magnetic particle testing. West Conshohocken, PA: ASTM International, 2016. 22 p.
- ГОСТ Р ИСО 9934-1–2011. Контроль неразрушающий. Магнитопорошковый метод. Часть 1. Основные требования. М.: Стандартинформ, 2019. 16 с.
- Ерасов В.С., Орешко Е.И. Механические испытания и свойства конструкционных авиационных металлических материалов: учеб. пособие / под общ. ред. Е.Н. Каблова. М.: НИЦ «Курчатовский институт» – ВИАМ, 2023. 344 с.
- Бойчук А.С., Диков И.А., Генералов А.С., Яковлева С.И. Неразрушающий контроль радиусных зон монолитных конструкций из углепластика ультразвуковыми фазированными решетками // Авиационные материалы и технологии. 2026. № 1 (82). С. 255–266. URL: http://www.journal.viam.ru (дата обращения: 10.03.2026). DOI: 10.18577/2713-0193-2026-0-1-255-266.
- Скоробогатько Д.С., Головков А.Н., Кудинов И.И., Куличкова С.И. Оценка эффективности использования водных моющих растворов на основе различных классов ПАВ для очистки металлических поверхностей перед проведением капиллярного люминесцентного контроля // Авиационные материалы и технологии. 2023. № 1 (70). С. 137–147. URL: http://www.journal.viam.ru (дата обращения: 10.03.2026). DOI: 10.18577/2713-0193-2023-0-1-137-147.
- Краснов И.С., Ложкова Д.С., Далин М.А. Оценка дефектности заготовок из титановых сплавов для вероятностного расчета риска разрушения дисков газотурбинных двигателей в эксплуатации // Авиационные материалы и технологии. 2021. № 2 (63). С. 115–122. URL: http://www.journal.viam.ru (дата обращения: 10.03.2026). DOI: 10.18577/2713-0193-2021-0-2-115-122.
- Леднев И.С. Магнитные методы неразрушающего контроля деталей авиационной техники // Авиационные материалы и технологии. 2024. № 1 (74). С. 111–120. URL: http://www.journal.viam.ru (дата обращения: 10.03.2026). DOI: 10.18577/2713-0193-2024-0-1-111-120.
- Герасимов В.Г., Покровский А.Д., Сухоруков В.В. Неразрушающий контроль: в 5 кн. М.: Высшая школа, 1992. Кн. 3: Электромагнитный контроль: практ. пособие / под ред. В.В. Сухорукова. 312 с.