Особенности лазерной очистки алюминиевого сплава
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Рассмотрены особенности лазерной очистки поверхности алюминиевого сплава. Выполнена металлографическая оценка структуры поверхностного слоя и измерены параметры шероховатости при различных режимах лазерного воздействия. Определена толщина слоя, удаляемого за проход лазерного луча. По результатам экспериментальных данных построен график зависимости шероховатости от мощности, позволивший установить оптимальные режимы очистки, обеспечивающие минимальную шероховатость при стабильной глубине съема материала. Показано, что лазерная очистка является эффективным методом финишной подготовки поверхности.
Введение
При проектировании и производстве высокотехнологичных конструкций из алюминиевых сплавов авиационного и специального назначения предъявляются повышенные требования к качеству подготовки поверхности. Эксплуатационные характеристики деталей и надежность последующих технологических этапов во многом определяются физико-топологическим состоянием поверхностного слоя и отсутствием технологических загрязнений [1–4].
Традиционные методы подготовки поверхности алюминиевых сплавов включают механическую обработку [1, 5]. Одним из распространенных способов является шабрение – съем тонких слоев материала с поверхности детали специальным режущим инструментом. Несмотря на свою доступность, эта технология имеет ряд существенных недостатков: высокую трудоемкость, низкую производительность и прямую зависимость результата от квалификации рабочего [6, 7]. Шабрение часто приводит к формированию неравномерной шероховатости, возникновению локальных концентраторов напряжений в виде глубоких рисок и непредсказуемому съему основного металла. В условиях современного производства, особенно при работе с тонколистовыми элементами конструкции, такие неконтролируемые изменения геометрических размеров недопустимы [8, 9].
Перспективной и высокотехнологичной альтернативой является лазерная очистка (ЛО) поверхности. Развитие этого направления напрямую связано с расширением промышленного применения волоконных лазеров, снижением их стоимости и повышением мобильности [10–12]. Современные установки ЛО отличаются компактностью, экологической безопасностью и возможностью интеграции в роботизированные линии. Ключевое преимущество ЛО – отсутствие прямого механического контакта инструмента с деталью, что полностью исключает возникновение остаточных механических напряжений и деформаций в обрабатываемой конструкции [13–15]. Кроме того, ЛО обеспечивает высокую локальность воздействия и точность дозирования энергии [16–18].
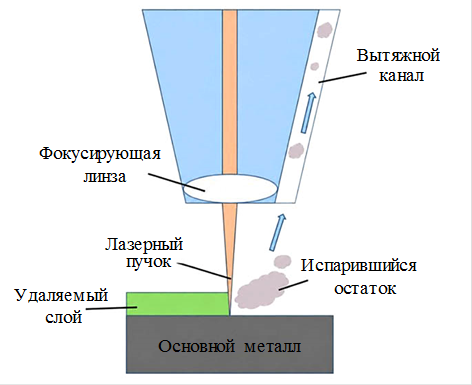
Физический механизм лазерной очистки процесса включает поглощение энергии поверхностным слоем, его кратковременный интенсивный нагрев и удаление за счет испарения материала. Схема физического процесса ЛО поверхности изображена на рис. 1 [14, 19].
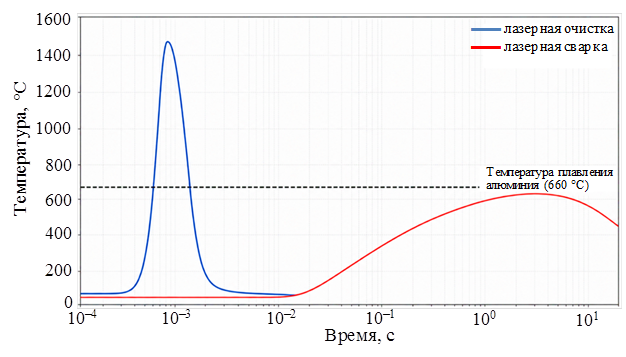
Термический цикл ЛО носит импульсный и локальный характер. В отличие от более длительных процессов лазерной сварки, воздействие при очистке ограничивается долями миллисекунды. Это обуславливает огромную скорость нагрева и охлаждения. На рис. 2 представлено качественное сравнение термического цикла ЛО с условным непрерывным нагревом [7, 17].
Согласно научно-техническим литературным данным, при правильном подборе параметров лазерного излучения тепловое воздействие может быть ограничено преимущественно приповерхностным слоем, а структурно-фазовое состояние основного металла под зоной очистки при этом существенно не изменяется [1]. Авторами работы также отмечается, что эффективность съема материала и формируемая топология поверхности в значительной мере определяются параметрами излучения – в первую очередь мощностью, скоростью сканирования и количеством проходов [10, 16]. Вместе с тем конкретные закономерности для исследуемого сплава требуют экспериментального подтверждения, что и определяет цель данной работы.
Цель работы – исследование влияния мощности ручного волоконного лазера на толщину снимаемого слоя и формируемую шероховатость поверхности алюминиевого сплава.
Материалы и методы
Объектом исследования служил алюминиевый сплав, полученный методом селективного лазерного сплавления (СЛС). Образцы, полученные этим методом, синтезировали на установке с оптимизированными технологическими параметрами, обеспечивающими относительную плотность материала не менее 99 %. Порошок для СЛС получали методом газовой атомизации из сплава того же состава [8, 20–22].
Для металлографического исследования образцы каждого структурного состояния монтировали в токопроводящую смолу, шлифовали на абразивных бумагах зернистостью до Р2000 и полировали до зеркального блеска. Травление проводили электролитическим методом. Микроструктуру изучали на оптическом металлографическом микроскопе при увеличениях ×100 и ×200.
Шероховатость поверхности измеряли с использованием профилометра по параметрам S a, R a (среднее арифметическое отклонение профиля) и S z (максимальная высота профиля) в соответствии с ГОСТ 19300–86 при увеличении ×50 [23, 24].
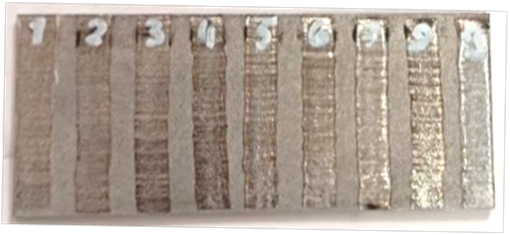
Лазерную очистку поверхности образцов проводили с использованием ручного волоконного лазера. Воздействие осуществляли в диапазоне от 400 до 2000 Вт с шагом изменения 200 Вт. Для исключения влияния неравномерности толщины слоя отработку режимов проводили с помощью локальных зон на поверхности единой пластины (рис. 3) [13, 18]. Для этого образец разделили на девять сегментов шириной 10 мм, в каждом из которых ЛО выполняли при фиксированной мощности.
Для обеспечения сопоставимости результатов остальные технологические параметры комплекса, такие как ширина лазерной развертки, импульсно-периодический режим работы, обдув зоны обработки аргоном (защитная среда), поддерживали строго постоянными на протяжении всего эксперимента.
Результаты и обсуждение
В ходе экспериментальных исследований проведена оценка влияния мощности лазерного излучения на качество очистки поверхности образца из алюминиевого сплава. Обработку осуществляли в диапазоне мощностей от 400 до 2000 Вт с шагом изменения 200 Вт.
Визуальный анализ обработанных сегментов показал, что характер взаимодействия лазерного излучения с поверхностью металла существенно меняется с увеличением мощности (рис. 3). При минимальной мощности на поверхности наблюдается лишь незначительное осветление, косвенно свидетельствующее о частичном удалении поверхностных загрязнений. С возрастанием мощности до 800–1200 Вт формируется однородная текстурированная поверхность без видимых дефектов. При высоких мощностях фиксируются следы интенсивного нагрева, поверхность становится светлее с характерным металлическим блеском, что указывает на оплавление тонкого поверхностного слоя.
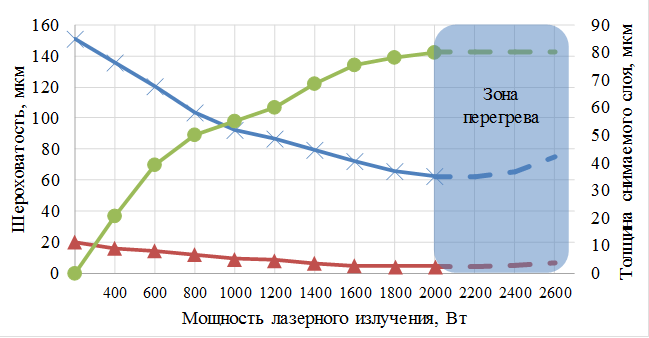
На рис. 4 представлены совмещенные зависимости параметров шероховатости Sz, Sa (при увеличении ×50) и толщины снимаемого за один проход слоя материала h от мощности лазерного излучения. Все три кривые демонстрируют закономерное изменение с увеличением мощности. Параметры шероховатости Sz и Sa монотонно снижаются во всем исследованном диапазоне: Sz уменьшается с 152 до 62 мкм, Sa – с 20 до 3 мкм. При этом наиболее интенсивное снижение обоих параметров наблюдается в диапазоне мощностей 400–1000 Вт, после чего темп снижения замедляется и кривые выходят на пологий участок, что свидетельствует о стабилизации характера формируемого микрорельефа.
Толщина снимаемого слоя h демонстрирует противоположную тенденцию – монотонный рост с увеличением мощности с практически нулевых значений при 400 Вт до ~80 мкм в диапазоне 1800–2000 Вт, после чего кривая выходит на насыщение. Таким образом, кривые шероховатости и толщины снимаемого слоя имеют зеркально противоположный характер изменения, что отражает взаимосвязь между глубиной очистки и качеством формируемой поверхности: чем больше материала удаляется за проход, тем более однородным и гладким становится микрорельеф вплоть до достижения зоны перегрева. При мощностях >2000 Вт выявлена зона перегрева, в которой дальнейший рост подводимой энергии не приводит к пропорциональному увеличению глубины съема, однако сопровождается интенсивным оплавлением поверхности, формированием неоднородного микрорельефа и потерей контроля над процессом обработки. Процесс ЛО инициируется при мощности лазерного излучения ~300 Вт.
Наблюдаемый характер зависимостей обусловлен особенностями поглощения лазерного излучения алюминиевыми сплавами. Алюминий характеризуется относительно низким коэффициентом поглощения излучения волоконных лазеров – порядка 5–15 % при комнатной температуре, однако по мере нагрева поверхности коэффициент поглощения существенно возрастает вследствие изменения электронной структуры и состояния поверхностного слоя [25]. Этим объясняется нелинейный характер всех трех кривых: при низких мощностях значительная доля энергии отражается, съем материала минимален, а шероховатость снижается незначительно относительно шероховатости исходной поверхности; с ростом мощности поглощение увеличивается, что обеспечивает стабильный контролируемый съем материала и формирование однородного микрорельефа; однако при превышении порогового значения ~2000 Вт начинает доминировать оплавление, а не испарение материала, что соответствует наблюдаемой зоне перегрева на рис. 4.
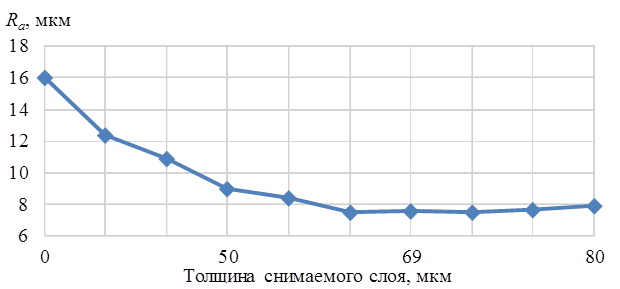
На рис. 5 представлена зависимость параметра шероховатости R a от толщины снимаемого за один проход слоя материала. Кривая носит выраженный нелинейный характер и условно разделяется на два участка. На первом участке, соответствующем толщине снимаемого слоя от 0 до ~50 мкм, наблюдается интенсивное снижение параметра R a – с 16 до ~8 мкм, т. е. шероховатость уменьшается вдвое относительно исходной необработанной поверхности. Столь резкое снижение обусловлено последовательным удалением поверхностных загрязнений, оксидного слоя и неровностей исходного рельефа по мере увеличения глубины очистки.
На втором участке при толщине снимаемого слоя материала >50 мкм кривая выходит на пологое плато: значения R a стабилизируются в диапазоне 7–9 мкм и практически не изменяются вплоть до максимальной исследованной глубины ~80 мкм. Это свидетельствует о том, что при достижении определенной глубины съема материала формируется стабильный однородный микрорельеф, дальнейшее улучшение которого с увеличением глубины очистки в рамках данных режимов не достигается. Таким образом, глубина слоя ~50 мкм является пороговой, при которой обеспечивается оптимальное соотношение между эффективностью съема материала и качеством формируемой поверхности, что соответствует диапазону мощностей 800–1200 Вт.
Для подтверждения результатов, изложенных ранее, проведено металлографическое исследование (рис. 6) поперечных шлифов очищенных сегментов при мощностях лазерного излучения от 800 до 1400 Вт.
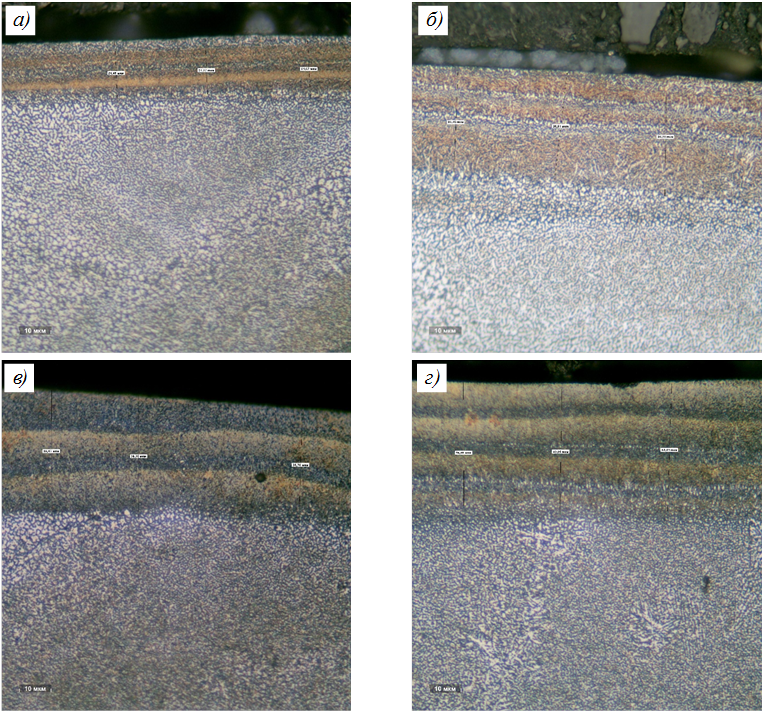
На микроструктуре приповерхностной зоны отчетливо выделяются два характерных слоя. Верхний слой, непосредственно прилегающий к обработанной поверхности, представляет собой тонкую темную полосу – зону термического влияния лазерного излучения с измененным контрастом травления, свидетельствующую о локальном тепловом воздействии. При увеличении мощности ширина зоны термического влияния возрастает с 21 до 45 мкм. Слоистость зоны термического влияния обусловлена особенностью сканирования поверхности лазерным лучом. Так, за время очистки излучение успевает воздействовать на поверхность несколько раз. Ниже располагается основной металл алюминиевого сплава, сохраняющий исходную зеренную структуру с равномерно распределенными включениями вторичных фаз. Граница между переходным слоем и основным металлом четкая и ровная, что свидетельствует о локальности термического воздействия и отсутствии глубокого прогрева материала.
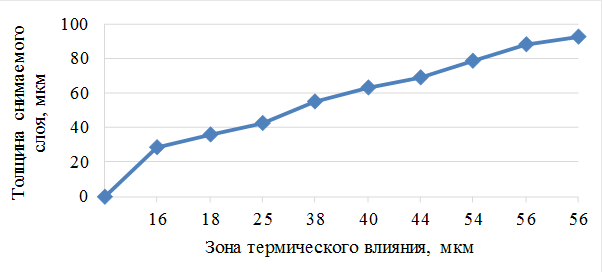
На рис. 7 представлена зависимость глубины зоны термического влияния (ЗТВ) от толщины снимаемого за один проход слоя материала. Эта зависимость важна для понимания процессов в приповерхностной зоне, поскольку именно ЗТВ определяет глубину структурных изменений в основном металле.
С ростом толщины снимаемого слоя глубина ЗТВ закономерно увеличивается. При минимальных значениях съема (до 10–15 мкм) она не превышает 16–20 мкм, что свидетельствует о высокой локальности воздействия. При увеличении толщины съема до 40–50 мкм глубина ЗТВ возрастает до 38–45 мкм, после чего рост замедляется и кривая выходит на пологий участок. При максимальных значениях ~80 мкм глубина ЗТВ составляет порядка 56–60 мкм.
Такая форма зависимости объясняется тем, что при малых мощностях теплота не успевает распространиться в глубину за время импульса. С увеличением мощности тепловой фронт проникает глубже, но все большая часть энергии расходуется на испарение материала, а не на нагрев основы, что замедляет рост ЗТВ.
Заключения
В ходе выполнения работы проведено экспериментальное исследование влияния мощности лазерного излучения в диапазоне 400–2000 Вт на качество очистки поверхности алюминиевого сплава при фиксированных технологических параметрах. По результатам измерений шероховатости поверхности (параметры Sd и Sz при увеличении ×50) и металлографического исследования поперечных шлифов построены зависимости параметров шероховатости от мощности лазерного излучения, а также зависимость параметра Rd от толщины снимаемого за один проход слоя материала.
Анализ полученных зависимостей показал, что с увеличением мощности с 400 до 1800 Вт шероховатость поверхности закономерно снижается: параметр Sd (×50) уменьшается с 20 до 3 мкм, параметр Sz (×50) – с 152 до 62 мкм, что более чем в 2 раза ниже значений для необработанной поверхности. Зависимость параметра Rd (среднее арифметическое отклонение профиля) от толщины снимаемого слоя носит нелинейный характер и условно разделяется на два участка: интенсивное снижение параметра Rd с 16 до ~8 мкм при глубине съема материала от 0 до 50 мкм, после чего кривая выходит на пологое плато. Глубина ~50 мкм является пороговой, соответствующей диапазону мощностей 800–1200 Вт, при которой обеспечивается оптимальное соотношение между эффективностью съема материала и качеством формируемой поверхности. При мощностях >2000 Вт наблюдается переход в зону перегрева, сопровождающийся интенсивным оплавлением поверхности и потерей контроля над процессом обработки.
Металлографическим исследованием приповерхностной зоны подтверждено, что при оптимальных режимах мощностей 800–1200 Вт переходный слой имеет оптимальную глубину, структурно-фазовое состояние основного металла под зоной лазерного воздействия сохраняется, а приповерхностная зона свободна от крупных пор и дефектов.
Таким образом, оптимальными режимами лазерной очистки сплава являются мощности 800–1200 Вт, обеспечивающие контролируемую толщину снимаемого слоя ~50 мкм и формирование однородного бездефектного микрорельефа с минимальным параметром среднего отклонения от профиля ~8 мкм [26, 27].
В дальнейших работах планируется исследование влияния лазерной очистки на качество последующей аргоно-дуговой сварки подготовленных поверхностей алюминиевого сплава, включая оценку пористости и дефектности сварного шва, детальный анализ структурно-фазовых превращений в ЗТВ, а также механические характеристики полученных соединений.
- DebRoy T., Wei H.L., Zuback J.S. et al. Additive manufacturing of metallic components – Process, structure and properties // Progress in Materials Science. 2018. Vol. 92. P. 112–224. DOI: 10.1016/j.pmatsci.2017.10.001.
- Добрынин Д.А., Павлова Т.В. Электролитно-плазменное полирование деталей, изготовленных методом селективного лазерного сплавления из металлопорошковой композиции алюминиевого сплава марки ВАС1. Часть 1 // Труды ВИАМ. 2023. № 12 (130). С. 19–27. URL: http://www.viam-works.ru (дата обращения: 20.08.2026). DOI: 10.18577/2307-6046-2023-0-12-19-27.
- Herzog D., Seyda V., Wycisk E. et al. Additive manufacturing of metals // Acta Materialia. 2016. Vol. 117. P. 371–392. DOI: 10.1016/j.actamat.2016.07.019.
- Козлов И.А., Волков И.А., Фомина М.А., Захаров К.Е. Особенности химического оксидирования полуфабрикатов, полученных методом селективного лазерного сплавления из металлопорошковой композиции сплава ВАС1 // Труды ВИАМ. 2023. № 11 (129). С. 90–98. URL: http://www.viam-works.ru (дата обращения: 21.08.2026). DOI: 10.18577/2307-6046-2023-0-11-90-98.
- Шиганов И.Н., Кулешов С.С., Смирнова Н.А. Применение лазерной объемной наплавки при изготовлении изделий из алюминиевых сплавов // Сварочное производство. 2018. № 7. С. 27–32.
- Евгенов А.Г., Шуртаков С.В., Прагер С.М., Малинин Р.Ю. К вопросу о разработке универсальной расчетной методики оценки деградации оборотных металлических порошковых материалов в зависимости от цикличности использования в процессе селективного лазерного сплавления // Авиационные материалы и технологии. 2020. № 4 (61). С. 3–11. DOI: 10.18557/2071-9140-2020-0-4-3-11.
- Вейко В.П., Дышловенко С.С. Лазерное микроструктурирование поверхностей // Научно-технический вестник Санкт-Петербургского государственного института точной механики и оптики. 2001. № 4. С. 119.
- Гоголева В.Д., Кузнецова П.Е., Куко И.С., Мазалова Т.А., Богачев И.А. Исследование структуры и свойств синтезированного материала стали системы Fe–Cr–Ni–Co–Mo, полученного методом селективного лазерного сплавления, после различных термических обработок // Труды ВИАМ. 2026. № 7 (161). С. 63–75. URL: http://www.viam-works.ru. (дата обращения: 21.08.2026). DOI: 10.18577/2307-6046-2026-0-7-63-75.
- Влияние технологии очистки поверхности на пористость в швах листов из алюминиевых сплавов системы АI–Мg // Заготовительные производства в машиностроении. 2026. № 1. С. 7–13.
- Cui Z., Xu J., Xiong Y. et al. A Review of Laser Cleaning Technology: Mechanisms, Applications, and Performance Analysis // Journal of Physics: Conference Series. 2026. Vol. 3270. Art. 012025. DOI: 10.1088/1742-6596/3270/1/012025.
- Дожделев А.М., Лаврентьев А.Ю., Какорин Д.Д., Туляев И.П. Лазерная очистка металлических изделий // International Journal of Humanities and Natural Sciences. 2022. Vol. 12-2 (75). P. 123–125. DOI: 10.24412/2500-1000-2022-12-2-123-125.
- Zhu G., Xu Z., Jin Y. et al. Mechanism and application of laser cleaning: A review // Optics and Lasers in Engineering. 2023. Vol. 162. Art. 107426. DOI: 10.1016/j.optlaseng.2022.107426.
- Lee J.M., Watkins K.G., Steen W.M. Laser cleaning of aluminum alloy surface // Applied Surface Science. 2000. Vol. 154–155. P. 523–528. DOI: 10.1016/S0169-4332(99)00445-5.
- Turner M.W., Crouse P.L., Li L. Comparison of mechanisms and effects of Nd:YAG and excimer laser cleaning // Applied Surface Science. 2006. Vol. 252. No. 13. P. 4792–4802. DOI: 10.1016/j.apsusc.2005.07.024.
- Zhou Y., Li Q., Zhang H. et al. Advances in laser cleaning technology for aluminum alloys // Journal of Materials Research and Technology. 2023. Vol. 24. P. 5678–5695. DOI: 10.1016/j.jmrt.2023.04.150.
- Li Y., Guo L., Jiang P. et al. Experimental Study on Surface Morphology Changes of Aluminum Alloy Using Laser Cleaning and Optimization of Process Parameters // Chinese Journal of Lasers. 2021. Vol. 48. No. 22. Art. 2202016. DOI: 10.3788/CJL202148.2202016.
- Григорьянц А.Г., Шиганов И.Н., Мисюров А.И. Технологические процессы лазерной обработки. М.: МГТУ им. Н.Э. Баумана, 2018. 664 с.
- Wang W., Kou J., Zhong J. et al. Effect of Scanning Speed on Surface Quality and Corrosion Resistance of 7075 Aluminum Alloy in Laser Cleaning // Metals and Materials International. 2026. Vol. 32. No. 7. P. 2357. DOI: 10.1007/s12540-025-02026-2.
- Gu Z., Wang T., Feng W. et al. Experimental and process parameter optimization study of laser cleaning of aluminum alloy surface paint layers // Journal of Optoelectronics Laser. 2025. Vol. 36. No. 2. P. 208.
- Шлошев Ф.Л., Богачев И.А., Сухов Д.И. Особенности получения алюмоматричного композиционного материала методом селективного лазерного сплавления // Труды ВИАМ. 2023. № 11 (129). С. 66–76. URL: http://www.viam-works.ru (дата обращения: 21.08.2026). DOI: 10.18577/2307-6046-2023-0-11-66-76.
- Razab M.K.A.A., Noor A.M., Jaafar M.S. et al. A review of incorporating Nd:YAG laser cleaning principal in aerospace industry // Journal of Radiation Research and Applied Sciences. 2018. Vol. 11. No. 1. P. 1–10. DOI: 10.1016/j.jrras.2017.08.001.
- Сухов Д.И., Неруш С.В., Ефимочкин И.Ю., Карачевцев Ф.Н., Богачев И.А. Получение металломатричных композитов на основе сплава ВЖ159 методом селективного лазерного сплавления // Авиационные материалы и технологии. 2021. № 2 (63). С. 62–72. URL: http://www.journal.viam.ru (дата обращения: 24.08.2026). DOI: 10.18577/2713-0193-2021-0-2-62-72.
- ГОСТ Р ИСО 25178-2–2014. Геометрические характеристики изделий (GPS). Структура поверхности: площадная. Часть 2. Термины, определения и параметры структуры поверхности. М.: Стандартинформ, 2014. 25 с.
- ГОСТ 2789–73. Шероховатость поверхности. Параметры и характеристики. М.: Стандартинформ, 1973. 10 с.
- Yao D., Ma Y., Zhao S., Shan Y. Effect of laser incidence angle on the removal of non-uniform paint surface of 6061 aluminum alloy // Laser Technology. 2025. Vol. 49. No. 3. P. 424.
- Daurelio G., Chita G., Cinquepalmi M. Laser surface cleaning of aluminum alloys // Journal of Materials Processing Technology. 1998. Vol. 75. No. 1–3. P. 1–6. DOI: 10.1016/S0924-0136(97)00272-2.
- Kumar A., Sapp M., Ott J. et al. Laser cleaning of aerospace aluminum alloys: An experimental study // Journal of Laser Applications. 2020. Vol. 32. No. 2. Art. 022013. DOI: 10.2351/7.0000065.