Исследование структуры и свойств сварных соединений синтезированных материалов на основе никеля, кобальта, титана и железа
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Представлены результаты технологии аргоно-дуговой сварки жаропрочных сплавов на никелевой, кобальтовой и титановой основах, изготовленных методами селективного лазерного сплавления. Рассмотрены соединения синтезированных материалов в одноименных и разноименных сочетаниях с деформируемыми сплавами для изготовления и ремонта элементов газотурбинных двигателей серии ПД. Отработаны режимы сварки для сплавов КХ28М6, Х15Н5Д4Б, ВТ6-ПС и гетерогенных соединений со сталью 12Х18Н10Т. Проведен анализ микроструктуры и механических свойств после подварок. Установлено влияние термических циклов на прочность швов.
Введение
Жаропрочные сплавы на никелевой и кобальтовой основах являются незаменимыми материалами для изготовления деталей горячего тракта авиационных газотурбинных двигателей (ГТД), таких как жаровые трубы, корпуса камер сгорания и другие элементы, работающие в условиях длительного воздействия температур 800–1000 °С. Титановые сплавы в свою очередь широко применяются для изготовления деталей компрессоров низкого давления (лопатки, диски, детали статора), рассчитанных на длительную эксплуатацию при температурах от 350 до 450 °С [1].
В последние годы аддитивные технологии, в частности селективное лазерное сплавление (СЛС), демонстрируют огромный потенциал для производства подобных деталей ГТД, что позволяет значительно снизить стоимость и сократить производственный цикл [2]. Применение аддитивных технологий позволяет также снизить химическую и структурную неоднородность сплава, существенно сократить трудо- и энергозатраты [3]. Актуальность этого направления подтверждается практическими шагами. Объединенная двигателестроительная корпорация уже сертифицировала первую в России деталь для горячей части авиационного двигателя, изготовленную аддитивным методом, – завихритель камеры сгорания двигателя ПД-14 [4, 5].
Однако широкое внедрение деталей, изготовленных по аддитивным технологиям, сдерживается их габаритными ограничениями, зависящими от возможностей оборудования, а также необходимостью их интеграции в узлы с деталями, изготовленными традиционными методами деформации [6].
Решение этих задач требует разработки надежных технологий соединения синтезированных деталей между собой и деформированными полуфабрикатами. Для этого применяются различные технологии сварки плавлением. Однако сварка синтезированных материалов на никелевой, кобальтовой и титановой основах сопряжена с рядом сложностей. Полученные методом СЛС материалы характеризуются не только мелкозернистостью и неравновесной структурой, но и повышенной газонасыщенностью, наличием пористости и высоких остаточных напряжений [3, 7]. Эти факторы создают значительные трудности при сварке: плавление основного материала провоцирует интенсивное выделение газов и формирование пор в шве, а сами жаропрочные сплавы склонны к образованию горячих трещин [6]. Поэтому для получения качественных соединений необходимо применение таких способов сварки, которые обеспечивают наиболее эффективное удаление растворенных газов и минимизируют негативное термическое воздействие.
Аргоно-дуговая сварка неплавящимся электродом (АрДЭС) представляет собой технологию, которая позволяет эффективно управлять тепловложением, что важно для минимизации перегрева и снижения риска трещинообразования. Ключевое преимущество метода – возможность легирования сварочной ванны через присадочную проволоку. Это позволяет модифицировать химический состав металла шва для подавления образования хрупких фаз, компенсировать выгорание легирующих элементов и повышать стойкость соединения к образованию горячих трещин. Для минимизации исходной пористости и гомогенизации структуры аддитивных заготовок перед сваркой часто применяют горячее изостатическое прессование (ГИП) [8–13].
В связи с этим цель данной работы – разработка технологий аргоно-дуговой сварки синтезированных жаропрочных материалов в одноименных и разноименных сочетаниях применительно к изготовлению и ремонту элементов камеры сгорания двигателей серии ПД. Реализация комплексного подхода, сочетающего аддитивное производство и сварку, позволит снизить трудоемкость изготовления узлов на 20 % при значительном повышении коэффициента использования металла на 40 % по сравнению с традиционными технологиями [14–17].
Материалы и методы
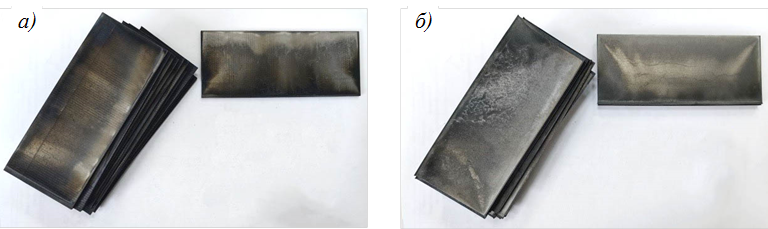
В качестве свариваемых материалов использовали синтезированные заготовки, полученные методом СЛС, из сплавов ЭП648-ПС (рис. 1, а), ВЖ159-ПС (рис. 1, б), КХ28М6, Х15Н5Д4Б, ВТ6-ПС, а также деформированный листовой полуфабрикат из аустенитной стали 12Х18Н10Т. Все синтезированные заготовки изготовлены из металлопорошковых композиций, полученных методом газовой атомизации, и прошли предварительную обработку для гомогенизации структуры и снятия внутренних напряжений. Виды термической обработки и применение ГИП представлены для следующих сплавов:
| Сплав | Термическая обработка |
|---|---|
| ЭП648 | ГИП + старение |
| ВЖ159 | То же |
| КХ28М6 | Отжиг |
| Х15Н5Д4Б – до сварки | Двойной отжиг + закалка + старение |
| – после сварки | Закалка + старение |
Сварку проводили на специализированном автоматизированном комплексе (рис. 2) на постоянном токе прямой полярности с использованием соответствующих присадочных проволок. Технологические параметры сварки варьировали в следующих диапазонах: сварочный ток 75–170 А, скорость сварки 8–20 м/ч, расход защитного газа 8–12 л/мин. С целью получения качественного сварного шва выбор конкретных параметров осуществляли для каждой пары свариваемых материалов:
| Свариваемый материал | Марка присадочной проволоки |
|---|---|
| КХ28М6 | Без присадки |
| Х15Н5Д4Б | ЭП659 |
| ВТ6-ПС | ВТ6св |
| ЭП648-ПС + 12Х18Н10Т | ЭП533 |
| ВЖ159-ПС + 12Х18Н10Т | ЭП533 |
| КХ28М6 + 12Х18Н10Т | Без присадки |
Во всех экспериментах в качестве защитного газа применяли аргон особой чистоты (ГОСТ 10157–79). Подварку выполняли на тех же режимах, что и основной шов, с целью оценки влияния повторного термического цикла на структуру и свойства сварного соединения.
Комплексная оценка качества сварных соединений включала следующие методы:
- неразрушающий визуальный и измерительный контроль, а также рентгенографический контроль по ГОСТ 7512–82 для выявления внутренних дефектов;
- механические испытания на статическое растяжение по ГОСТ 6996–66 для определения предела прочности ($\sigma_в$) и испытания на статический изгиб до угла изгиба $\alpha$ = 180 градусов для оценки пластичности;
металлографическое исследование макро- и микроструктуры на оптическом микроскопе после травления по ГОСТ 5639–82 для оценки формы шва, размера зерна и выявления структурных дефектов.
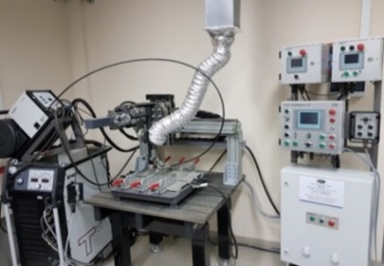
Рис. 2. Технологический комплекс КДС-29 автоматической аргоно-дуговой сварки
Результаты и обсуждение
Для оценки качества исходных материалов проведен анализ структуры и механических свойств синтезированных заготовок из сплавов ЭП648-ПС, ВЖ159-ПС, КХ28М6, Х15Н5Д4Б, ВТ6-ПС и деформированного полуфабриката из стали 12Х18Н10Т. Химический анализ показал, что концентрации основных легирующих элементов и примесей у изготовленных заготовок соответствуют требованиям технических условий. Результаты механических испытаний при температуре 20 °С представлены в таблице.
| Сплав | Значения показателей | ||
|---|---|---|---|
| Предел прочности при растяжении $\sigma_в$, МПа | Условный предел текучести $\sigma_{0,2}$, МПа | Относительное удлинение $\delta_5$, % | |
| ВТ6-ПС | 1093 | 1033 | 15 |
| Х15Н5Д4Б | 1570 | 1170 | 11 |
| ВЖ159-ПС | 1150 | 730 | 27 |
| ЭП648-ПС | 1083 | 685 | 26 |
КХ28М6 | 1260 | 670 | 41 |
12Х18Н10Т | 585 | 260 | 45 |
Анализ результатов показывает, что все синтезированные материалы обладают высоким уровнем пластичности и прочности, сопоставимым с показателями деформируемых полуфабрикатов. Микроструктуры исходных заготовок (рис. 3–8) характеризуются отсутствием трещин, пор и несплавлений, видимых невооруженным глазом, что свидетельствует о высоком качестве синтеза и эффективности предварительной термической обработки и ГИП.
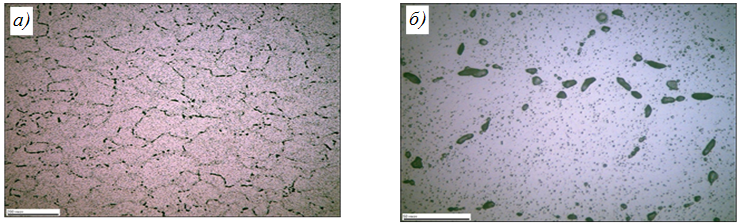
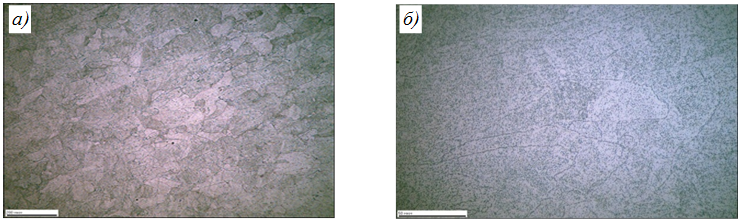
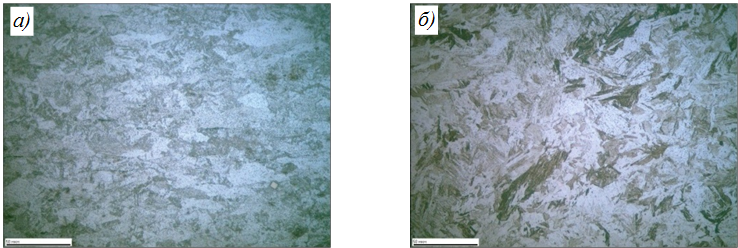
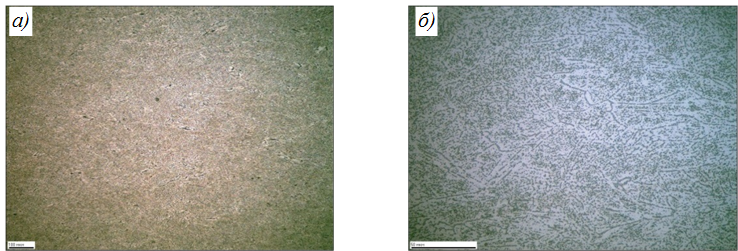
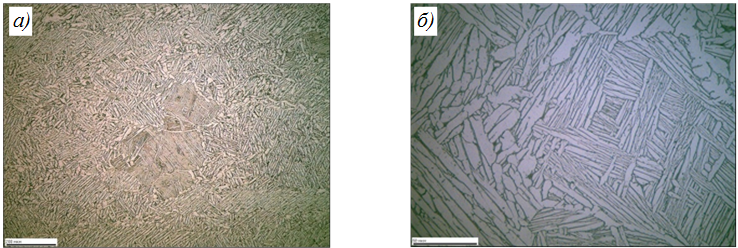
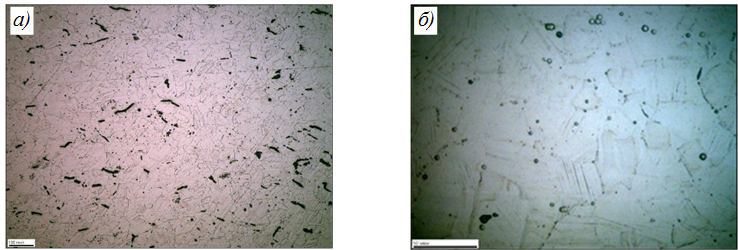
Рис. 8. Микроструктуры (a – ×100; б – ×500) синтезированных заготовок из сплава KX28M6
Микроструктура сплава ВЖ159-ПС характеризуется наличием треков от прохода лазерного луча и мелкодисперсной дендритной структурой, типичной для СЛС-процесса (рис. 3). Структура сплава ЭП648-ПС представляет собой $\gamma$-твердый раствор с мелкодисперсными выделениями упрочняющей $\gamma'$-фазы с характерными для СЛС полусферическими границами ванн расплава (рис. 4). Микроструктура синтезированного сплава Х15Н5Д4Б характеризуется наличием мелкодисперсного игольчатого мартенсита, что является следствием высокоскоростной кристаллизации при СЛС-процессе (рис. 5). Структура деформированной стали 12Х18Н10Т представляет собой однофазный аустенит с наличием двойников отжига (рис. 6). Микроструктура образцов из сплава ВТ6-ПС имеет разориентированную $\alpha$-фазу с нечетко выраженным $\beta$-зерном (рис. 7). Микроструктура сплава КХ28М6 имеет разнозернистую структуру твердого раствора с образованием ГЦК-двойников (рис. 8).
Исследование микроструктуры сварных соединений
При металлографическом анализе сварных соединений, выполненных аргоно-дуговой сваркой и подваркой, выявлены характерные изменения структуры в зависимости от количества ремонтных циклов.
Одноименные соединения KX28M6 + KX28M6
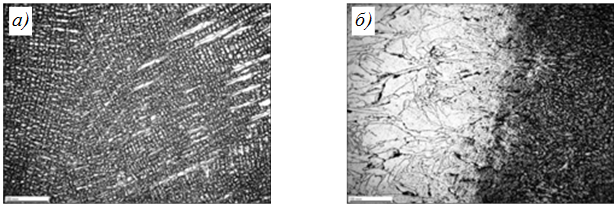
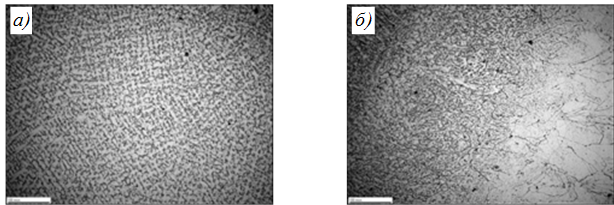
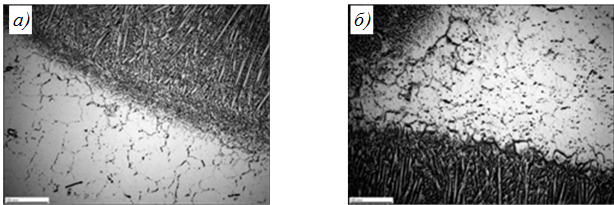
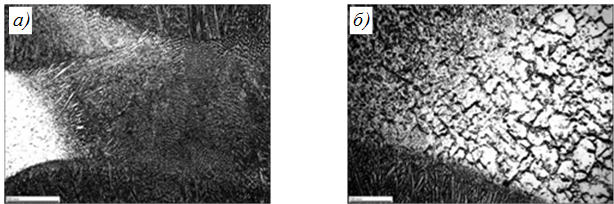
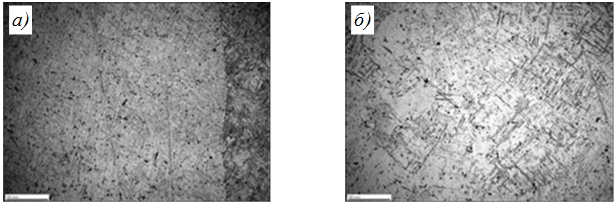
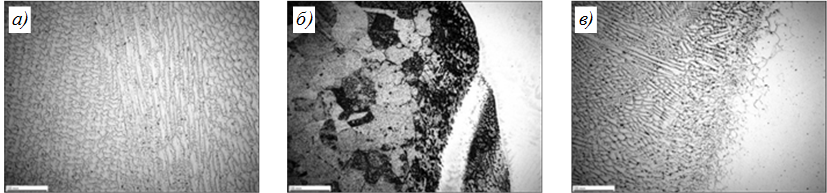
Без подварок сварное одноименное соединение сплава КХ28М6 характеризуется выраженной колонно-дендритной морфологией шва, наличием в зоне термического влияния (ЗТВ) участков с равновеликими зернами и локальными крупными блоками, а также вытянутыми шнуровидными неметаллическими включениями и мелкодисперсными карбидно-нитридными частицами (рис. 9). При одной подварке сохраняется направленная дендритная структура шва, но в ЗТВ наблюдаются игловатые или пластинчатые образования (рис. 10). Две и три подварки приводят к прогрессивному укрупнению зерна в ЗТВ, росту длины и концентрации агрегатов неметаллических фаз, что повышает риск зарождения трещин при циклических нагрузках (рис. 11 и 12). Сварное одноименное соединение сплава КХ28М6 показывает наибольшую чувствительность к подваркам, что обусловлено склонностью данного сплава к структурным превращениям при повторных нагревах.
Одноименные соединения ВТ6-ПС + ВТ6-ПС
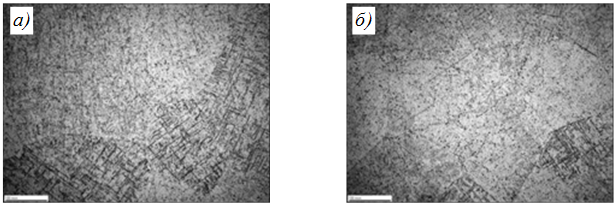
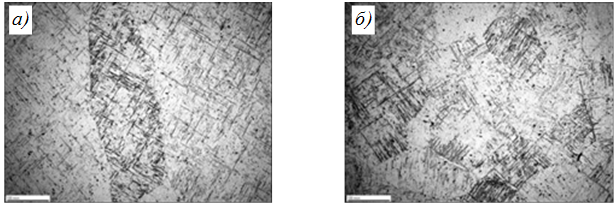
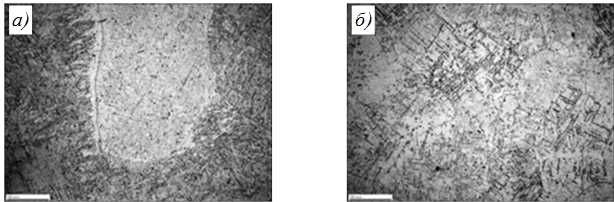
Без подварок сварное одноименное соединение сплава ВТ6 имеет трансформированную $\beta$-микроструктуру с выраженной ламеллярной $\alpha$-фазой внутри рtior-$\beta$-колоний (рис. 13). При одной подварке сохраняется ламеллярная морфология, но отмечены участки крупных рtior-$\beta$-зерен (рис. 14). Две и три подварки демонстрируют тенденцию к локальному коарсингу рtior-$\beta$-зерен и появлению вытянутых треков, усиливающих неоднородность структуры (рис. 15 и 16). Каждый дополнительный термический цикл повышает локальную твердость и хрупкость (из-за игольчатой $\alpha$/$\alpha'$-структуры), увеличивает количество потенциальных очагов инициирования трещин. Несмотря на это, сварное соединение сплава ВТ6 показывает высокую стабильность к ремонтным подваркам благодаря относительно высокой технологичности титановых сплавов.
Одноименные соединения Х15Н5Д4Б + Х15Н5Д4Б
Сварное соединение в одноименном сочетании сплава Х15Н5Д4Б с проведенным полным термическим циклом после сварки показывает преимущественно игольчатую мартенситную микроструктуру с направленным ростом вытянутых зерен в зоне провара и участками перекристаллизации и отпуска в ЗТВ (рис. 17–24). Одна подварка сохраняет игольчатую морфологию, но отмечается усиление скоплений неметаллических фаз по границам зерен (рис. 18). При двух и трех подварках проявляется прогрессивное изменение морфологии в ЗТВ, а также рост агрегации оксидных включений (рис. 19 и 20).
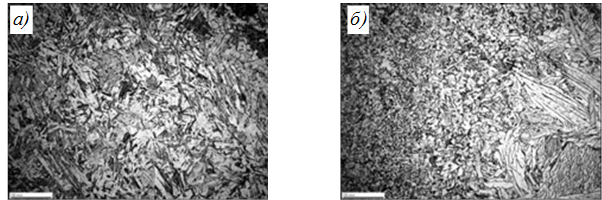
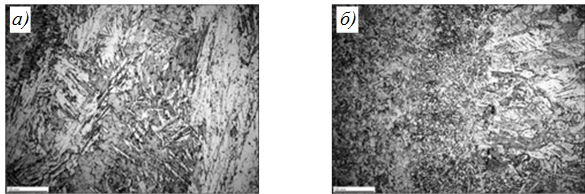
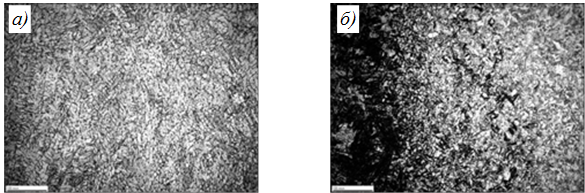
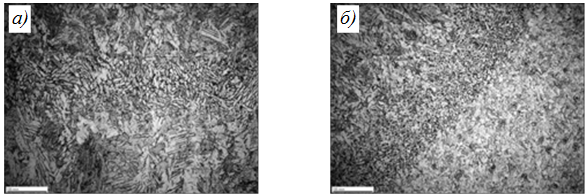
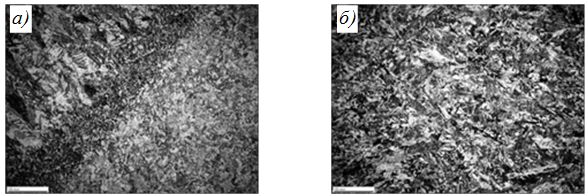
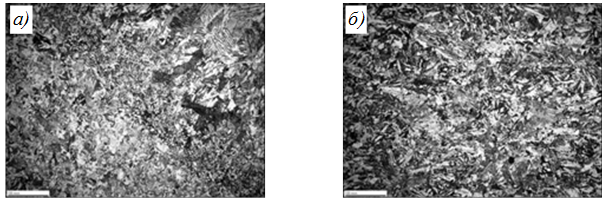
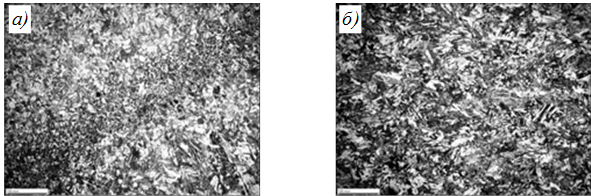
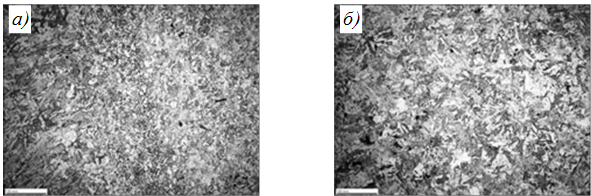
Таким образом, при полном цикле термической обработки после сварки сплава Х15Н5Д4Б сохраняется игольчатая мартенситная морфология, однако в зоне провара появляются направленные вытянутые зерна, а в ЗТВ наблюдается частичная рекристаллизация. Кроме того, с увеличением количества подварок нарастает доля вытянутых оксидно-шлаковых включений и локальной пористости в шве и ЗТВ. Данный вариант термической обработки обеспечивает стабильные механические свойства
Разноименные соединения ЭП648-ПС + 12Х18Н10Т
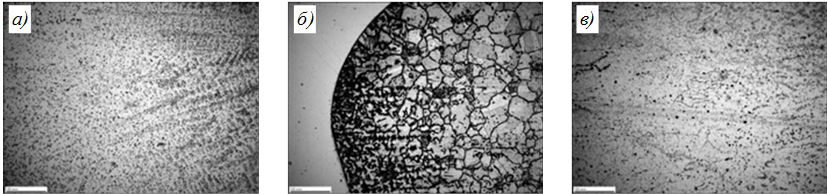
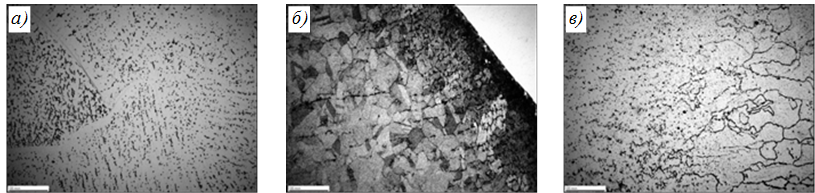
Без подварок разноименное сварное соединение ЭП648-ПС + 12Х18Н10Т имеет зональную (дендритную/столбчатую) структуру с дисперсными оксидно-карбидными включениями (рис. 25). Одна подварка сохраняет форму шва, но вызывает появление более крупных локальных зерен и рост числа дисперсных и агрегированных включений (рис. 26). Две подварки дают более выраженное укрупнение зерна в ЗТВ и увеличение размеров и концентрации граничных карбидных и оксидных включений (рис. 27). Три подварки обеспечивают максимальный уровень накопления и укрупнения неметаллических фаз в ЗТВ с повышенной плотностью агрегатов вдоль границы проплавления (рис. 28). Каждое дополнительное подваривание добавляет термические циклы, способствующие прогрессивному укрупнению зерна и агрегации включений, что повышает риск межкристаллитной коррозии, поэтому целесообразно минимизировать суммарное тепловложение.
Разноименные соединения ВЖ159-ПС + 12Х18Н10Т
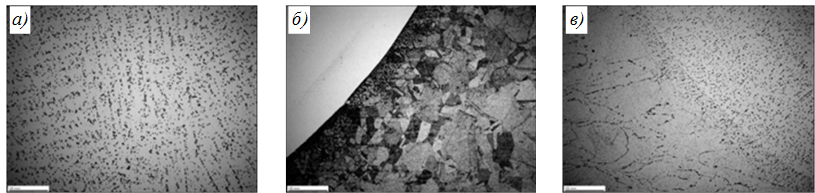
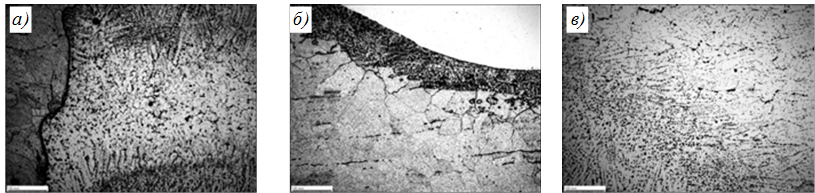
Без подварок разноименное сварное соединение ВЖ159-ПС + 12Х18Н10Т имеет типичную зональность: зона сварного шва с дендритно-столбчатой структурой, ближняя ЗТВ с крупным зерном, дальняя ЗТВ и основной металл (рис. 29). Одна подварка сохраняет направленное затвердевание, но наблюдается повышенная плотность дисперсных включений (рис. 30). Две подварки усиливают накопление вытянутых оксидно-шлаковых цепочек и крупных включений, местами увеличивая концентрацию пор и зернограничных выделений (рис. 31). Три подварки демонстрируют максимальную степень накопления неметаллических агломератов, что повышает риск снижения механических характеристик и коррозионной стойкости (рис. 32).
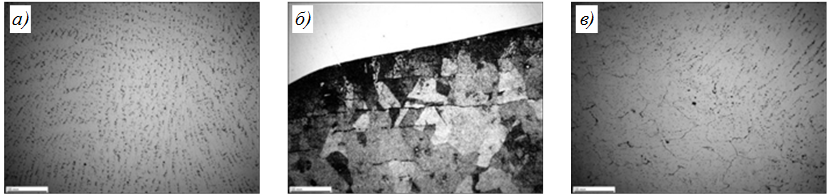
Разноименные соединения КХ28М6 + 12Х18Н10Т
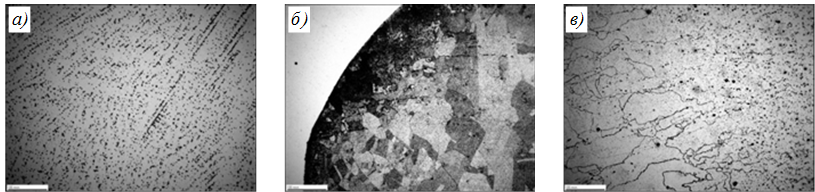
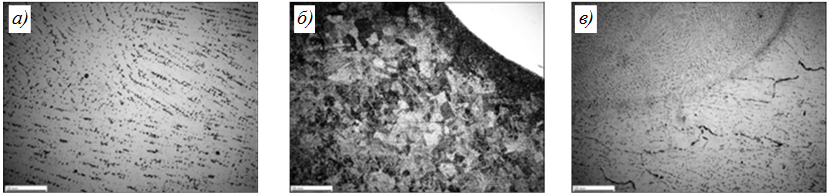
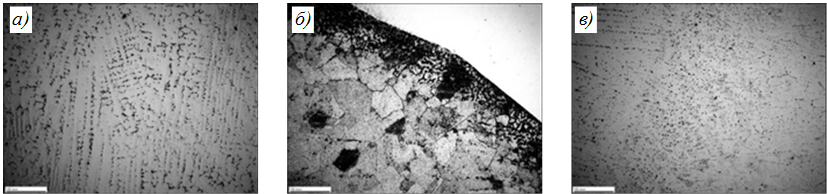
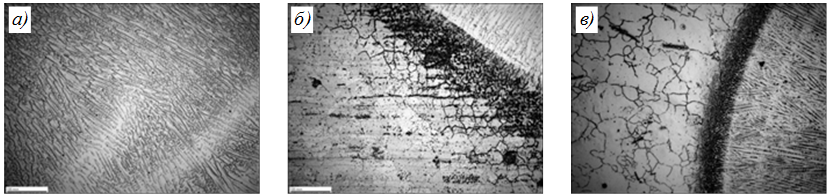
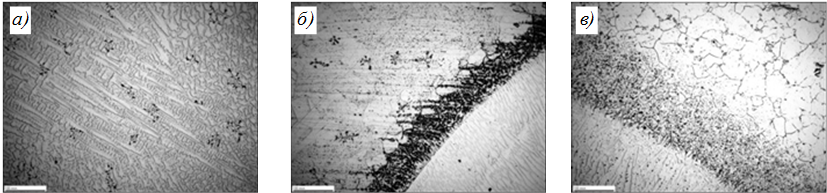
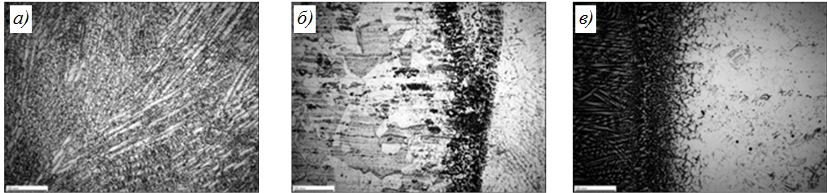
Без подварок соединение КХ28М6 + 12Х18Н10Т демонстрирует типичную трехзонную структуру: колонно-дендритный шов, основной металл и локально грубозернистую ЗТВ (рис. 33). Одна подварка сохраняет направленную дендритную морфологию, но вызывает появление игловатых/пластинчатых превращений в ЗТВ и увеличивает долю шнуров и дисперсных выделений по границам зерен (рис. 34). Две и три подварки приводят к прогрессивному коарсингу ЗТВ, увеличению длины и концентрации шлакообразных стрингеров и агрегатов оксидных включений (рис. 35 и 36). Дополнительные термические циклы потенциально ухудшают механические характеристики и повышают риск межкристаллитной коррозии в зонах с карбидными выделениями.
Механические свойства сварных соединений
Результаты определения механических свойств образцов сварных соединений с разным количеством подварок при температуре 20 °С представлены в виде графических зависимостей на рис. 37–43. Основная тенденция, наблюдаемая для всех материалов, – с увеличением количества подварок предел прочности сварных соединений в большинстве случаев снижается, что указывает на негативное воздействие термического цикла сварки на структуру металла в зоне шва и околошовной зоне.
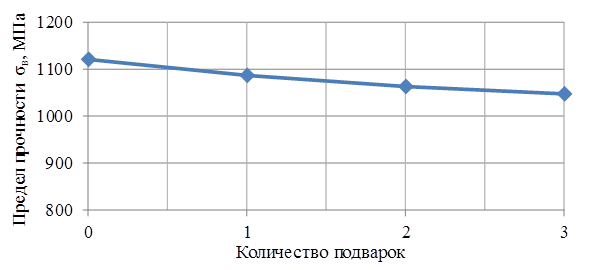
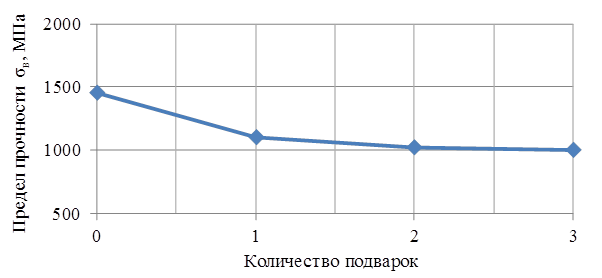
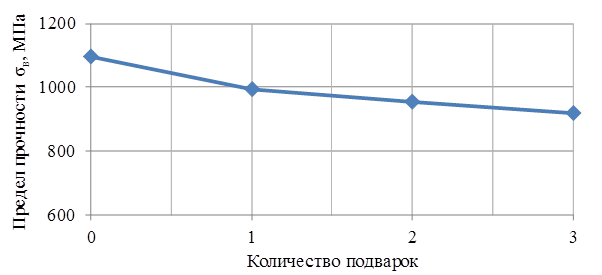
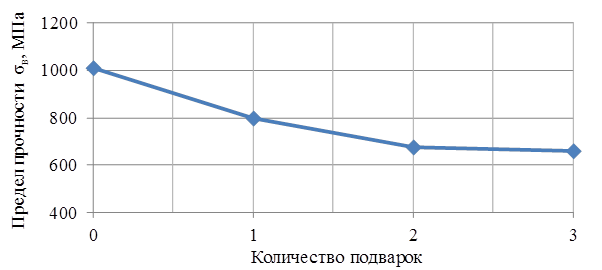
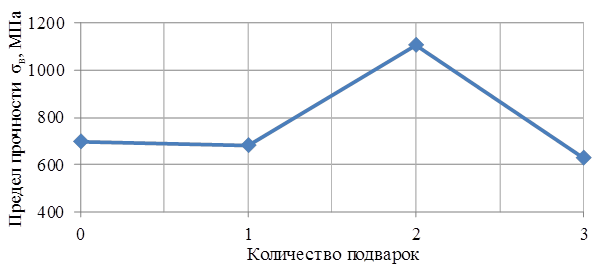
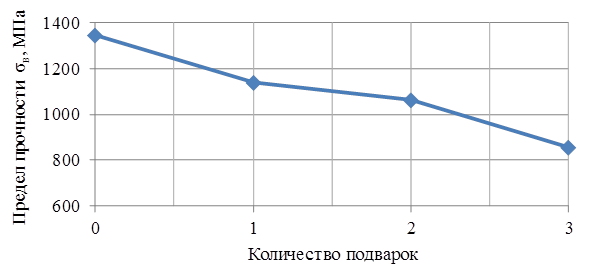
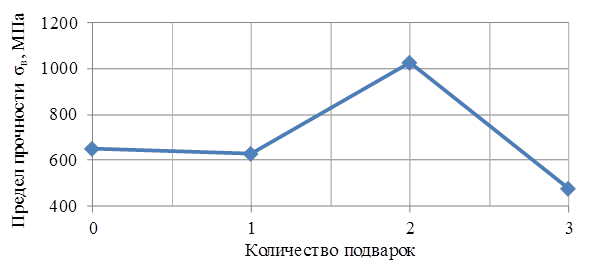
Результаты определения предела прочности $\sigma_в$ сварных соединений с различным количеством ремонтных подварок (0, 1, 2 и 3) при температуре 20 °С представлены на (рис. 37–43).
С увеличением числа подварок прочность большинства одноименных соединений снижается: наибольшее – у сплава KX28M6, наименьшее – у сплава ВТ6-ПС.
Разноименные соединения во всех случаях разрушались по стали 12Х18Н10Т, что подтверждает высокую прочность шва и ЗТВ. Коэффициент прочности – не менее 0,9 от менее прочного материала.
По результатам испытаний установлены допустимые пределы ремонтопригодности. Соединение сплава ВТ6-ПС допускает до трех подварок. Для сплава Х15Н5Д4Б при термической обработке до сварки – не более одной подварки, при термической обработке после сварки – до двух подварок. Для сплава КХ28М6 подварки не рекомендуются. Для разноименных соединений КХ28М6 + 12Х18Н10Т – до двух подварок, ЭП648-ПС + 12Х18Н10Т и ВЖ159-ПС + 12Х18Н10Т – до трех подварок.
Таким образом, ремонтопригодность существенно зависит от типа сплава. Наиболее технологичны одноименные пары из сплава ВТ6-ПС и разноименные пары со сталью; сплав КХ28М6 требует исключения ремонтных подварок.
Заключения
В результате выполнения данной работы разработаны и экспериментально апробированы технологии автоматической аргоно-дуговой сварки синтезированных жаропрочных материалов в одноименных и разноименных сочетаниях применительно к изготовлению и ремонту элементов камеры сгорания двигателей серии ПД. Установлено, что для получения качественных соединений необходим комплексный подход, включающий предварительную обработку материала (ГИП), адаптацию режимов сварки (АрДЭС) и последующую термическую обработку.
Проведены отработка и выбор технологических параметров аргоно-дуговой сварки и подварки синтезированных материалов в одноименных (КХ28М6, Х15Н5Д4Б, ВТ6-ПС) и разноименных сочетаниях с деформированным материалом (ЭП648-ПС + 12Х18Н10Т, ВЖ159-ПС + 12Х18Н10Т, КХ28М6 + 12Х18Н10Т). Установлены диапазоны параметров технологических режимов автоматической аргоно-дуговой сварки, обеспечивающие формирование качественных сварных швов. Изготовлены сварные соединения, в том числе с подваркой, всех указанных сочетаний. Все изготовленные сварные соединения подвергнуты неразрушающему контролю рентгенографическим методом, по результатам которого дефектов не выявлено.
Исследование микроструктуры сварных соединений показало, что отработанные режимы аргоно-дуговой сварки обеспечивают формирование качественного шва без трещин, пор и прочих недопустимых дефектов. Металлографический анализ показал, что ремонтные подварки приводят к нежелательным структурным изменениям: укрупнению зерна в ЗТВ и агрегации неметаллических включений, что является предпосылкой к снижению эксплуатационных характеристик. Установлено, что с увеличением количества подварок происходят прогрессирующий рост зерна в ЗТВ и увеличение концентрации неметаллических включений для всех типов соединений. Для сплава Х15Н5Д4Б подтверждена целесообразность проведения полной термической обработки до сварочных операций для получения более однородной и прочной структуры соединения.
Проведены механические испытания сварных соединений в исходном состоянии и после первой, второй и третьей ремонтных подварок. По результатам испытаний на статическое растяжение установлено, что все одноименные сварные соединения в исходном состоянии обладают высоким уровнем прочности: коэффициент прочности сварных швов без ремонта составляет не менее 0,9 от прочности основного материала, что полностью удовлетворяет требованиям технического задания. Для разноименных соединений разрушение во всех случаях происходило по менее прочному материалу (сталь 12Х18Н10Т), что подтверждает высокую несущую способность сварного шва и ЗТВ; коэффициент прочности таких соединений составляет 0,9 от наименее прочного основного материала.
На основе графических зависимостей предела прочности $\sigma_в$ от числа подварок определена ремонтопригодность для каждого типа соединения. Сварное соединение сплава ВТ6-ПС допускает выполнение до трех подварок благодаря высокой структурной стабильности титанового сплава. Для сплава Х15Н5Д4Б установлено, что термическая обработка до сварки ограничивает число ремонтов одной подваркой, тогда как термическая обработка после сварки позволяет выполнять до двух подварок. Сварное соединение сплава КХ28М6 демонстрирует наибольшую чувствительность к термическим циклам, поэтому ремонтные подварки для него не рекомендуются. Для разноименных соединений допустимое количество ремонтов варьируется и ремонта элементов камеры сгорания двигателей серии ПД. Определены допустимые пределы ремонтопригодности для каждого типа соединения, что обеспечивает возможность восстановления работоспособности сварных узлов в условиях эксплуатации.
Дальнейшая работа будет направлена на отработку технологических режимов электронно-лучевой сварки синтезированных материалов, получение качественных сварных соединений с минимальной ЗТВ, а также проведение их всесторонних исследований и испытаний, включая оценку длительной прочности, усталостных характеристик и жаропрочности применительно к условиям эксплуатации элементов камеры сгорания двигателей серии ПД.
- Горбовец М.А., Ходинев И.А., Монин С.А. Влияние среднего напряжения цикла на характеристики малоцикловой усталости жаропрочного никелевого сплава ВЖ175 // Авиационные материалы и технологии. 2023. № 1 (70). С. 126–136. URL: http://www.journal.viam.ru (дата обращения: 23.08.2026). DOI: 10.18577/2713-0193-2023-0-1-126-136.
- Каблов Е.Н., Евгенов А.Г., Бакрадзе М.М., Неруш С.В., Крупнина О.А. Материалы нового поколения и цифровые аддитивные технологии производства ресурсных деталей ФГУП «ВИАМ». Часть 1. Материалы и технологии синтеза // Электрометаллургия. 2022. № 1. С. 2–12.
- Мин П.Г., Вадеев В.Е., Колесников С.И., Чемов Д.А. Влияние примесей на механические и эксплуатационные свойства литейного жаропрочного никелевого сплава ВЖМ200 // Труды ВИАМ. 2024. № 10 (140). С. 13–23. URL: https://www.viam-works.ru (дата обращения: 23.08.2026). DOI: 10.18577/2307-6046-2024-0-10-13-23.
- Mostafa A., Rubio I.P., Brailovski V. et al. Structure, Texture and Phases in 3D Printed IN718 Alloy Subjected to Homogenization and HIP Treatments // Metals. 2017. No. 7. P. 196–219. DOI: 10.3390/met7060196.
- Нарский А.Р., Дейнега Г.И., Кузьмина И.Г. Получение мелкозернистой структуры отливок из жаропрочных никелевых сплавов при использовании модификатора – алюмината кобальта // Авиационные материалы и технологии. 2023. № 3 (72). С. 3–14. URL: http://www.journal.viam.ru (дата обращения: 23.08.2026). DOI: 10.18577/2713-0193-2023-0-3-3-14.
- El-Bagoury N., Hessien M.M., Alsawat M. et al. Optimization of Microstructure and Mechanical Properties of Hipped Inconel 718 by Various Heat Treatment Processes // Metallography, Microstructure, and Analysis. 2019. No. 8. P. 642–655. DOI: 10.1007/s13632-019-00568-7.
- Каблов Е.Н., Евгенов А.Г., Петрушин Н.В., Базылева О.А., Мазалов И.С., Дынин Н.В. Материалы нового поколения и цифровые аддитивные технологии производства ресурсных деталей ФГУП «ВИАМ». Часть 3. Адаптация и создание материалов // Электрометаллургия. 2022. № 4. С. 15–25.
- Лощинин Ю.В., Пахомкин С.И., Размахов М.Г. Температуры фазовых превращений и калориметрический анализ порошковых композиций жаропрочных никелевых сплавов // Авиационные материалы и технологии. 2020. № 1 (58). С. 79–85. DOI: 10.18577/2071-9140-2020-0-1-79-85.
- Каблов Е.Н., Евгенов А.Г., Бакрадзе М.М., Неруш С.В., Крупнина О.А. Материалы нового поколения и цифровые аддитивные технологии производства ресурсных деталей ФГУП «ВИАМ». Часть 2. Компенсация и контроль отклонений, ГИП и термическая обработка // Электрометаллургия. 2022. № 2. С. 2–12.
- Каблов Е.Н., Евгенов А.Г., Петрушин Н.В., Базылева О.А., Мазалов И.С. Материалы нового поколения и цифровые аддитивные технологии производства ресурсных деталей ФГУП «ВИАМ». Часть 4. Разработка жаропрочных материалов // Электрометаллургия. 2022. № 5. С. 8–19.
- Князев А.Е., Мин П.Г. Сравнение характеристик металлопорошковых композиций сплава ВЖЛ718, изготовленных методами PREP и VEGA, после селективного лазерного сплавления // Металлург. 2024. № 4. С. 48–58.
- Мин П.Г., Вадеев В.Е., Рогалев А.М., Князев А.Е. Исследование химического состава, структуры и механических свойств сплава ЭП648 на различных этапах аддитивного производства // Материаловедение. 2018. № 12. С. 17–22.
- Ечин А.Б., Бондаренко Ю.А., Колодяжный М.Ю., Сурова В.А. Обзор перспективных высокотемпературных жаропрочных сплавов на основе тугоплавких металлических материалов для производства газотурбинных двигателей // Авиационные материалы и технологии. 2023. № 3 (72). С. 30–41. URL: http://www.journal.viam.ru (дата обращения: 23.08.2026). DOI: 10.18577/2713-0193-2023-0-3-30-41.
- Weldable oxidation resistant nickel-iron-chromium-aluminium alloy: pat. 8506883 US; appl. 12.12.07; publ. 18.06.09.
- Nickel-chromium-iron-aluminium alloy: pat. 4671931 US; appl. 11.05.84; publ. 09.06.87.
- Superalloy repair welding using multiple alloy powders: pat. 8618434 US; appl. 22.03.10; publ. 22.09.11.
- Repaired turbine exhaust strut heat shield vanes and repair methods: pat. 8083465 US; appl. 05.09.08; publ. 11.03.10.