Получение керамики на основе оксида циркония методом стереолитографии
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Рассмотрены возможности применения метода лазерной стереолитографии для получения изделий из керамики на основе оксида циркония. Разработана высоконаполненная (до 81 % (по массе)) фотоотверждаемая керамическая паста на основе оксида циркония, позволяющая получать сложные керамические изделия методом лазерной стереолитографии. Физико-механические и теплофизические характеристики керамики, полученной из пасты на основе оксида циркония методом лазерной стереолитографии, сопоставимы с показателями керамики, изготовленной традиционными методами.
Введение
Получение сложных изделий из керамики является критически важной задачей для высокотехнологичных отраслей промышленности (двигателестроение, ракетно-космическая техника и др.), требующих высокой термо- и износостойкости, химической инертности и прочности материала. Традиционные методы получения керамических изделий (горячее прессование, холодное изостатическое прессование, искровое плазменное спекание, шликерное литье и др.) требуют изготовления сложной технологической оснастки и обязательной механической обработки керамической заготовки, что приводит к существенному удорожанию и усложнению технологического процесса. Помимо этого, механическая обработка оказывает негативное влияние на изделие в целом, создавая микротрещины на поверхности, которые в процессе эксплуатации могут привести к его разрушению [1–6]. Решением данной проблемы служит применение таких инновационных методов получения керамических изделий, как аддитивные технологии (АТ).
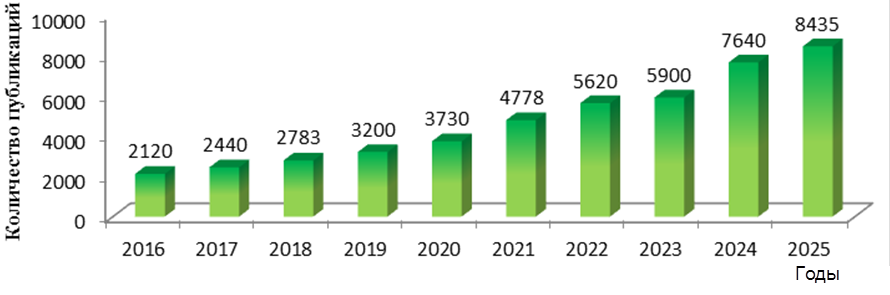
В настоящее время интерес к керамическому аддитивному производству значительно усилился. Так, по данным научно-технического портала ScienceDirect, за последние 10 лет количество научно-исследовательских публикаций, связанных с керамическим аддитивным производством, увеличилось в несколько раз (рис. 1). Активный интерес к АТ обусловлен в первую очередь возможностью получения сложнопрофильных керамических изделий различного назначения с физико-механическими характеристиками, сопоставимыми с показателями изделий, изготовленных традиционными методами.
Существует два типа методов изготовления сложнопрофильных керамических изделий с применением АТ: прямые и непрямые. Процесс изготовления изделия прямыми методами, такими как селективное лазерное сплавление и селективное лазерное спекание, представляет собой нанесение керамического материала в виде сухого порошка на рабочую поверхность, при этом объединяет стадию формования и консолидации в одном цикле. Непрямые методы АТ, используемые для получения керамики, включают ряд технологических операций: 3D-печать, выжигание связующего и спекание. К непрямым методам АТ относят: лазерную стереолитографию (Stereolitography Apparatus – SLA), цифровую обработку светом, струйную печать связующим, послойное наплавление керамополимерного филамента и др. Несмотря на тот факт, что прямые методы АТ основаны на меньшем количестве операций по сравнению с непрямыми, их применение для 3D-печати керамики ограничено ввиду высокой температуры плавления керамических материалов (>1800 °C) [7–12].
В качестве материала для 3D-печати непрямыми методами, как правило, выступает композиция, включающая керамический порошок, связующее и различные поверхностно-активные добавки. Вид исходного материала для 3D-печати зависит от выбранной технологии [13–15].
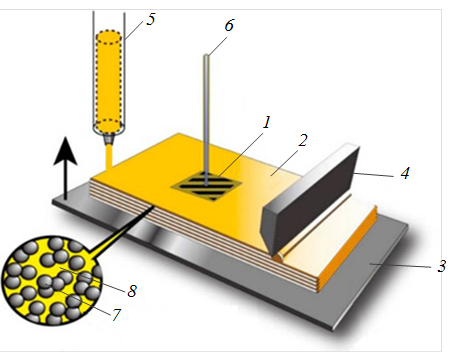
Наиболее перспективной АТ для получения изделий со сложной формой (наличие элементов с криволинейной поверхностью, тонкой или толстой стенки) является метод SLA [16–18]. Принцип действия этого метода заключается в послойной фотополимеризации керамической пасты под воздействием ультрафиолетового излучения (УФ), которое засвечивает области в соответствии с программно-заданным контуром (рис. 2). В качестве материала для 3D-печати методом SLA используют специальную керамическую пасту, состоящую из фотополимерного связующего и керамического порошка. К основным достоинствам метода SLA относят высокую точность и свободу печати, что позволяет получать керамические изделия сложной геометрической формы с возможностью регулирования уровня физико-механических характеристик и структуры, к недостаткам – высокую стоимость оборудования и сложность синтеза материалов, обладающих высокой степенью светопоглощения (SiC и др.) [19, 20].
Для получения бездефектных изделий методами АТ важно подготовить однородную и гомогенную керамическую пасту. Для этого необходимо, во-первых, подготовить керамический порошок. Размер и морфология частиц порошка, его химический состав оказывают прямое влияние на качество получаемого материала. В большинстве случаев порошок включает частицы оскольчатого типа ввиду сложности получения сферической формы. Для обеспечения полного вмешивания связующего в керамический порошок также необходимо, чтобы средний размер частиц не превышал 25 мкм. Мелкие частицы могут привести к их агломерации, а крупные – к снижению качества 3D-печати. Помимо этого, предпочтительно использование порошка с разным фракционным составом с целью обеспечения наиболее плотной упаковки частиц. Важно учитывать химический состав порошка: низкая химическая чистота исходных компонентов может привести к получению изделия с недостаточным уровнем физико-механических характеристик.
Во-вторых, необходимо правильно подобрать фотополимерное связующее. Как правило, связующее состоит из мономеров и/или олигомеров с винильными и акрилатными группами, а также фотоинициатора. Фотополимерное связующее должно обладать низкой вязкостью, обеспечивать необходимую глубину отверждения и хорошую адгезию к керамическому порошку. Важным требованием является способность связующего полностью разлагаться при нагреве без образования твердых остатков, которые могут стать дефектами в спеченной керамике.
В-третьих, после подготовки керамического порошка и фотополимерного связующего их необходимо смешать определенным образом [15, 21–26]. В противном случае гомогенность пасты не будет обеспечена, что приведет к браку.
Как указано ранее, синтез керамических материалов, обладающих высокой степенью светопоглощения, существенно сложнен при реализации метода SLA. Поэтому наиболее часто с использованием данной технологии синтезируют материалы с низкой степенью светопоглощения, такие как оксид алюминия и оксид циркония. Методом SLA из керамических паст на основе оксида циркония получают как различные конструкционные изделия (износостойкие детали, компоненты для насосов, элементы плунжеров насосов, пары трения и др.), так и изделия медицинского назначения, в основном в области стоматологии (зубные импланты).
Цель данной работы – получение высоконаполненной керамической пасты с содержанием оксида циркония до 81 % (по массе) и изготовление из нее керамики методом SLA.
Материалы и методы
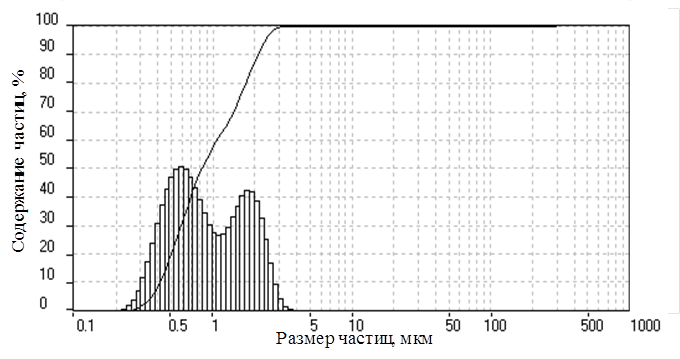
Керамическую пасту получали путем смешивания керамического порошка оксида циркония, стабилизированного оксидом иттрия, фотоотверждаемого полимерного связующего и смачивающе-диспергирующих добавок. Для приготовления пасты использовали порошок оксида циркония, средний размер частиц которого составил 1,08 мкм.
Распределение частиц порошка оксида циркония по размеру представлено на рис. 3. Средний размер частиц составил 1,08 мкм.
Методом SLA получены образцы из керамической пасты на основе оксида циркония. В ходе исследований подобрана оптимальная мощность лазера для 3D-печати.
После 3D-печати провели выжигание связующего и спекание. При исследовании микроструктуры спеченных керамических образцов использованы современные методы электронной микроскопии. Исследование механических свойств (прочность при изгибе, микротвердость) проводили на современных испытательных машинах в соответствии с ГОСТами и методиками испытаний. Плотность образцов определяли методом гидростатического взвешивания.
Результаты и обсуждение
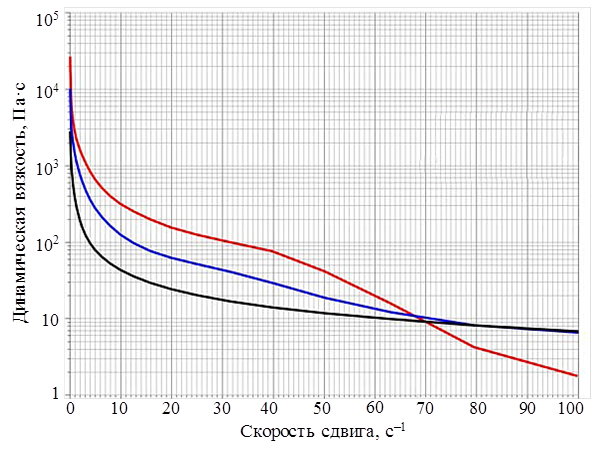
Важным аспектом получения керамических паст, применяемых для 3D-печати методом SLA, является исследование их реологических характеристик. Для исследования динамической вязкости и скорости сдвига изготовлены керамические пасты с различным содержанием порошка оксида циркония и фотоотверждаемого полимерного связующего без смачивающе-диспергирующих добавок. Данные характеристики исследовали на ротационном вискозиметре в интервале скоростей сдвига 0–100 с–1 при температуре 25 °С. Фотоотверждаемые полимерные связующие характеризуются ньютоновским поведением, высоконагруженные керамические пасты проявляют неньютоновское поведение из-за диспергированной твердой фазы (рис. 4). Такое поведение керамических паст является предпочтительным для процесса SLA. Оно предотвращает седиментацию частиц в пасте в состоянии покоя и способствует адекватному течению при сдвиге.
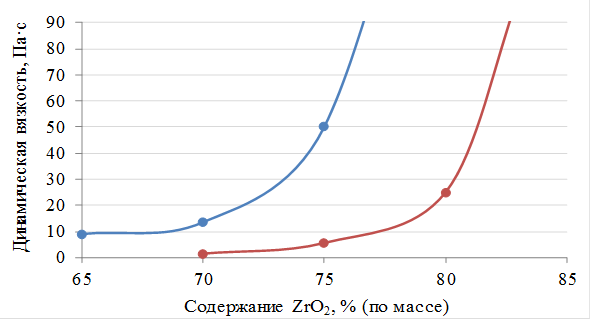
Однако полученные результаты показали, что у керамических паст с содержанием порошка оксида циркония более 70–75 % (по массе) наблюдается переход из пастообразного состояния в пластичное. Поэтому в состав керамической пасты введены смачивающе-диспергирующие добавки, определена динамическая вязкость данных композиций и получены зависимости динамической вязкости (при скорости сдвига 30 с–1) от содержания порошка ZrO2 (рис. 5). Введение добавок позволило не только исключить переход пасты в пластичное состояние, но и увеличить содержание порошка оксида циркония до 81 % (по массе). При этом паста, в состав связующего которой введены смачивающе-диспергирующие добавки, не проявляла тиксотропного и дилатантного поведения.
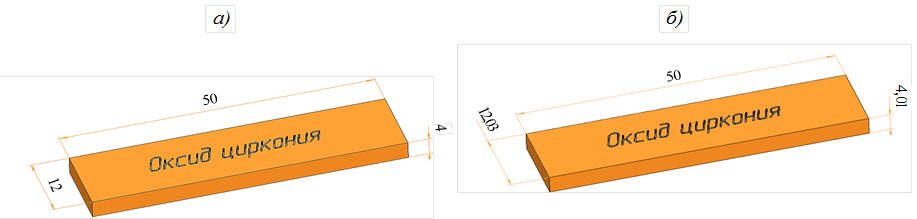
После получения керамической пасты на основе оксида циркония методом SLA изготовлены образцы, представляющие собой параллелепипеды с габаритными размерами 50×12×4 мм. Величину мощности УФ-лазера подбирали с учетом того, что глубина отверждаемого слоя должна быть в 3–4 раза больше, чем толщина наносимого слоя (50 мкм). При засвечивании керамической пасты УФ-лазером мощностью 300–400 мВ глубина отверждаемого слоя составляет ~(150–200) мкм, что обеспечивает достаточную адгезионную связь между слоями. При меньшей мощности печати глубины отверждаемого слоя будет недостаточно, что приведет к отслаиванию слоев друг от друга. При высокой мощности лазера слои будут переотверждаться, что также приведет к нарушению их целостности и, как следствие, к браку самого изделия.
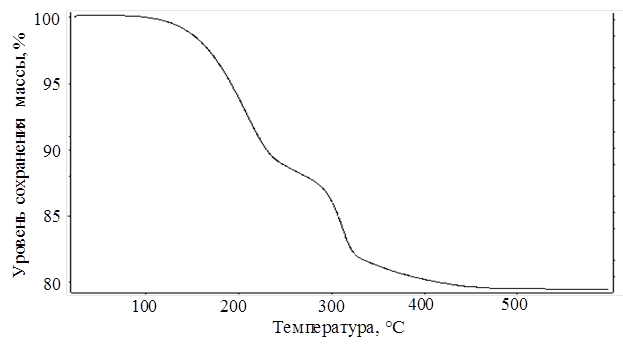
Образцы, полученные методом SLA, после изготовления подвергали термическому удалению фотоотверждаемого полимерного связующего. Для предотвращения возникновения трещин в процессе отжига скорость нагрева должна быть низкой. Высокие скорости нагрева приведут к резкой потере массы изделия за счет слишком интенсивного высвобождения связующего. Для определения температурного интервала удаления фотоотверждаемого полимерного связующего из образца проведен термогравиметрический анализ (рис. 6). Установлено, что потеря массы образца начинается при температуре ~180 °С. Скорость разложения фотоотверждаемого полимерного связующего значительно увеличивается при достижении 330 °С, при нагреве образцов до температуры >450 °С происходит полное разложение связующего.
Изделия, полученные методом SLA, претерпевают термическое воздействие (выжигание связующего и спекание), при котором изменяется их масса, поэтому необходимо учитывать усадку образцов. Усадка определена путем сопоставления исходных размеров 3D-модели и полученного образца после полного цикла керамического аддитивного производства. Полученные результаты (рис. 7) позволили определить коэффициенты масштабирования для керамики на основе оксида циркония, полученной методом SLA: 0,25×0×0,25 % (длина×ширина×высота).
Для обеспечения требуемых физико-механических характеристик после удаления фотоотверждаемого полимерного связующего проведено спекание полученных образцов при температурах 1500–1600 °С в воздушной среде.
Керамика, полученная методом SLA из пасты на основе оксида циркония, обладает равномерной низкопористой мелкокристаллической структурой (рис. 8). Размер зерен не превышает 1 мкм.
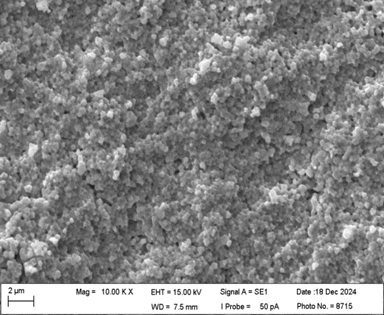
Установлено, что физико-механические и теплофизические характеристики образцов, полученных методом SLA из пасты на основе оксида циркония, сопоставимы с показателями образцов, изготовленных для сравнения традиционным методом – полусухим прессованием с последующим спеканием при температурах 1600–1700 °С (см. таблицу). При этом из керамической пасты на основе оксида циркония методом SLA можно получать изделия сложной формы с регулируемой структурой и необходимым уровнем физико-механических и теплофизических характеристик, что обеспечивается за счет возможности изменения режимов удаления фотоотверждаемого полимерного связующего и спекания изделий. Изменение технологических параметров 3D-печати (мощность лазера, скорость и траектория засвечивания) также могут оказывать влияние на качество конечного изделия.
Свойства | Значения свойств для образцов | |
|---|---|---|
из керамической пасты, разработанной в НИЦ «Курчатовский институт» – ВИАМ | керамики, полученной традиционным методом | |
| Плотность, г/см3 | 5,5–5,8 | 5,5–5,9 |
| Температурный коэффициент линейного расширения (при 20–1600 °С) α·106, К–1 | 10,5 | 11,0 |
| Микротвердость, ГПа | 10,6–12,5 | 12,0 |
Следует отметить, что при получении изделий сложной формы методом SLA часто используются поддерживающие структуры. Они необходимы для сохранения целостности нависающих и/или тонкостенных элементов изделия. Как правило, удаление поддерживающих структур происходит механически после 3D-печати изделия до начала следующих этапов, таких как отжиг и спекание. Проектирование поддерживающих структур осуществляется таким образом, чтобы их механическое удаление не привело к нарушению целостности напечатанного изделия.
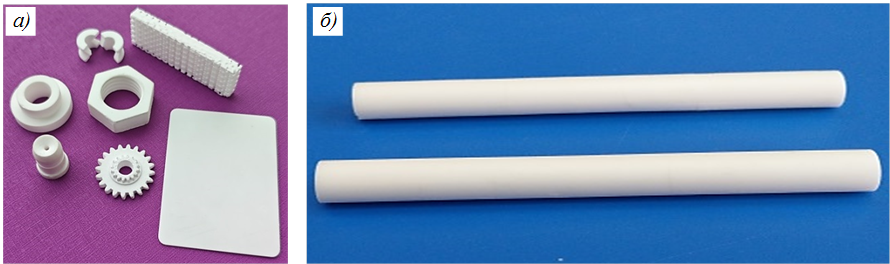
Примеры изделий из керамики на основе оксида циркония, полученной методом SLA в НИЦ «Курчатовский институт» – ВИАМ, приведены на рис. 9.
Заключения
Разработана высоконаполненная керамическая паста с содержанием порошка оксида циркония до 81 % (по массе), позволяющая получать керамику методом SLA. Данный керамический материал можно применять для изготовления сложнопрофильных изделий, используемых в авиации, двигателестроении, ракетно-космической технике и микроэлектронике, в качестве комплектующих научно-исследовательского и технологического оборудования. Возможно регулирование структуры и уровня физико-механических и теплофизических характеристик изделий, полученных из разработанной керамической пасты на основе оксида циркония, что существенно увеличивает область их применения.
В настоящее время в НИЦ «Курчатовский институт» – ВИАМ организован полный цикл аддитивного керамического производства, позволяющий получать сложные керамические изделия из пасты на основе оксида циркония методом SLA.
- Житнюк С.В., Медведев П.Н., Сорокин О.Ю., Качаев А.А. Формирование кристаллографической текстуры в поликристаллической керамике как способ повышения свойств (обзор) // Труды ВИАМ. 2022. № 5 (111). С. 74–86. URL: http://www.viam-works.ru (дата обращения: 08.04.2026). DOI: 10.18577/2307-6046-2022-0-5-74-86.
- Славин А.В., Донецкий К.И., Хрульков А.В. Перспективы применения полимерных композиционных материалов в авиационных конструкциях в 2025–2035 гг. (обзор) // Труды ВИАМ. 2022. № 11 (117). С. 81–92. URL: http://www.viam-works.ru (дата обращения: 08.04.2026). DOI: 10.18577/2307-6046-2022-0-11-81-92.
- Бутузов А.В., Лебедева Ю.Е., Семина А.В., Серкова Е.А., Лонский С.Л. Влияние природы и концентрации смачивающе-диспергирующей добавки на реологические свойства и стабильность высоконаполненных керамических суспензий на основе оксида алюминия // Труды ВИАМ. 2026. № 4 (158). С. 85–103. URL: http://www.viam-works.ru (дата обращения: 08.04.2026). DOI: 10.18577/2307-6046-2026-0-4-85-103.
- Толмачев Я.В., Заварзин С.В., Лощинина А.О., Князев А.В. Высокотемпературная оксидная коррозия керамических материалов ГТД // Труды ВИАМ. 2023. № 7 (125). С. 69–83. URL: http://www.viam-works.ru (дата обращения: 08.04.2026). DOI: 10.18577/2307-6046-2023-0-7-69-83.
- Бабашов В.Г., Максимов В.Г., Варрик Н.М., Самородова О.Н. Изучение структуры и свойств керамических композиционных материалов на основе муллита // Авиационные материалы и технологии. 2020. № 1 (58). С. 54–63. DOI: 10.18577/2071-9140-2020-0-1-54-63.
- Каблов Е.Н. Доминанта национальной технологической инициативы // Металлы Евразии. 2017. № 3. С. 2–6.
- Bellini A., Shor L., Guceri S.I. New developments in fused deposition modeling of ceramics // Rapid Prototyping Journal. 2005. Vol. 11. P. 214–220.
- Gonzalez J.A., Mireles J., Lin Y. et al. Characterization of ceramic components fabricated using binder jetting additive manufacturing technology // Ceramic International. 2016. Vol. 42. P. 10559–10564.
- Kirihara S. Additive manufacturing of ceramic components using laser scanning stereolithography // Welding in the World. 2016. Vol. 60. P. 697–702.
- Faes M., Vleugels J., Vogeler F. et al. Extrusion-based additive manufacturing of ZrO2 using photoinitiated polymerization // Journal of Manufacturing Science and Technology. 2016. Vol. 14. P. 28–34.
- Zhou W., Li D., Chen Z. The influence of ingredients of silica suspensions and laser exposure on uv-curing behavior of aqueous ceramic suspensions in stereolithography // The International Journal of Advanced Manufacturing Technology. 2011. Vol. 52. P. 575–582.
- Witkowski S., Lange R. Stereolithography as an additive technique in density // Schweiz Monatsschr Zahmed. 2003. Vol. 113 (8). P. 868–884.
- Pfaffinger M., Mitteramskogler G., Gmeiner R. et al. Thermal debinding of ceramic-filled photopolymers // Materials Science Forum. 2015. Vol. 825. P. 75–81.
- Xu G., Zhao W., Lu B. Fabrication of microstructures using high-resolution stereolithography system // Journal of Mechanical Engineering. 2005. Vol. 9. P. 86–89.
- Xing H., Zou B., Li S. et al. Study on surface quality, precision and mechanical properties of 3D printed ZrO2 ceramic components by laser scanning stereolithography // Ceramics International. 2017. Vol. 43 (18). P. 16340–16347.
- Chen Z., Li Z., Li J. et al. 3D printing of ceramics: a review // Journal of the European Ceramic Society. 2019. Vol. 39 (4). P. 130–145.
- Zocca A., Colombo P., Gomes C.M. et al. Additive manufacturing of ceramics: issues, potentialities, and opportunities // Journal of the American Ceramic Society. 2015. Vol. 98. P. 1983–2001.
- Xu Y., Wu X., Guo X. et al. The boom in 3D-printed sensor technology // Sensors. 2017. Vol. 17. P. 2439–2441.
- Wu Z., Liu W., Wu H. et al. Research into the mechanical properties, sintering mechanism and microstructure evolution of Al2O3-ZrO2 composites fabricated by a stereolithography-based 3D printing method // Materials Chemistry and Physics. 2018. Vol. 207. P. 1–10.
- Dehurtevent M., Robberecht L., Hornez J.C. et al. Stereolithography: A new method for processing dental ceramics by additive computer-aided manufacturing // Dental Materials. 2017. Vol. 33. P. 477–485.
- Falkowski P., Grzelak A. Effect of solvents on curing process of photopolymerizable ceramic suspensions // Archives Metallurgy and Materials. 2013. Vol. 58. P. 1411–1414.
- Weng Z., Zhou Y., Lin W. et al. Structure-property relationship of nano enhanced stereolithography resin for desktop SLA 3D printer // Composites. 2016. Vol. 88. P. 234-242.
- Griffith M.L., Halloran J.W. Freeform fabrication of ceramics via stereolithography // Journal of the American Ceramic Society. 2005. Vol. 79. P. 2601-2608.
- De Camargo I.L., Morais M.M., Fortulan C.A. A review on the rheological behavior and formulations of ceramic suspensions for vat photopolymerization // Ceramics International. 2021. Vol. 47. P. 11906-11921.
- Zakeri S., Vippola M., Levanen E. A comprehensive review of the photopolymerization of ceramic resins used in stereolithography // Additive Manufacturing. 2020. Vol. 35. P. 101-177.
- Manapat J.Z., Chen O., Ye P. et al. 3D printing of polymer nanocomposites via stereolithography // Macromolecular Materials and Engineering. 2017. Vol. 302 (9). P. 1-13.