Электронно-лучевое отверждение полимерных композиционных материалов (обзор)
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Представлен обзор научно-технической литературы на тему исследования процессов, происходящих при обработке полимерных материалов электронным лучом. Описана технология электронно-лучевого отверждения, ее параметры и используемое оборудование. Отмечены преимущества и недостатки технологии и области ее применения. Рассмотрены виды полимеров, отверждаемых электронным лучом, инициаторы полимеризации. Проведен анализ превращений полимеров под действием радиационной обработки и ее влияния на свойства материалов.
Введение
Производство полимерных композиционных материалов (ПКМ) – крупная и быстроразвивающаяся отрасль. Композиты все чаще заменяют традиционно используемые материалы в автотранспорте, строительстве, энергетике и медицине. Доля использования ПКМ в современных самолетах достигла 50 %, а в беспилотных летательных аппаратах доходит до 80–90 % [1–3]. При изготовлении объемных конструкционных деталей для авиационной промышленности традиционно используется энергоемкое автоклавное формование, а также распространены такие методы, как прямое (горячее) прессование, вакуумная инфузия, пропитка под давлением и другие. Все эти методы основаны на совмещении наполнителя и связующего и дальнейшего температурного воздействия (доходящего до нескольких часов) для полного отверждения связующего. Длительность процесса отверждения повышает экономические затраты на нагрев оснастки или оборудования (автоклава), на поддержание температуры в течение длительного времени, а также затраты, понесенные от невозможности передачи узла на следующие технологические операции, что влечет за собой простаивание персонала и оборудования, задействованных в дальнейшей технологической цепочке.
В последнее время научное сообщество сосредоточено на поиске альтернативных температурному, более экономически эффективных методов отверждения [4, 5]. Одна из таких технологий – радиационная обработка материалов, к которым относится обработка электронным лучом.
Электронный луч (пучок) – это поток движущихся с одинаковой скоростью в определенном направлении электронов, который генерируется ускорителем. При столкновении с электронами молекул обрабатываемого материала они передают часть своей энергии, что вызывает физико-химические превращения и изменение его свойств. В зависимости от энергии ускоренных электронов и энергии электронов в молекулах это может привести к ионизации и/или возбуждению молекул, которые, в свою очередь, диссоциируют на свободные радикалы или радикальные ионы:
- ионизация: AB → AB+ + e−; после – диссоциация: AB+ → A • + • B+;
- возбуждение: AB → AB*; после – диссоциация: AB* → A • + B •;
- захват электрона: AB + e− → AB−; после – диссоциация: AB− → A • + • B−.
Образование свободных радикалов вызывает молекулярные взаимодействия, приводящие к различным реакциям. Вид реакции во многом зависит от обрабатываемого материала. Основными реакциями, инициируемыми электронным лучом в полимерах, являются полимеризация мономеров и олигомеров, сшивание, отверждение и расщепление. Сшивание – это модификация полимера, при которой между соседними линейными молекулярными цепями образуются новые поперечные химические связи. В результате увеличивается его прочность, а также механическая, термическая и химическая стойкость. Модификацию применяют для изготовления изоляции электрических проводов, термоусаживаемых пленок и трубок, автомобильных шин и пенопластов. Реакция расщепления – постоянный разрыв химических связей внутри молекул – используется для электронно-лучевой стерилизации и дезинфекции медицинского оборудования и упаковки для пищевых продуктов. Электронно-лучевое отверждение – полимеризация жидких олигомеров и мономеров с образованием трехмерной сетки твердого материала – далее будет рассмотрено более подробно [6–10].
В 1920–1930-х гг. обнаружено несколько случаев воздействия радиации на материалы, но серьезный интерес к этой области проявился только в конце 1940-х–начале 1950-х гг., когда были разработаны источники высокоинтенсивного излучения для исследований в области применения атомной энергии. В данной статье представлен обзор трудов в области электронно-лучевого отверждения ПКМ, а также проведен анализ необходимого оборудования и инициаторов для осуществления этого процесса.
Результаты и обсуждения
Самые ранние промышленные изобретения использовали только для сшивания и стерилизации пластмасс. Электронные ускорители для отверждения красок, покрытий и клеев появились позже. В настоящее время существует крупный рынок промышленных электронных ускорителей [10].
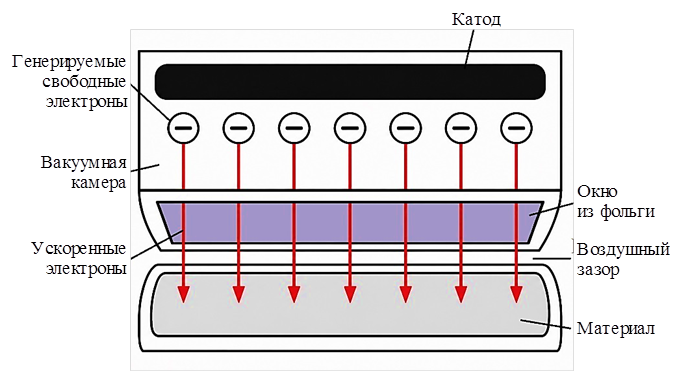
Ускоритель преобразует электрическую энергию в ускоренные электроны. Источник электронов состоит из катода, помещенного в вакуумную камеру, в котором находится один или несколько нагреваемых проводов накаливания. Небольшое напряжение, подаваемое на провод, извлекает электроны, испускаемые катодом, и вводит их в ускоряющий зазор между катодом и анодом. Высокое напряжение с отрицательной полярностью, приложенное между катодом и анодом, ускоряет испускаемые электроны до требуемой энергии. Через вакуумную камеру электроны устремляются к заземленному аноду – окну, представляющему собой тонкую металлическую фольгу и пропускающему электроны к обрабатываемому материалу. Окно отделяет разрежение в ускорителе от атмосферного давления в зоне обработки. Приложенное ускоряющее напряжение определяет энергию электронов. Из воздушного зазора между окном и материалом должен быть практически удален кислород, так как при его взаимодействии с ускоренными электронами образуется токсичный озон, а также могут произойти ингибирование полимеризации и появление побочных продуктов, ухудшающих свойства материала. Для этого, как правило, применяется поток азота [11]. Обычно провод накаливания изготавливают из вольфрама, а окно – из титанового сплава. Постоянство размеров и чистота всех компонентов и зон внутри камеры генерации электронов напрямую определяют формирование равномерной выходной дозы электронов. Крайне важно поддержание вакуума в камере, так как столкновения с частицами воздуха замедляют электроны. Для этого существуют два способа: герметичное запечатывание камеры или использование насоса для непрерывного вакуумирования на протяжении всей работы машины [9]. Описанная часть ускорителя схематично представлена на рис. 1.
Другие элементы конструкции ускорителя:
- высоковольтный генератор, обеспечивающий необходимое ускоряющее напряжение;
- вакуумная система для поддержания необходимого давления в камере;
- блок управления всеми устройствами для контроля процесса. Параметры управления, предоставляемые оператору, зависят от степени автоматизации, но обычно они включают регулировку рабочего напряжения, тока и вакуумирования, а также отображение состояния блокировки и мониторинг окружающей среды;
- узел вертикальной или горизонтальной подачи продукта. Система транспортировки перемещает материал мимо зоны обработки у окна ускорителя – например, ленты для отверждения чернил, красок и покрытий [9] или конвейерные системы. Последние часто используются для изготовления ПКМ [12, 13];
- система обеспечения безопасности, включающая удаление озона и защитное экранирование от рентгеновских лучей, образующихся при столкновении электронов с материалом. Экран обычно изготавливают из свинца, а его толщина зависит от максимального рабочего напряжения оборудования. Ускорители электронов следует отличать от источников радиоактивного излучения, которые испускают излучение постоянно и не могут быть включены или выключены с помощью простых электрических средств управления. Электронное излучение ускорителя прекращается при выключении системы, при этом остаточное излучение не остается ни внутри оборудования, ни вокруг него, ни на обрабатываемом материале [8, 9, 11, 14].
Промышленные ускорители можно классифицировать по максимальной энергии электронов. Ускорители низких энергий обычно находятся в диапазоне 75–300 кэВ, верхний предел иногда расширяется до 500 кэВ. Диапазон средних энергий – от 300 или 500 кэВ до 5 МэВ, диапазон высоких энергий – от 5 до 10 или 12 МэВ. Эти диапазоны показывают глубину проникновения электронов в материал и, соответственно, область их применения. Так, для отверждения покрытий используют ускорители низких энергий, для материалов большого объема и толщины предпочтительны высокие энергии [10, 12].
Глубина проникновения ускоренных электронов в облученном материале не только увеличивается пропорционально их энергии, но и зависит от плотности и атомного состава материала, так как энергия переносится в основном за счет столкновений электронов луча с атомарными электронами материала. Поглощенная доза материала постепенно увеличивается, достигает максимума на определенной глубине и далее уменьшается. Это происходит из-за обратного рассеяния электронов, образующегося в результате взаимодействия между электронным пучком и атомарными электронами материала, а также из-за потерь энергии луча при прохождении через материал [10, 12].
Доза (поглошенная доза) – количество поглощенной энергии на единицу массы материала. Доза облученных образцов может быть измерена дозиметром или оценена с помощью расчетов, основанных на моделировании. При заданной энергии электронного пучка желаемую поглощенную дозу для материала можно получать, регулируя ток луча и скорость транспортировки материала. В общем случае поглощенная доза прямо пропорциональна току луча и обратно пропорциональна скорости. Доза устанавливается на уровне, обеспечивающем проведение желаемой реакции, однако слишком высокая доза может негативно сказаться на характеристиках материала [9, 12].
Среди преимуществ технологии электронно-лучевого отверждения:
- увеличение производительности – по сравнению с процессом термического отверждения, который часто представляет собой длительный цикл нагрева, выдержки и постепенного охлаждения, или другими видами радиационного облучения (γ-лучи или рентгеновские лучи) продолжительность отверждения значительно сокращается. Это особенно актуально для чернил, красок и составов для ламинирования – для них продолжительность отверждения может уменьшиться с нескольких часов до долей секунд. Энергоэффективность и направленность процесса очень высока, поскольку электроны переносят энергию в объем материала напрямую, в отличие от тепловой энергии, которая поступает в материал из окружающей среды путем диффузии [9, 10, 12, 15];
- простота эксплуатации и обслуживания системы облучения. Поскольку система электронного облучения электрическая, реакция может быть инициирована или остановлена путем включения и выключения переключателя, а управление производится установкой нескольких параметров. Это обеспечивает гибкость с точки зрения обработки – при необходимости процесс может быть быстрым или медленным, возможно выборочное отверждение участков материала [7, 8, 16, 17];
- в составах для электронно-лучевого отверждения не используются растворители, следовательно, образование летучих веществ сводится к минимуму. Экологичность производства повышается, и не требуется дополнительных мер предосторожности. В отличие от составов для ультрафиолетового отверждения, краски и покрытия, отверждаемые электронным пучком, не содержат токсичных фотоинициаторов [9, 10, 16, 18];
- смолы, разработанные для отверждения под действием электронно-лучевого излучения, более стабильны и имеют более длительный срок хранения при комнатной температуре. Это сокращает количество отходов, а также упрощает очистку излишков материалов [15, 16];
электронно-лучевая обработка может сочетаться с разными технологиями изготовления композитов: контактное формование, намотка, вакуумная инфузия, пултрузия, RTM-формование, изготовление и отверждение препрегов и др. [13, 17–20]. На рис. 2 схематично представлен процесс пултрузии с электронно-лучевым отверждением.
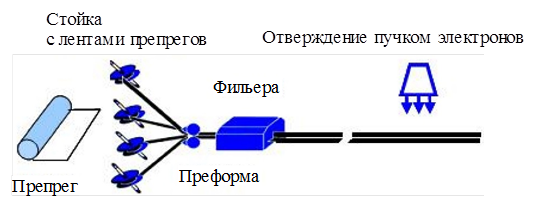
Рис. 2. Использование электронного облучения в пултрузии [18]
Среди недостатков электронно-лучевого отверждения следующие:
- большие капитальные затраты, особенно для ускорителей высоких энергий, которым также необходимо объемное бетонное экранирование от излучения – главный недостаток, ограничивающий распространение технологии. Однако следует отметить, что потребление электроэнергии системой относительно невелико: в сравнении с автоклавом, который также требует больших капитальных затрат, расходы на электронно-лучевую установку могут быть в несколько раз меньше [13, 17, 21];
- электронно-лучевая обработка проводится при комнатной температуре, следовательно, в отвержденных этим методом материалах должны отсутствовать остаточные термические напряжения и усадка, но на практике это может быть не так [22, 23]. Стоит учитывать, что во время экзотермической реакции полимеризации материал может нагреваться до высоких температур. В основном это актуально для ПКМ, так как при этом отверждается большой объем матрицы. Тонкие пленки электронно-отверждаемых клеев могут склеить материалы с различными коэффициентами линейного теплового расширения, не создавая межфазной деформации [10];
- многочисленные физико-химические превращения, связанные с электронно-лучевым отверждением ПКМ, затрудняют прогнозирование технологических условий, необходимых для получения высококачественных прочных компонентов. В некоторых исследованиях наблюдали снижение механических и адгезионных свойств по сравнению с аналогичными характеристиками для ПКМ, отвержденных термически [17, 23].
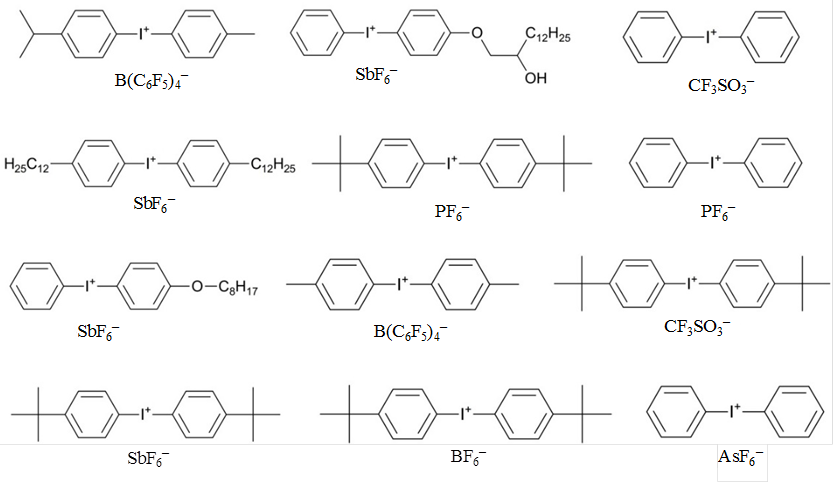
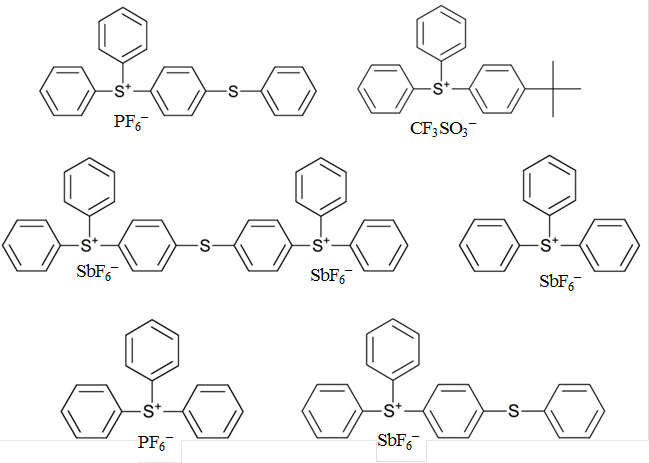
Во время воздействия электронным лучом могут образовываться различные типы активных центров, что инициирует полимеризацию по двум основным механизмам – свободнорадикальному или катионному. Конкретный механизм определяется природой моно- или олигомера. Акриловые и метакриловые системы, малеиновые и фумаровые смолы, малеимиды могут полимеризоваться по свободнорадикальному механизму. Эпоксиды, виниловые эфиры, оксетаны, оксазолины и стирол полимеризуются катионно в присутствии соответствующего инициатора, диссоциирующего под воздействием электронного пучка. К наиболее распространенным катионным инициаторам относятся ониевые соли – например, диарилиодониевые или триарилсульфониевые (рис. 3) со слабонуклеофильными или ненуклеофильными анионами. Изначально эти соли использовали как фотоинициаторы, но исследования показали, что они также хорошо подходят и для электронно-лучевой полимеризации.
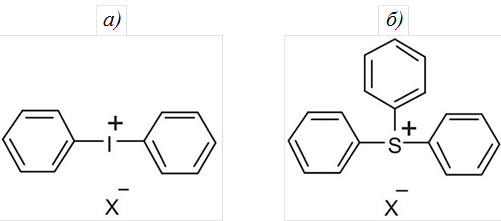
При облучении солей диарилиодония и триарилсульфония образуются сильные кислоты с соответствующими противоанионами, а также радикальные катионы. Тип аниона определяет эффективность инициатора – от него зависит скорость полимеризации. При использовании одного типа катиона реакционная способность анионов в процессе отверждения следующая: SbF6− > AsF6− > PF6− > BF4−. Другие важные свойства инициатора – особенности поглощения радиации, совместимость с другими добавками, растворимость в мономерах, токсичность и термическая стабильность – зависят от типа катиона. В общем случае диарилиодониевая соль более эффективна, чем триарилсульфониевая соль того же аниона. Механизмы инициирования для обоих классов солей схожи. Некоторые коммерчески доступные иодониевые и сульфониевые соли представлены на рис. 4 и 5.
Открытие диарилиодониевых и триарилсульфониевых солей как доступных и эффективных инициаторов привело к разработке других ониевых соединений на основе хлора, брома, селена, азота и фосфора. Эти соединения используются как фотоинициаторы, но не получили распространения для электронно-лучевой полимеризации. Помимо ониевых солей, существует другой класс инициаторов, основанный на соединениях металлов. Ареновые комплексы циклопентадиенила железа (II) также показали хорошие результаты и как фотоинициаторы, и как инициаторы электронно-лучевой полимеризации. Среди их преимуществ – регулируемые характеристики поглощения путем возможного использования разных лигандов, высокая термическая стабильность и доступность. При катионной полимеризации эпоксидов эти соединения показывают высокую, но меньшую, чем у солей ония, эффективность. Комплексы алкенов серебра общей формулы [Ag(алкен)m]MFn−, где MFn− – слабый основный анион, например, SbF6− – еще один эффективный тип инициаторов катионной полимеризации. Для электронно-лучевого отверждения эпоксидных смол на основе бисфенола А и эпоксиноволачных смол его эффективность сравнима с эффективностью иодониевых солей. Некоторые свойства инициатора, такие как растворимость в смоле и радиационная чувствительность, можно контролировать путем подбора алкена [22].
Наиболее перспективные из вышеупомянутых систем для изготовления ПКМ электронно-лучевого отверждения – свободнорадикальные смолы на основе акрилатов и метакрилатов, а также эпоксидные смолы, отвержденные с использованием солей диарилиодония или триарилсульфония. Выбор полимерной матрицы для производства зависит от требуемых характеристик ПКМ [15, 17, 22].
Клеи электронно-лучевого отверждения изготавливают в основном на основе акриловых смол. Первые акриловые клеи обладали повышенной хрупкостью, что положило начало многочисленным вариантам их модификации. В работе [24] исследовали пять смол различного структурного строения и реологических характеристик, две из которых были полиуретанами, модифицированными акрилом, еще две – эпоксидами, модифицированными акрилом, и одна – метакрилатом бисфенола А. Из них изготовлены образцы для определения механических свойств при растяжении и клеевых соединений для определения прочности при сдвиге и обработаны электронным пучком до достижения степени отверждения 95 % и более. Образцы показали удовлетворительные прочностные результаты, самые низкие значения наблюдались у метакрилата. Однозначную связь между химическим строением смол, реологическим поведением и адгезией в данном случае установить было сложно, но прослеживалось влияние наличия полярных групп в макромолекулах, которые позволяют образовывать водородные связи с поверхностями субстратов, а также гибкости макромолекул. Клеи на основе уретанакрилатов также исследовали в работах [25, 26]: изучали влияние добавления различных сшивающих агентов и поглощенной дозы на адгезионные свойства и зависимость этих свойств от содержания гелевой фазы. Установлено, что для всех использованных добавок с увеличением дозы адгезионные характеристики возрастали, достигали максимума, а затем снижались. Такая же зависимость наблюдалась при увеличении концентрации сшивающего вещества при фиксированной дозе. Следовательно, для каждой клеевой композиции существуют оптимальные величины параметров, позволяющие достичь максимального уровня свойств. С гелевой фазой наблюдалась следующая зависимость: с увеличением содержания геля адгезионные свойства снижались. Это связано с тем, что более сшитый полимер хуже смачивает поверхность подложки. Аналогичный результат получен в работе [27]: наилучшую адгезию клеевой состав на основе метакрилата и полиэфира показал при наименьшем содержании геля. Однако слишком низкое содержание сшитого полимера может ухудшить когезионные характеристики, поэтому необходимо подбирать точку с желаемым балансом адгезионных и когезионных свойств. В целом получение оптимальных прочностных и адгезионных характеристик в клеях электронно-лучевого отверждения – сложная задача, так как многие из компонентов, помимо целевого применения, влияют на жизнеспособность и радиационную чувствительность материала, а зависимости свойств от количества добавок часто имеют нелинейный характер и устанавливаются только экспериментальным путем [28, 29].
Некоторые полимеры, термически отверждаемые для создания матриц ПКМ, показывают лучшие свойства при отверждении электронным лучом. В работе [30] для эпоксидной смолы – диглицидилового эфира бисфенола F, используемого в качестве матрицы углепластика, провели сравнение двух режимов отверждения – термического и электронно-лучевого. Для термического отверждения в смолу добавили отвердители – метилтетрагидрофталевый ангидрид и бензилдиметиламин, для электронно-лучевого – катионный инициатор (соль иодония). Температура стеклования образцов радиационного отверждения, по сравнению с термическим, увеличилась на 17 % при значительном преимуществе во времени процесса: общее время цикла электронно-лучевого отверждения составило несколько минут, термического – более 20 ч. Но в некоторых случаях радиационная обработка не оказывается однозначно преимущественным вариантом: в исследовании [31] акриловую и метакриловую смолы отверждали тремя разными способами – электронно-лучевым, ультрафиолетовым и термическим. При электронно-лучевом отверждении наблюдалось очень быстрое повышение температуры и высокие максимальные температуры реакции, небольшое количество недоотвержденных групп и высокие температуры стеклования, а также однородность полимерной сетки. При термическом отверждении инициация реакции протекала дольше, но была достигнута бо́льшая температура реакции и бо́льшая степень отверждения. Худшие результаты показало ультрафиолетовое отверждение: низкая температура реакции не обеспечивала достаточную подвижность молекул, и смолы оказались сильно недоотвержденными. Дополнительно исследовали влияние присутствия наполнителя на процесс отверждения: добавленное стекловолокно действует как теплоотвод, что для недостаточно экзотермической реакции может также привести к недоотверждению матрицы. Исследование наполнителей продолжили в работе [32], где выявили зависимость температуры реакции от массовой доли и материала волокна. Углеродное волокно, как более теплопроводное, приводило к большему понижению температуры реакции, чем стекловолокно. Температура реакции снижалась и с увеличением массовой доли волокна.
Как упоминалось ранее, у ПКМ электронно-лучевого отверждения, по сравнению с термически отверженными, иногда отмечают пониженную межфазную адгезию матрицы и наполнителя. Это может быть связано как с химической несовместимостью компонентов, так и с физическими явлениями, вызываемыми процессом облучения и, следовательно, другими механизмами формирования границы раздела. Например, в работе [33] измеряли удельную работу расслоения в условиях сдвига и отрыва и прочность при межслойном сдвиге для образцов однонаправленного углепластика на основе диглицидилового эфира бисфенола А, отвержденного тремя разными способами: электронно-лучевым, электронно-лучевым с последующей термической обработкой и термическим. Механическое поведение образцов электронно-лучевого отверждения при испытании на расслоение указывало на слабую адгезию между волокном и матрицей, значения прочности при межслойном сдвиге также были низкими. Образцы, прошедшие термическую обработку после радиационного отверждения, показали более высокие значения, а самые высокие значения наблюдали у термически отвержденных углепластиков. Результат, полученный в исследовании, указывает на положительное влияние термообработки после облучения на межфазное взаимодействие. Среди возможных процессов, вызывающих этот эффект, – появление новых химических связей и термических напряжений, которые не возникли при радиационной обработке из-за кратковременного или ограниченного повышения температуры [22].
Еще один способ улучшения адгезии между матрицей и наполнителем – химическая обработка поверхности наполнителя. В исследовании [23] для повышения прочности при межслойном сдвиге углепластика на основе эпоксиакриловой смолы для этого использовали специальный состав по типу аппрета. К составу предъявляли следующие требования: он должен ограждать наполнитель от матрицы, создавать ковалентные связи и с поверхностью волокна, и с матрицей и иметь гибкую структуру молекул, чтобы противодействовать напряжениям, создаваемым при усадке матрицы. Для изготовления состава использовали эпоксидные смолы и уретанакрилат, смешанные в определенном соотношении и растворенные в ацетоне для создания избытка изоцианатных групп. Описывается множество возможных сильно зависящих от температуры реакций, происходящих между молекулами состава и на поверхности волокон, включающих реакции циклизации изоцианатных групп. Волокна протягивали через ванну с составом и высушивали при повышенной температуре, после чего пропитывали матричной смолой и отверждали электронным лучом. После отверждения образцы углепластика испытывали на межслойный сдвиг: значения прочности образцов с волокнами, обработанными составом, были на 33 % выше, чем у образцов с волокнами без обработки, и сравнимы со значениями, полученными после термического отверждения. Улучшение адгезии также подтверждено результатами сканирующей электронной микроскопии, которая показала когезионное разрушение образцов, обработанных составом.
Однако не всегда снижение механических свойств пластиков может быть вызвано снижением адгезии. В работе [34] слоистый ПКМ, изготовленный из препрегов на основе углеродных волокон и эпоксиакриловой смолы перед отверждением электронным лучом предварительно термообрабатывали под вакуумом в течение 30 мин при пяти различных температурах – от 70 до 140 °C. Контрольные образцы не проходили термообработку перед отверждением. После отверждения у образцов измеряли прочность при изгибе, контрольные образцы показали наименьшие значения, наибольшие – образцы, термообработанные при температурах >100 °C. Анализ образцов при помощи микроскопа показал, что у контрольных образцов возникли зазоры между слоями препрега. Термообработка снизила вязкость смолы, и воздушные пустоты были устранены, что привело к увеличению прочности.
Для материалов, не достигших высокой степени отверждения после электронно-лучевой обработки, последующая термическая обработка приводит к завершению полимеризации. Это происходит из-за наличия остаточных активных центров и реакционноспособных функциональных групп в полимерных системах. При нагреве они приобретают достаточную подвижность для того, чтобы вызвать дальнейшую реакцию отверждения [22]. В работе [35] исследовали возможность отверждения ПКМ на основе углеродных волокон и эпоксидной смолы при помощи низкоэнергетического электронного луча. Препрег толщиной 0,125 мм облучали пучком с энергией 125 кэВ в разных дозах – от 30 до 300 кГр. Электронный луч с такой энергией не способен проникнуть на полную толщину препрега, поэтому облучение проводили с двух сторон. Наибольшая степень отверждения, при наибольшей дозе составила 61,8 %, что указывает на недоотверждение ПКМ, при этом температура стеклования составила 48,6 °C. Для улучшения характеристик препрег доотверждали термически при 160 °C в течение 30 мин. Помимо небольшой глубины проникновения в материал, электронный луч с низкой энергией не обеспечивает достаточного теплового эффекта реакции для полного отверждения материала: для сравнения, при получении дозы 150 кГр с использованием луча с энергией 12 МэВ температура препрега может возрастать до 250 °C и оставаться на уровне не менее 100 °C в течение всего времени отверждения. Следовательно, в данном случае термообработка после облучения оказывает решающее значение для получения оптимальных характеристик. В работе [21] продолжили исследование отверждения эпоксидных ПКМ электронным лучом с термическим доотверждением: облученные с двух сторон препреги укладывали для получения плит углепластика, которые после выкладки необходимого количества слоев проходили термообработку при 180 °C в течение 30 мин. Для препрегов подбирали различные комбинации доз облучения для получения удовлетворительных результатов испытаний прочности на межслойный сдвиг. При оптимальной дозе связующее после обработки электронным лучом должно быть достаточно отвержденным, чтобы успеть доотвердиться при заданной продолжительности термообработки, и при этом достаточно текучим, чтобы обеспечить хорошую адгезию между слоями углепластика. Таким образом, радиационное отверждение с последующим термическим отверждением может применяться для получения ПКМ, но следует отметить, что этот способ подходит при использовании электронного луча с низкой энергией. Электронный луч с высокой энергией способен отверждать конструкции больших толщин без дополнительного нагрева.
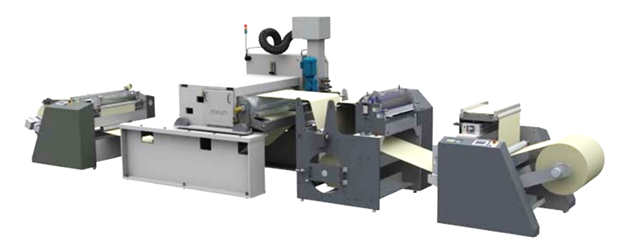
Составы, отверждаемые электронным лучом, широко распространены во многих сферах деятельности и промышленности. Чернила применяются в типографии для различных видов печати, в том числе на упаковках пищевой и непищевой продукции, лаки и клеи – для ламинирования. Даже если в процессе используются обычные чернила, сверху может быть нанесено электронно-отверждаемое покрытие: существуют как автономные системы отверждения, так и устанавливаемые в печатный станок (рис. 6). Часто электронные пучки комбинируют с широкоформатными прессами для крупносерийного производства и печатных изделий с тонкой графикой. Краски, помимо печати, применяют для деталей мебели, напольных покрытий, декоративных панелей [9–11]; клеевые составы – в конструкциях машиностроения и липких лентах [25, 28, 36].
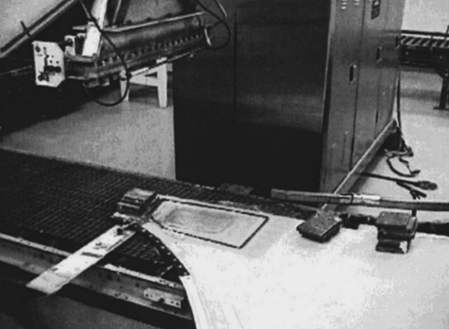
Композиты электронно-лучевого отверждения внедряются в аэрокосмическую промышленность. Среди деталей летательных аппаратов, изготовленных по этой технологии, – топливные баки, каркасы фонарей, обтекатели, воздуховоды, приводные валы, корпусы и кожухи вентиляторов двигателей. Электронный луч используется и для ремонта композитных деталей самолетов. Помимо ускорения процесса, это позволяет фокусировать электроны только на поврежденной области, уменьшая возникающие напряжения и предотвращая возможное повреждение окружающей поверхности. Детали, отремонтированные при помощи электронно-лучевого отверждения, по свойствам не уступают отремонтированным термически или даже превосходят их. На рис. 7 показано отверждение электронным пучком стеклопластиковой заплаты на поврежденном обтекателе пассажирского самолета. При производстве ПКМ электронный луч также используется для обработки поверхности наполнителя – в частности, углеродных волокон, что может улучшить адгезию к матрице [10, 12, 13, 36, 37].
Заключения
Проведенный анализ научно-технических литературных данных свидетельствует о том, что электронно-лучевое отверждение является перспективной альтернативой традиционным термическим методам отверждения ПКМ. Технология основана на использовании ускоренных электронов, генерируемых промышленными ускорителями (с диапазоном энергий от 75 кэВ до 12 МэВ), и включает следующее оборудование: вакуумную камеру с вольфрамовым катодом и титановым окном; системы транспортировки материала, вакуумирования и радиационной защиты (свинцовое экранирование). Основные управляемые параметры процесса – энергия пучка, ток, скорость перемещения изделия и поглощенная доза.
В зависимости от химической природы связующего реализуются два механизма полимеризации: свободнорадикальный (для акрилатов, метакрилатов) и катионный (для эпоксидных смол, виниловых эфиров). В последнем случае применяются инициаторы на основе ониевых солей (диарилиодониевых, триарилсульфониевых) или металлокомплексов. Технология совместима с различными методами формования: пултрузией, намоткой, вакуумной инфузией, RTM и изготовлением препрегов.
Основные преимущества метода – высокая производительность (секунды или минуты вместо часов), низкое энергопотребление, экологичность (отсутствие растворителей и фотоинициаторов), стабильность смол при хранении, возможность выборочного отверждения и работы при комнатной температуре. К недостаткам относят высокие капитальные затраты на оборудование и защиту от электронно-лучевого излучения, а также потенциальное снижение адгезии, требующее дополнительных технологических приемов.
Перспективность электронно-лучевого отверждения подтверждается его внедрением в аэрокосмической отрасли (топливные баки, обтекатели, ремонт деталей), автомобилестроении, производстве клеев и покрытий. Особый интерес технология представляет для непрерывных процессов (например, пултрузии) и изготовления крупногабаритных изделий, где высокая скорость и энергоэффективность являются критическими факторами. Дальнейшее развитие метода связано с оптимизацией рецептур связующих, разработкой гибридных (радиационно-термических) процессов и созданием доступных ускорителей энергии среднего класса.
- Старцев В.О., Антипов В.В., Славин А.В., Горбовец М.А. Современные отечественные полимерные композиционные материалы для авиастроения (обзор) // Авиационные материалы и технологии. 2023. № 2 (71). С. 122–144. URL: http://www.journal.viam.ru (дата обращения: 02.04.2026). DOI: 10.18577/2713-0193-2023-0-2-122-144.
- Постнов В.И., Вешкин Е.А., Макрушин К.В., Судьин Ю.И. Технологические особенности изготовления из полимерных композиционных материалов лопастей несущего винта для легкого вертолета // Авиационные материалы и технологии. 2023. № 1 (70). С. 82–92. URL: http://www.journal.viam.ru (дата обращения: 02.04.2026). DOI: 10.18577/2713-0193-2023-0-1-82-92.
- Начаркина А.В., Валуева М.И., Зеленина И.В., Шошева А.Л. Высокотемпературные углепластики на основе бисмалеинимидных связующих // Авиационные материалы и технологии. 2024. № 4 (77). С. 43–61. URL: http://www.journal.viam.ru (дата обращения: 02.04.2026). DOI: 10.18577/2713-0193-2024-0-4-43-61.
- Донецкий К.И., Караваев Р.Ю., Быстрикова Д.В., Мельников Д.А., Грачева А.Д., Городилова Н.А. Изготовление заготовки элемента тяги системы управления вертолетов с применением объемно-армированных плетеных преформ из углеродного волокна // Труды ВИАМ. 2025. № 8 (150). С. 112–122. URL: http://www.viam-works.ru (дата обращения: 02.04.2026). DOI: 10.18577/2307-6046-2025-0-8-112-122.
- Ткачук А.И., Донецкий К.И., Терехов И.В., Караваев Р.Ю. Применение термореактивных связующих для изготовления полимерных композиционных материалов методами безавтоклавного формования // Авиационные материалы и технологии. 2021. № 1 (62). С. 22–33. URL: http://www.journal.viam.ru (дата обращения: 02.04.2026). DOI: 10.18577/2713-0193-2021-0-1-22-33
- Wali A.S., Kumar S., Khan D. A review on recent development and application of radiation curing // Materials Today: Proceedings. 2023. Vol. 82. P. 68–74.
- Abou Elmaaty T., Okubayashi S., Elsisi H., Abouelenin S. Electron beam irradiation treatment of textiles materials: a review // Journal of Polymer Research. 2022. Vol. 29. No. 117. P. 1–19.
- Kashiwagi M., Hoshi Y. Electron beam processing system and its application // Sei Technical Review. 2012. No. 75. P. 47–54.
- Zapka W. Inkjet Printing in Industry: Materials, Technologies, Systems, and Applications. Wiley-VCH, 2022. 1872 p.
- Hamm R.W., Hamm M.E. Industrial Accelerators and Their Applications. World Scientific, 2012. 421 p.
- Zapka W. Handbook of Industrial Inkjet Printing: A Full System Approach. Wiley-VCH, 2017. 984 p.
- Yoo S.H. Short review of utilization of electron-beam irradiation for preparing polyacrylonitrile-based carbon fibers and improving properties of carbon-fiber-reinforced thermoplastics // Carbon Letters. 2022. Vol. 32. P. 413–429.
- Hay J.N., O`Gara P. Recent developments in thermoset curing methods // Proceedings of the Institution of Mechanical Engineers, Part G: Journal of Aerospace Engineering. 2006. Vol. 220 (3). P. 187–195.
- Leach R.H., Pierce R.J., Hickman E.P. et al. The Printing Ink Manual. Dordrecht: Springer, 1993. 993 p.
- Javadi A., Mehr H.S., Sobani M., Soucek M.D. Cure-on-command technology: A review of the current state of the art // Progress in Organic Coatings. 2016. Vol. 100. P. 2–31.
- Lopata V., Saunders C., Singh A. et al. Electron-beam-curable epoxy resins for the manufacture of high-performance composites // Radiation Physics and Chemistry. 1999. Vol. 56 (4). P. 405–414.
- Pascault J., Williams R. Epoxy Polymers: New Materials and Innovations. Wiley-VCH, 2010. 367 p.
- Ларичева В.П., Степанов В.И., Ковалев Б.А., Смирнова Л.А. Радиационная технология армированных композиционных материалов – прорывная технология изготовления изделий для авиационной техники на современном этапе // Новости материаловедения. Наука и техника. 2014. № 3. Ст. 07. URL: http://www.materialsnews.ru (дата обращения: 27.03.2026).
- Rizzolo R., Walczyk D., Kuppers J. et al. Rapid consolidation and curing of advanced composites using electron beam irradiation // Proceedings of the Institution of Mechanical Engineers, Part B: Journal of Engineering Manufacture. 2019. Vol. 233 (4). P. 1168–1181.
- Wang B., Ming Y., Zhu Y. et al. Fabrication of continuous carbon fiber mesh for lightning protection of large-scale wind-turbine blade by electron beam cured printing // Additive Manufacturing. 2020. Vol. 31. Art. 100967.
- Zhang J., Duan Y., Zhao X., Wang B. Irradiation dose control for polymer-matrix composites fabricated by in situ curing with low energy electron beam // Journal of Applied Polymer Science. 2017. Vol. 134 (24). Art. 44944.
- Wolff-Fabris F., Altstädt V., Arnold U., Döring M. Electron Beam Curing of Composites. Hanser Publications, 2010. 136 p.
- Vautard F., Grappe H., Ozcan S. Engineered Interface Chemistry to Improve the Strength of Carbon Fiber Composites Cured by Electron Beam // Industrial & Engineering Chemistry Research. 2014. Vol. 53 (32). P. 12729–12736.
- Cadinot N., Boutevin B., Parisi J.P. et al. Electron-beam curable structural adhesives. Part 1: Study of acrylic resins for structural adhesive applications // International Journal of Adhesion and Adhesives. 1994. Vol. 14. No. 4. P. 237–241.
- Singh A.K., Mehra D.S., Niyogi U.K. et al. Breathability studies of electron beam curable polyurethane pressure sensitive adhesive for bio-medical application // Radiation Physics and Chemistry. 2014. Vol. 103. P. 75–83.
- Singh A.K., Mehra D.S., Niyogi U.K. et al. Effect of crosslinkers on adhesion properties of electron beam curable polyurethane pressure sensitive adhesive // International Journal of Adhesion and Adhesives. 2013. Vol. 41. P. 73–79.
- Ebe K., Sasaki T. Electron beam curing of aliphatic unsaturated polyesters. I. Mechanistic study on converting to pressure-sensitive adhesives // Journal of Applied Polymer Science. 2003. Vol. 88 (7). P. 1854–1857.
- Смирнова Ю.А. Композиции электронно-лучевого отверждения для липких лент: автореф. дис. … канд. хим. наук. СПб., 2005. 20 с.
- Smirnova Y.A., Vasil'eva I.V., Persinen A.A. Electron-Beam-Cured Adhesives Based on Low-Molecular-Weight Carboxylated Butadiene-Nitrile Rubber // Russian Journal of Applied Chemistry. 2005. Vol. 78. P. 1031–1033.
- Nishitsuji D.A., Marinucci G., Evora M.C., de Andrade e Silva L.G. Study of electron beam curing process using epoxy resin system // Nuclear Instruments and Methods in Physics Research, Section B: Beam Interactions with Materials and Atoms. 2007. Vol. 265. No. 1. P. 135–138.
- Glauser T., Johansson M., Hult A. A comparison of radiation and thermal curing of thick composites // Macromolecular Materials and Engineering. 2000. Vol. 274 (1). P. 25–30.
- Glauser T., Johansson M., Hult A. Electron-beam curing of thick thermoset composites: Effect of temperature and fiber // Macromolecular Materials and Engineering. 2000. Vol. 274 (1). P. 20–24.
- Pitarresi G., Alessi S., Tumino D. et al. Interlaminar Fracture Toughness Behavior of Electron-Beam Cured Carbon-Fiber Reinforced Epoxy-Resin Composites // Polymer Composites. 2014. Vol. 35 (8). P. 1529–1542.
- Kim H.B., Oh S., Jeong Y.G. et al. Effects of heat treatment on the microstructure and flexural mechanical properties of carbon fiber reinforced composite cured by electron beam // Materials Today Communications. 2023. Vol. 37. Art. 107181.
- Zhao X., Duan Y., Li D. et al. Investigation of curing characteristics of carbon fiber/epoxy composites cured with low-energy electron beam // Polymer Composites. 2014. Vol. 36 (9). P. 1731–1737.
- Berejka A.J., Eberle C. Electron beam curing of composites in North America // Radiation Physics and Chemistry. 2002. Vol. 63 (3). P. 551–556.
- Saunders C., Lopata V., Barnard J., Stepanik T. Electron beam curing — Taking good ideas to the manufacturing floor // Radiation Physics and Chemistry. 2000. Vol. 57 (3). P. 441–445.