Исследование сопротивления усталости материала штамповок из высокопрочного титанового сплава марки ВТ23М
Представлены результаты исследований структуры, механических свойств и сопротивления усталостному разрушению образцов штамповок из титанового (α + β)-сплава марки ВТ23М, изготовленных в условиях опытно-промышленного производства, после термической обработки по режиму двойного отжига. По результатам исследований изломов посредством фрактографического анализа уточнены особенности процесса усталостного разрушения сплава. Проведен сравнительный анализ показателей сопротивления усталостному разрушению сплава ВТ23М и сплавов-аналогов, исходя из химического состава и областей применения.
Введение
Задача реализации импортозамещения материалов зарубежного производства в конструкции современных самолетов гражданского назначения в настоящее время остается значимой. Необходимо также отметить, что одновременно существует потребность не только сохранения на текущем уровне, но и повышения весовой эффективности изделий авиационного транспорта [1–3].
В части отечественных самолетов остро стоит вопрос о замене двигателей иностранного производства на отечественный аналог, который, однако, имеет увеличенные габариты и массу, что повышает уровень нагрузок на узлы подвески двигателей планера самолета. Для гарантированного обеспечения надежности крепления двигателя к планеру самолета необходимо повышение характеристик прочности материала силовых деталей. Проведенные ранее исследования показали, что одним из вариантов решения данной задачи является применение сплава ВТ23М [4, 5].
За счет изменения технологических параметров деформации и термической обработки можно получить различные сочетания структурно-фазового состояния и механических свойств сплава ВТ23М [6–8]. Одной из наиболее насущных и часто решаемых прикладных задач для получения требуемого сочетания свойств и структурно-фазового состава (α + β)-сплавов мартенсиитного класса является подбор температурных и временных параметров режимов двойного отжига на полуфабрикатах с проработанной структурой. Данный тип режимов особенно перспективен для крупногабаритных и сварных полуфабрикатов [9–16].
При решении указанной задачи для крупногабаритных полуфабрикатов из сплава ВТ23М необходимо учитывать важность реализации и обеспечения конкурентно высокого уровня сопротивления усталости (преимущественно малоцикловой) в совокупности с удовлетворительным уровнем вязкости разрушения.
Проблема повышения ресурса и обеспечения долговечности конструкции является крайне актуальной и нередко упоминается авторами научно-технических статей. Характерной особенностью проблематики сопротивления титановых сплавов усталостному разрушению является большое количество факторов, которые влияют на результаты проведенных испытаний [17, 18]. Согласно общепринятым и устоявшимся представлениям, структурам глобулярного (равноосного) типа свойственен более высокий уровень сопротивления малоцикловой усталости, пластинчатого типа – сопротивления росту трещины усталости [11].
При этом исследователи отмечают, что влияние типа структуры (глобулярная/пластинчатая) на сопротивление малоцикловой усталости для ряда сплавов может быть неоднозначным при количестве циклов испытания 103–104. Полагают, что именно механизмы зарождения и дальнейшего роста трещины усталости в основном определяют преимущества структур разного типа в зависимости от количества циклов при испытаниях на усталость. Выделяют три основных этапа процесса усталостного разрушения – зарождение трещины, ее рост и последующий долом. Как показано в работах [19, 20], на полуфабрикатах с пластинчатой структурой усталостная трещина зарождается быстрее, но распространяется медленнее в сравнении с глобулярной структурой.
Таким образом, бимодальная микроструктура более предпочтительна для реализации сбалансированного сочетания требуемого уровня прочностных свойств, ударной вязкости, сопротивления зарождению и росту трещины усталости.
В данной статье представлены результаты исследований эксплуатационных свойств штамповок из титанового (α + β)-сплава марки ВТ23М после термической обработки по режиму двойного отжига, изготовленных в условиях опытно-промышленного производства и предназначенных для применения в качестве материала силовых деталей конструкции пилона подвески двигателя взамен применяемого в настоящее время сплава ВТ6ч.
Работа выполнена в рамках реализации стратегического направления 8. «Легкие, высокопрочные коррозионностойкие свариваемые сплавы и стали, в том числе с высокой вязкостью разрушения» («Стратегические направления развития материалов и технологий их переработки на период до 2030 года») [21].
Материалы и методы
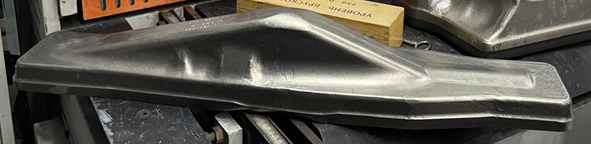
Для проведения исследований из сплава ВТ23М в условиях опытно-промышленного производства методом двойного вакуумно-дугового переплава выплавлены слитки. В соответствии с требованиями ТУ 24.45.30-775-07510017–2025 «Поковки штампованные (штамповки) из титановых сплавов марок ВТ23, ВТ23М» по разработанной технологической документации изготовлены полуфабрикаты (штамповки) массой ~24 кг (рис. 1). Содержание основных химических элементов и примесей в полуфабрикатах соответствует требованиям ОСТ 1 90013–81 для сплава ВТ23М.
Термическая обработка заготовок под образцы проведена в условиях НИЦ «Курчатовский институт» – ВИАМ в соответствии с требованиями ПИ 1.2.587–2002 и разработанной документации по режиму двойного отжига: Tв.в – 80 °С, выдержка, охлаждение на воздухе; Tв.в – 350 °С, выдержка, охлаждение на воздухе (Tв.в – температура полиморфного превращения).
Технологические параметры режима термической обработки выбраны по результатам предыдущих исследований и обеспечивают наиболее сбалансированный применительно к требуемым эксплуатационным условиям комплекс прочностных и пластических свойств сплава ВТ23М, а также уровня ударной вязкости, что особенно актуально при увеличении размеров полуфабрикатов.
Анализ макро- и микроструктуры темплетов штамповок методом оптической металлографии проводили в соответствии с ПИ 1.2.785–2009 «Металлографический анализ титановых сплавов» на травленых макро- и микрошлифах визуально и с использованием металлографического микроскопа при увеличениях до ×1500.
Механические свойства определены в соответствии с ГОСТ 1497–2023 на универсальных испытательных машинах. Ударную вязкость определяли на образцах с U-образным надрезом по ГОСТ 9454–2025.
Испытания на малоцикловую усталость проводили на образцах типа «полоса с отверстием» и «проушина» согласно ГОСТ 25.502–79. Для образцов типа «полоса с отверстием» выбран коэффициент асимметрии Rσ = 0,1 и теоретический коэффициент концентрации напряжений ασ = 2,6, для образцов типа «проушина» – Rσ = 0,1, ασ = 3,2.
Испытания на малоцикловую усталость проводили на круглых образцах – гладких (ασ =1,03) и с надрезом (ασ =3,35), цикл «мягкий» по ГОСТ 25.502–79, коэффициент асимметрии Rσ = 0,1.
Испытания на многоцикловую усталость проводили на гладких образцах и образцах с надрезом (ασ = 2,33) при схеме нагружения «растяжение–сжатие» по ГОСТ 25.502–79, коэффициент асимметрии Rσ = –1, частота v = 50 Гц, цикл нагружения синусоидальный.
Фрактографические исследования проводили на разрушенных после испытаний на малоцикловую усталость образцах типа «полоса с отверстием» (σmaxнетто = 450 МПа) методом растровой электронной микроскопии на электронном микроскопе.
Работа выполнена при поддержке ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Результаты и обсуждение
Микроструктура штамповки из сплава ВТ23М представлена на рис. 2.
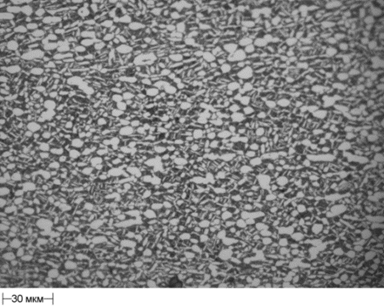
Согласно девятитипной шкале микроструктур для штамповок и поковок инструкции ПИ 1.2.785–2009, микроструктура штамповок из сплава ВТ23М соответствует 2-2а типу. Первичная α-фаза после двойного отжига представлена глобулярно-пластинчатой (бимодальной) морфологией. Пластины α-фазы расположены преимущественно неориентировано по объему материала. Однородная мелкодисперсная структура из преимущественно неориентированно расположенных частиц вторичной α-фазы тонкопластинчатой морфологии и остаточная равновесная β-фаза между ними располагаются в объеме участков исходной матричной β-фазы, которая образовалась после первой стадии двойного отжига.
Комплекс механических свойств штамповок из сплава ВТ23М представлен в табл. 1.
Температура испытаний, °С | Модуль упругости E, ГПа | Предел прочности σв, МПа | Условный предел текучести σ0,2, МПа | Относительное удлинение δ5, % | Относительное сужение ψ, % | Ударная вязкость KCU, Дж/см2 |
|---|---|---|---|---|---|---|
20 | 118 | 1160 | 1100 | 16,0 | 49,0 | 49 |
117 | 1170 | 1100 | 16,0 | 48,0 | 51 | |
400 | 100 | 920 | 750 | 20,0 | 69,0 | 155 |
100 | 890 | 730 | 16,0 | 64,0 | 146 | |
| Примечание. В числителе и знаменателе указаны значения показателей при продольном и поперечном направлении вырезки образцов соответственно. | ||||||
Полученные результаты испытаний показывают, что опытно-промышленная партия штамповок из высокопрочного сплава ВТ23М после термической обработки по режиму двойного отжига обладает сочетанием высоких стабильных значений прочности при растяжении и пластичности при комнатной и повышенных температурах.
Результаты испытаний на определение малоцикловой усталости образцов типа «полоса с отверстием» и «проушина» из штамповок из сплава ВТ23М приведены в табл. 2.
Образец | Направление вырезки образца | Циклическая долговечность при напряжении σmax, МПа | |||||
|---|---|---|---|---|---|---|---|
350 | 375 | 400 | 450 | 500 | 550 | ||
Полоса с отверстием (K(ασ) = 2,6) | Продольное | - | - | - | 7460 | 6407 | 5025 |
Поперечное | - | - | - | 6131 | 2321 | 5027 | |
Проушина (K(ασ) = 3,2) | Продольное | >120000 | 9053 | 3543 | 5738 | 3532 | 7543 |
Поперечное | - | 8834 | 0588 | 8034 | 4603 | 0433 | |
Результаты испытаний на определение предела ограниченной выносливости штамповок из сплава ВТ23М приведены в табл. 3.
База испытаний N, цикл | Вид образца | Направление вырезки образца | Предел выносливости, МПа |
|---|---|---|---|
1·104 | Гладкий | Поперечное | 1100 |
С надрезом | Поперечное | 542 | |
1·107 | Гладкий | Продольное | 600 |
Поперечное | 650 | ||
С надрезом | Продольное | 200 | |
Поперечное | 240 |
Из представленных данных следует, что сплав ВТ23М в исследованном структурном состоянии характеризуется высоким значением сопротивления усталостному разрушению не только в режиме малоцикловой усталости, но и на базе 1·107 циклов – σ1/σ0,2 = 0,55–0,59 (для гладких образцов).
Как отмечено ранее, возможность обеспечения одновременно высокого уровня прочностных, пластических свойств, ударной вязкости и сопротивления усталостному разрушению для полуфабрикатов с большим поперечным сечением существенно ограничена вследствие неравномерности скоростей нагрева и охлаждения заготовки, а также сложности обеспечения требуемой однородности микроструктуры целевого типа во всех зонах полуфабриката. В результате для полуфабрикатов толщиной >80 мм для достижения данной цели требуются подходы к термической обработке, способные снизить эффект неоднородности структуры и механических свойств, в том числе повышение температуры первой ступени для фиксации достаточного количества метастабильной β-фазы по всему сечению. Посредством применения подобного режима термической обработки (нагрев при 880–900 °С в течение 0,5–1 ч, охлаждение на воздухе + старение при 525 °С в течение 6–8 ч) для заготовок толщиной >80 мм из сплава ВТ23 сторонними исследователями получен высокий уровень механических свойств: σв ≥ 1125 МПа, δ ≥ 6 %, ψ ≥ 15 %, КСU ≥ 0,35 МДж/м2, Nср = 16500 циклов при r = 0,1 мм, Кt = 4,0, σmax= 400 МПа, ν = 3 Гц [22].
Особое значение также имеет среда (скорость) охлаждения полуфабриката с температуры отжига. Так, при закалке в воде и последующем старении обеспечивается существенное увеличение уровня прочностных свойств при растяжении (значение σв повышается с 1050 до ~1600 МПа), однако при этом происходит значительное снижение до крайне низких значений характеристик пластичности – относительного удлинения и ударной вязкости (δ5 = 1,5 %, КCV = 35 кДж/м2) [13]. Такое кардинальное изменение комплекса механических свойств сплава обусловлено быстрым и эффективно упрочняющим распадом мартенсита, происходящим во время второй ступени термической обработки. Вместе с тем на сплавах типа SP700, а также его зарубежных и отечественных аналогах показано, что более медленное охлаждение (на воздухе) полуфабриката после выдержки при первой ступени отжига образуется первичная α-фаза глобулярной или пластинчатой морфологии с более крупным размером отдельных частиц [16]. При последующей упрочняющей термической обработке происходит распад сохраненной матричной β-фазы, который обычно на практике может реализовываться при более низких температурах с большей длительностью вследствие более медленной (по сравнению с мартенситным) кинетики и меньшего фазового наклепа. Вследствие этого верхняя рациональная граница температуры нагрева при первой ступени отжига может составлять до 860 °С [12].
Исследованные в данной работе полуфабрикаты из сплава ВТ23М после выдержки при температуре первой ступени отжига (Тп.п – 80 °С) также охлаждали на воздухе во избежание формирования в сплаве частиц первичной α-фазы игольчатой морфологии, которая, как показано на сплавах-аналогах, могла бы сформироваться при более быстром охлаждении в воде [23]. Для проведения последующей стадии термической обработки применена температура выдержки Тп.п – 350 °С, обеспечивающая получение требуемого комплекса механических и эксплуатационных характеристик на полуфабрикате данного типа. Как показано на сплаве-аналоге SP700 (состава Ti–4,5Al–3V–2Mo–2Fe), повышение температуры второй ступени позволяет при режиме Т1 в интервале от 830 до 900 °С сохранить высокие значения пластичности и ударной вязкости, но уровень прочности остается недостаточно высоким (σв = 980–1040 МПа) для целей, поставленных в рамках данного исследования [15].
Характеристики сопротивления усталости штамповок из сплава ВТ23М, полученные в рамках данного исследования, не уступают, а по ряду значений превосходят аналогичные показатели для штамповок из высокопрочного титанового сплава критического состава марки ВТ22М, изготовленных по различным схемам деформации с заключительной ступенью как в (α + β)-, так и в β-области с последующей традиционно применяемой ступенчатой термической обработкой (σв = 1160–1190 МПа, δ5 = 9,8–15,5 %).
Показано, что сплав обладает более высокими значениями предела ограниченной выносливости на базе 1·104 циклов в сравнении со сплавами ВТ6 (σв ≥ 930 МПа, δ ≥ 10 %, ψ ≥ 35 %, КСU ≥ 0,44 МДж/м2, σн 0,1 = 400 МПа, σн 0,1 = 900 МПа) и ВТ3-1 (σв ≥ 1060 МПа, δ ≥ 12 %, ψ ≥ 26 %, КСU ≥ 0,34 МДж/м2, σн 0,1 = 355 МПа, σн 0,1 = 1000 МПа) [24]. Полученные результаты демонстрируют высокий потенциал сплава не только в элементах планера.
Для большинства исследованных нагрузок и степеней концентрации напряжений при испытаниях на малоцикловую усталость в диапазоне от 1·104 до 1·106 циклов для образцов из штамповок из сплава ВТ23М характерно более высокое сопротивление усталостному разрушению с долговечностью, превышающей показатели сплава ВТ22М до 2 раз. Например, для образцов из сплава ВТ22М типа «проушина» (Кt(ασ) = 3,2 при σmеnтто = 400 МПа) Nср составляет 20470–20560 циклов.
Предел ограниченной выносливости на базе 1·107 циклов исследованного сплава в сравнении со сплавом ВТ22М на гладких образцах значительно выше как на структуре после деформации в (α + β)-области (σ–1 = 580 МПа), так и в β-области (σ–1 = 620 МПа). Однако значения, полученные на образцах с надрезом, значительно уступают сплаву ВТ22М как в (α + β)-области (σ“–1 = 260 МПа), так и в β-области (σ“–1 = 250 МПа), что делает актуальным проведение дальнейших исследований в части характера зарождения и распространения трещины после данных испытаний [19]. Значения сопротивления многоцикловой усталости (на базе 1·107 циклов) гладких образцов штамповок из сплава ВТ23М имеют преимущества (значение σ–1 больше на 3–31 %) по сравнению с аналогичными характеристиками высокопрочного титанового сплава Т1-17 с большой глубиной прокаливаемости (полуфабрикаты из которого широко применяются в конструкции авиационных газотурбинных двигателей), полученными на заготовках дисков массой от 57 до 400 кг (σв = 1071–1216 МПа, δ = 9,5–11,0 %) с микроструктурой типа «корзиночное плетение» [25].
При этом необходимо отметить, что сплав ВТ22 (ВТ22М) в сравнении со сплавом ВТ23М имеет более высокий уровень плотности и, соответственно, при одинаковых абсолютных значениях более низкий уровень удельных свойств, так как содержит большее количество тяжелых b-стабилизирующих легирующих элементов.
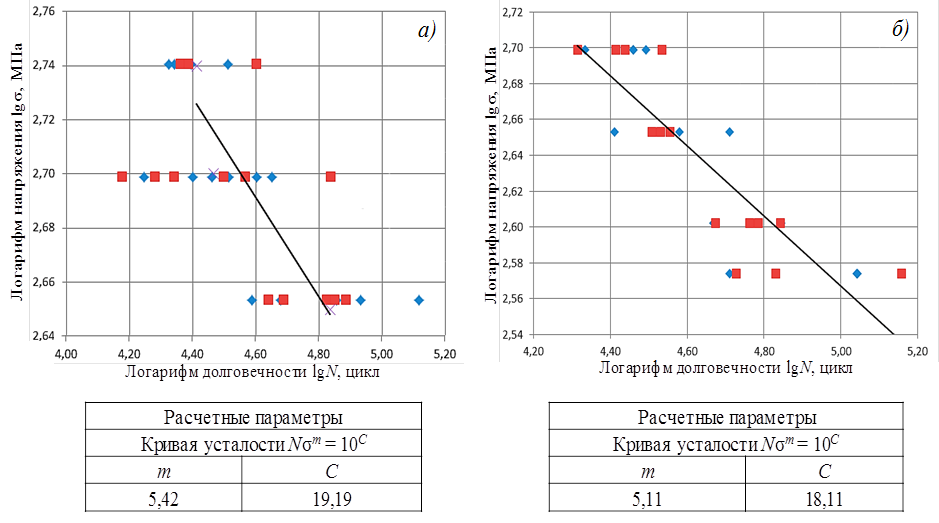
Для дополнительной визуализации характеристик сопротивления усталостному разрушению в режиме малоцикловой усталости построены кривые усталости и вычислены коэффициенты аппроксимирующих функциональных зависимостей (рис. 3).
С целью уточнения характера и особенностей протекания процесса усталостного разрушения проведены исследования излома образца, прошедшего испытания на малоцикловую усталость (рис. 4).
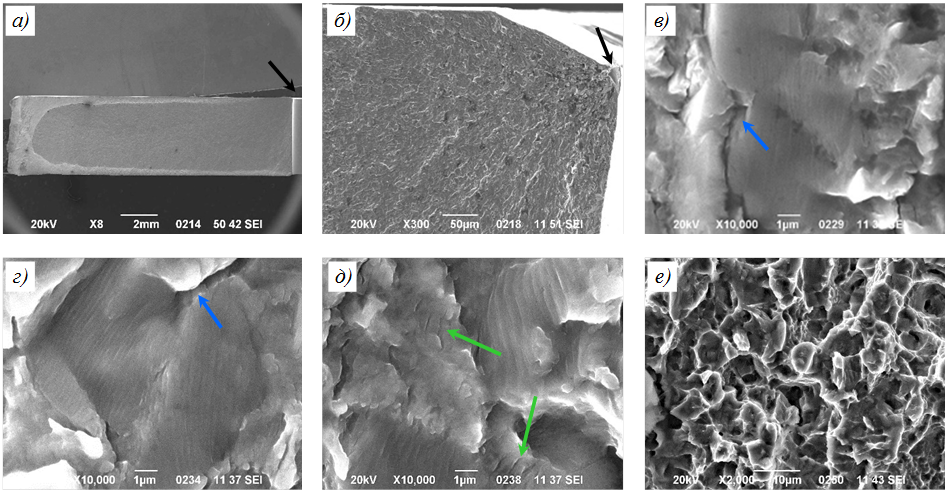
По результатам фрактографического анализа уточнены особенности процесса зарождения и распространения трещины усталости, а также механизма разрушения сплава.
Анализ излома образца типа «полоса с отверстием» после испытаний на малоцикловую усталость показал, что разрушение развивалось от угла сопряжения цилиндрического концентратора и фаски между концентратором и плоской поверхностью (показано черными стрелками на рис. 4, а, б). При малых увеличениях видно, что поверхность излома преимущественно имеет уплощенный, слабо развитый рельеф (рис. 4, а). Очаговая зона разрушения представлена фасетками скола. На поверхности излома образца отчетливо наблюдаются канавки вторичных трещин (отмечены синими стрелками на рис. 4, в, г), что свидетельствует о ветвлении основной трещины в процессе усталостного разрушения материала. На расстоянии 0,2 мм от очага на поверхности излома наблюдаются усталостные бороздки (рис. 4, в). По мере увеличения длины трещины шаг усталостных бороздок возрастает (рис. 4, в–д), а также отчетливее проявляются вторичные микротрещины (показаны зелеными стрелками на рис. 4, д). Формирование вторичных трещин в процессе усталостного разрушения материала требует дополнительных энергетических затрат и, таким образом, должно способствовать повышению характеристик сопротивления материала штамповок усталостному разрушению. Статический долом представлен ямочным микрорельефом, что свидетельствует о высокой пластичности материала штамповок. Строение исследованного излома типично для разрушения титановых сплавов (α + β)-класса с глобулярно-пластинчатой микроструктурой.
Заключения
Результаты исследований структуры, механических свойств и сопротивления усталостному разрушению образцов штамповок из титанового (α + β)-сплава марки ВТ23М, изготовленных в условиях опытно-промышленного производства, после термической обработки по режиму двойного отжига показали, что уровень сопротивления мало- и многоцикловой усталости соответствует (а в ряде случаев превышает) уровню значений отечественных и зарубежного сплавов-аналогов высокопрочного класса (ВТ23, ВТ22М, Тi-17). Согласно данным фрактографического анализа, строение изломов является типичным для (α+ β)-титановых сплавов с глобулярно-пластинчатой микроструктурой, а зона долома имеет ямочный микрорельеф, что свидетельствует о пластичности материала. При распространении трещины усталости развиваются процессы ветвления и образования вторичных трещин, что определяет высокий для данного типа микроструктуры уровень значений сопротивления усталостному разрушению.
- Ширяев А.А., Крохина В.А., Путырский С.В., Анисимова А.Ю. Влияние параметров режима термической обработки на механические свойства и структуру полуфабрикатов из высокопрочного титанового сплава ВТ23М // Труды ВИАМ. 2025. № 8 (150). С. 67–75. URL: http://www.viam-works.ru (дата обращения: 25.05.2026). DOI: 10.18577/2307-6046-2025-0-8-67-75.
- Каблов Е.Н., Антипов В.В. Роль материалов нового поколения в обеспечении технологического суверенитета Российской Федерации // Вестник Российской академии наук. 2023. Т. 93. № 10. С. 907–916.
- Каблов Е.Н., Белов Е.В., Трапезников А.В., Леонов А.А., Зайцев Д.В. Особенности упрочнения и кинетика старения литейного алюминиевого высокопрочного сплава на основе системы Al–Si–Cu–Mg // Авиационные материалы и технологии. 2021. № 2 (63) С. 24–34. URL: http://www.journal.viam.ru (дата обращения: 18.05.2026). DOI: 10.18577/2713-0193-2021-0-2-24-34.
- Крохина В.А., Арисланов А.А., Путырский С.В., Анисимова А.Ю. Исследование закономерностей формирования структуры прутков из титанового сплава ВТ6 в зависимости от различных технологических схем изготовления // Авиационные материалы и технологии. 2023. № 4 (73). С. 36–44. URL: http://www.journal.viam.ru (дата обращения: 18.05.2026). DOI: 10.18577/2713-0193-2023-0-4-36-44.
- Дуюнова В.А., Павлова Т.В., Кашапов О.С., Чучман О.В. Долговечность поковок и штамповок из сплава ВТ6 для деталей газотурбинных двигателей и авиационной техники // Авиационные материалы и технологии. 2023. № 2 (71). С. 23–35. URL: http://www.journal.viam.ru (дата обращения: 18.05.2026). DOI: 10.18577/2713-0193-2023-0-2-23-35.
- Александров В.К., Аношкин Н.Ф., Белозеров А.П. Полуфабрикаты из титановых сплавов. М.: ВИЛС, 1996. 581 с.
- Titanium and titanium alloys. Fundamentals and applications / ed. by C. Leyens, M. Peters. Wiley-VCH, 2003. 513 p.
- Полькин И.С. Упрочняющая термическая обработка титановых сплавов. М.: Металлургия, 1984. 96 с.
- Лясоцкая В.С. Термическая обработка сварных соединений титановых сплавов. М.: Экомет, 2003. 352 с.
- Глазунов С.Г., Моисеев В.Н. Титановые сплавы. Конструкционные титановые сплавы. М.: Металлургия, 1974. 368 с.
- Ильин А.А., Колачев Б.А., Полькин И.С. Титановые сплавы. Состав, структура, свойства: справочник. М.: ВИЛС–МАТИ, 2009. 520 с.
- Ильин А.А., Скворцова С.В., Попова Ю.А., Куделина И.М. Влияние термической обработки на формирование структуры и свойств крупногабаритных полуфабрикатов из сплава ВТ23 // Титан. 2010. № 4. С. 48–53.
- Веселова В.Е., Гладковский С.В., Ковалев Н.И. Влияние режимов термической обработки на структуру и механические свойства метастабильного титанового сплава ВТ23 // Вестник Пермского национального исследовательского политехнического университета. Машиностроение, материаловедение. 2021. Т. 23. № 4. С. 31–39. DOI: 10.15593/2224-9877/2021.4.04.
- Дзунович Д.А., Панин П.В., Лукина Е.А., Ширяев А.А. Влияние режимов термической обработки на структуру и свойства сварных крупногабаритных полуфабрикатов из титанового сплава ВТ23 // Труды ВИАМ. 2018. № 1 (61). С. 57–65. URL: http://www.viam-works.ru (дата обращения: 18.05.2026). DOI: 10.18577/2307-6046-2018-0-1-7-7.
- Gunawarman G., Niinomi M., Eylon D. et al. Effect of β Phase Stability at Room Temperature on Mechanical Properties in β-Rich α + β Type Ti–4,5Al–3V–2Mo–2Fe Alloy // The Iron and Steel Institute of Japan (ISIJ International). 2002. Vol. 42. No. 2. P. 191–199.
- Gunawarman G., Niinomi M., Fukunaga K. et al. Effect of Cooling Rate on Microstructure and Fracture Characteristics of β-Rich α + β Type Ti–4,5Al–3V–2Mo–2Fe Alloy // Materials Transactions. 2001. Vol. 42. No. 7. P. 1339–1348.
- Попова Ю.А., Филатов А.А., Акулинин А.А. Исследование влияния масштабного фактора на статические и ресурсные характеристики при испытаниях элементарных образцов из сплавов ВТ23 и ВТ23М // Титан. 2018. № 4. С. 26–30.
- Капустин В.И., Захарченко К.В., Черепанова В.К., Шаяпов В.Р. Исследование диссипативных процессов сплава ВТ6 при усталости // Авиационные материалы и технологии. 2022. № 4 (69). С. 96–111. URL: http://www.journal.viam.ru (дата обращения: 18.05.2026). DOI: 10.18577/2713-0193-2022-0-4-96-111.
- Каблов Е.Н., Путырский С.В., Яковлев А.Л., Крохина В.А., Наприенко С.А. Исследование сопротивления усталостному разрушению штамповок из высокопрочного титанового сплава ВТ22М, изготовленных с заключительной деформацией в (α + β)- и β-областях // Титан. 2021. № 1 (70). С. 26–33.
- Колачев Б.А., Мальков А.В. Физические основы разрушения титана. М.: Металлургия, 1983. 160 с.
- Каблов Е.Н. Инновационные разработки ФГУП «ВИАМ» ГНЦ РФ по реализации «Стратегических направлений развития материалов и технологий их переработки на период до 2030 года» // Авиационные материалы и технологии. 2015. № 1 (34). С. 3–33. DOI: 10.18577/2071-9140-2015-0-1-3-33.
- Федулов В.Н. Режимы упрочнения высокопрочного (α + β)-титанового сплава ВТ23 для применения в авиационной технике // Литье и металлургия. 2018. № 3 (92). С. 141–147.
- Fukai H., Minakawa K.-N., Ouchi C. Strength–Ductility Relationship in Solution Treated and Aged α + β Type Ti–4,5%Al–3%V–2%Fe–2%Mo Titanium Alloy // The Iron and Steel Institute of Japan (ISIJ International). 2004. Vol. 44. No. 11. P. 1911–1917.
- Павлова Т.В., Кашапов О.С., Чучман О.В., Гончарова Л.Ю. Сравнительный анализ механических свойств материала штамповок из сплава ВТ6, изготовленных различными методами, а также в различных производственных условиях // Труды ВИАМ. 2025. № 5 (147). С. 25–37. URL: http://www.viam-works.ru (дата обращения: 08.05.2026). DOI: 10.18577/2307-6046-2025-0-5-25-37.
- Zhang S., Zeng W., Gao X. et al. Investigation on the Size Effect in Large-Scale Beta-Processed Ti-17 Disks Based on Quantitative Metallography // Journal of Materials Engineering and Performance. 2017. Vol. 26. P. 5016–5026. DOI: 10.1007/s11665-017-2812-6.