Лазерная наплавка алюминиевого сплава АД33
Приведены сравнительные исследования лазерной и аргоно-дуговой наплавки алюминиевого сплава АД33. Исследована свариваемость и выбран присадочный материал для наплавки. По результатам неразрушающего томографического контроля отработаны режимы сварки, обеспечивающие бездефектное формирование наплавленного металла. Сравнительный анализ влияния сварочно-термического цикла на структуру и распределение микротвердости в поперечном сечении наплавленных образцов из алюминиевого сплава АД33 показал преимущества лазерной сварки перед аргоно-дуговой.
Введение
Современные тенденции создания высокотехнологичных летательных аппаратов требуют постоянного усовершенствования материалов. К материалам, используемым в авиационной промышленности, предъявляются жесткие, зачастую противоречивые требования: они должны обеспечивать максимальную надежность при минимальной массе. Данные требования стимулируют непрерывные исследования материалов, способных обеспечить необходимые характеристики. Так, конструкционные материалы в авиации должны обладать высокой удельной прочностью, коррозионной стойкостью, термической стабильностью и технологичностью. Несмотря на активное внедрение полимерных композиционных материалов, алюминиевые сплавы сохраняют свою актуальность благодаря отработанным технологиям производства, предсказуемости поведения, ремонтопригодности, а также относительно низкой стоимости производства и эксплуатации.
Алюминий и сплавы на его основе по объемам производства занимают второе место после стали, что объясняется удачным набором характеристик. Алюминий – один из наиболее распространенных элементов на Земле, он занимает четвертое место после кислорода, водорода и кремния и первое место среди металлов. Масса всего алюминия составляет 5,5 % от общей массы атомов земной коры, таким образом, запасы алюминиевого сырья на Земле можно считать неограниченными. Все перечисленное является достаточно мощным стимулом для расширения применения алюминиевых сплавов как в авиакосмической технике (в основном благодаря применению новых, более прочных и долговечных сплавов), так и в других областях машиностроения – наземном, водном и трубопроводном транспорте, автомобилестроении, нефтегазодобывающей и медицинской технике, бытовых приборах и оборудовании, электротехнике, строительстве, сельском хозяйстве и др. [1–7].
В качестве конструкционных материалов для большого количества деталей авиационного назначения широко применяются сплавы системы легирования Al–Mg–Si (табл. 1 и 2).
Маркировка СССР | Маркировка РФ (ГОСТ 4784–2019) | Международная маркировка (ИСО 209-1) |
АД31 | 1310 | 6063 |
АД33 | 1330 | 6061 |
АД35 | 1350 | 6082 |
АВ | 1340/В-1341 | 6351/6151 |
– | В-1381 | 6013 |
Сплав | Содержание элементов, % (по массе) | ||||
|---|---|---|---|---|---|
Mg | Si | Cu | Mn | Cr | |
АД31 | 0,4–0,9 | 0,3–0,7 | – | – | – |
АД33 | 0,8–1,2 | 0,4–0,8 | 0,15–0,4 | 0–0,15 | 0–0,35 |
АД35 | 0,8–1,4 | 0,8–1,2 | – | 0,5–0,9 | – |
АВ | 0,45–0,90 | 0,5–1,2 | 0,1–0,5 | 0,15–0,35 | – |
Интерес к данной группе сплавов обусловлен комплексом ценных свойств: технологичностью, коррозионной стойкостью и высокой пластичностью (табл. 3).
Сплав | Состояние | σв, МПа | σ02, МПа | δ, % |
|---|---|---|---|---|
АД31 | Т1 | 240 | 200 | 90 |
Т1 | 70 | 80 | ||
М | 100 | 50 | ||
АД33 | Т1 | 320 | 270 | 110 |
Т2 | 30 | 130 | ||
М | 130 | 80 |
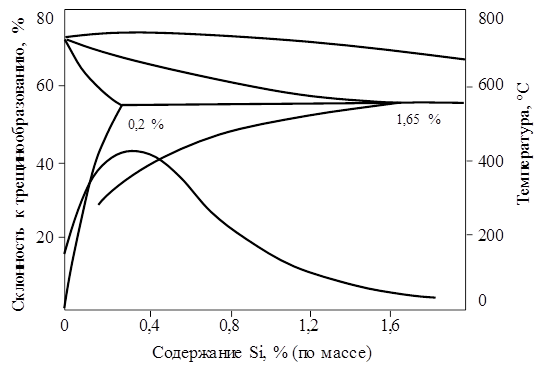
Сплавы данной системы применяются в промышленности как в естественно, так и в искусственно состаренном состояниях. Обрабатываемость резанием таких сплавов в отожженном состоянии неудовлетворительная, после проведения термической обработки – удовлетворительная, поэтому механическая обработка серийно изготавливаемых деталей проводится, как правило, после проведения термической обработки. Сплавы системы Al–Mg–Si удовлетворительно свариваются аргоно-дуговой, роликовой и точечной сваркой, что обусловлено значительным разупрочнением под воздействием сварочно-термического цикла, а также высокой склонностью к образованию горячих трещин (рис.1) – особенно в сплавах с содержанием 0,3–0,5 % Si, т. е. в сплавах с максимально эффективным интервалом кристаллизации. Область применения алюминиевого сплава АД33 охватывает детали, испытывающие в работе умеренные механические нагрузки, при одновременном требовании высокой коррозионной стойкости. Материал и созданные на его основе сварные конструкции сохраняют работоспособность при температурах до 200 °С, что, например, обуславливает его использование в климатических системах воздушных судов. Благодаря своим свойствам сплав АД33 может использоваться в криогенных установках для элементов трубопроводных систем, а также в качестве материала для прессованных заготовок в кораблестроении и строительной индустрии [8–16].
Ремонтопригодность деталей из алюминиевых сплавов – это основное эксплуатационное преимущество по сравнению со многими композитами. Восстановление алюминиевых конструкций возможно с помощью стандартных методов: сварки, наплавки, механической обработки. Восстановительная наплавка, занимая особое место, позволяет значительно продлевать ресурс дорогостоящих деталей в машиностроении и авиастроении. По сравнению с полной заменой, наплавка обеспечивает сокращение продолжительности и стоимости ремонта, а также сохранение оригинальной базовой конструкции. Ключевыми задачами являются обеспечение прочной связи наплавленного материала с основой, минимальная зона термического влияния, отсутствие дефектов и достижение свойств, сопоставимых с характеристиками основного материала. Особенно важно иметь возможность проводить локальный ремонт – например, восстановление посадочных или контактных поверхностей, поврежденных в процессе эксплуатации или сборки. Это повышает экономическую эффективность, увеличивает общий ресурс изделия и вариативность его обслуживания. Использование современных технологий, таких как лазерная наплавка, позволяет снизить трудоемкость восстановления детали, повысить весовую эффективность и коэффициент использования материала. В контексте восстановительного ремонта лазерная наплавка представляет значительный интерес. Главные ее достоинства (по сравнению с аргоно-дуговой наплавкой) заключаются в минимальном тепловложении и высокой точности процесса. Лазерный луч обеспечивает локальный и кратковременный нагрев, что сохраняет структуру основного термочувствительного алюминиевого сплава. Благодаря высокой скорости охлаждения наплавленный слой получается однородным, с мелкозернистой структурой. Процесс также легко поддается автоматизации, что обеспечивает отличную повторяемость с формированием ровной поверхности и минимальным припуском на последующую механическую обработку. В качестве присадочного материала могут использоваться металлопорошковая композиция или проволока. При этом наплавка проволокой обладает рядом преимуществ: более низкой стоимостью серийного присадочного материала, высоким коэффициентом использования, повышенной производительностью, а также простотой и безопасностью оборудования. Выбор состава присадочной проволоки является критически важным и определяется требованиями свариваемости с основным материалом, необходимостью обеспечения требуемых механических и коррозионных свойств наплавленного слоя [17–21].
Однако, несмотря на очевидные преимущества, вопросы оптимизации состава присадочной проволоки и режимов лазерной наплавки для восстановления ответственных деталей из сплава АД33 с обеспечением высоких эксплуатационных характеристик (прочности, коррозионной стойкости, отсутствия дефектов) требуют дополнительных исследований. Цель данной работы – проведение сравнительных исследований двух методов восстановления алюминиевых деталей: аргоно-дуговой и лазерной наплавки.
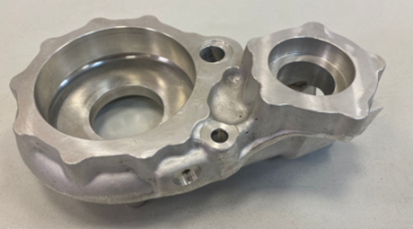
Внешний вид типовой детали для восстановительной наплавки показан на рис. 2. Корпус компрессорного агрегата представляет собой деталь для выполнения ремонтных работ по восстановлению рабочих цилиндрических поверхностей. Благодаря технологиям наплавки появляется возможность восстановления посадочной поверхности, испорченной при некорректной механической обработке, что позволяет кратно увеличить экономическую эффективность производства.
Материалы и методы
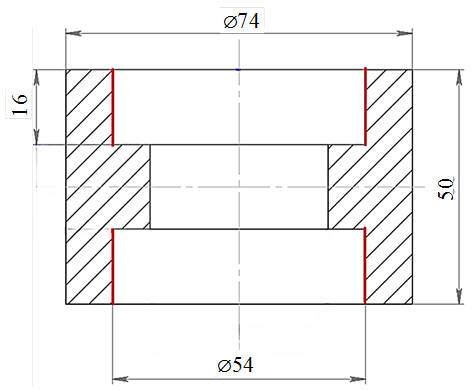
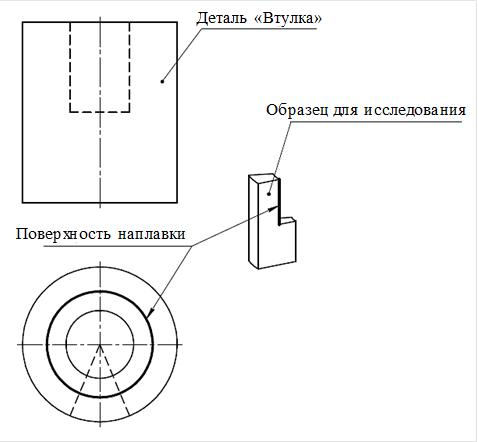
В качестве исходного материала для наплавки использовали конструктивно-подобные образцы (втулки) из алюминиевого сплава АД33 в виде прутка после термической обработки. Присадочным материалом служила проволока марок Св-АК5 и Св-АМг6 диаметром 1,2 мм. Подготовка поверхностей втулок перед наплавкой включала химическое травление и механическую зачистку (шабрение) кромок. Данная операция выполнена в соответствии с требованиями производственной инструкции ПИ 1.4.1555–2000, регламентирующей аргоно-дуговую сварку алюминиевых и магниевых сплавов в атмосфере инертных газов. Эскиз опытного образца, а также зоны наплавки (красные линии) приведены на рис. 3.
Автоматическую аргоно-дуговую сварку выполняли на комплексе дуговой сварки КДС-29.
Процесс лазерной наплавки осуществляли на роботизированном комплексе, оснащенном установкой для гибридной лазерной сварки с максимальной выходной мощностью 8 кВт. Все основные технологические параметры, включая скорость перемещения источника нагрева, мощность лазерного излучения, скорость подачи проволоки, а также траекторию движения инструмента, программировали и контролировали с помощью управляющей системы данного комплекса.
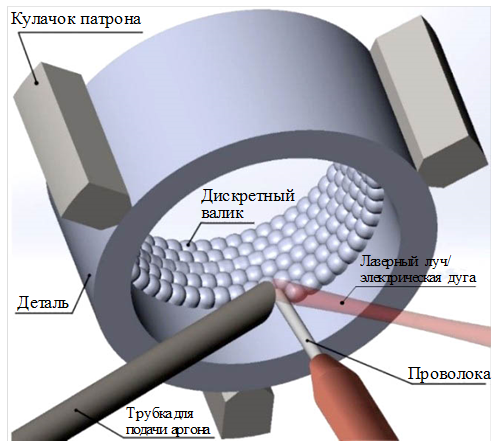
Процесс лазерной и аргоно-дуговой наплавки проводили в специальном вращателе; схема воздействия сварочных источников, расположения трубки подачи защитного газа и подачи присадочной проволоки для наплавки представлена на рис. 4.
Оценка формирования проплава и усиление наплавленного шва происходила по ГОСТ EN 4678–2016.
Неразрушающий контроль проводили методом рентгеновской компьютерной томографии на синтезированных изделиях по методике из ТР 1.2.2961–2021.
Для выполнения металлографического анализа изготовлены поперечные микрошлифы. Процедуру травления проводили с использованием стандартного реактива Келлера в соответствии с методическими рекомендациями МР 21-31–85. Изучение макроструктуры подготовленных образцов выполняли с помощью бинокулярного микроскопа. Анализ микроструктуры осуществляли на оптическом металлографическом микроскопе с применением увеличения ×50.
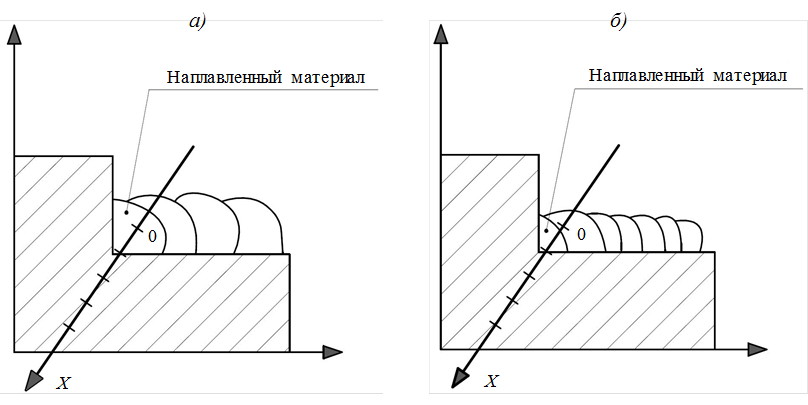
Для оценки влияния термического цикла лазерной и аргоно-дуговой наплавки проведены замеры микротвердости наплавленных образцов. Вырезку шлифов проводили согласно схеме на рис. 5, измерения – согласно схеме на рис. 6 (нулевая точка находится на границе наплавки).
Следующий этап работы – оценка микротвердости полученных сварных соединений. Процедуру измерений выполняли согласно требованиям межгосударственного стандарта ГОСТ Р ИСО 6705-1–2007. При проведении испытаний к индентору прикладывали нагрузку, равную 9,8 Н (HV1).
Наплавку литого корпуса компрессорного агрегата проводили с использованием специализированной оснастки, которая позволяет минимизировать возникающие погрешности от работы скоординированной пары и упрощает процесс написания управляющей программы.
Результаты и обсуждение
В зоне термического влияния при сварке алюминиевых сплавов, подвергнутых упрочняющей термообработке, неизбежно протекают структурно-фазовые превращения. Под воздействием тепла на разном удалении от шва, определяемом температурой и продолжительностью выдержки, происходит дезинтеграция пересыщенного твердого раствора, что сопровождается выделением и последующим укрупнением дисперсных упрочняющих частиц, а также возможным растворением существующих фаз. Данные превращения напрямую влияют на эксплуатационные характеристики металла, приводя к изменению прочностных и пластических свойств, а также коррозионной стойкости. Наиболее критичным дефектообразующим явлением, характерным для таких сплавов, является локальное оплавление границ зерен в основном металле, который непосредственно примыкает к шву. Этот процесс вызывает снижение прочности сварного соединения и служит частой причиной образования горячих трещин [21].
Критическая скорость растяжения при сварке без присадки небольшая (1,04 мм/мин), что подтверждает необходимость применения присадочных материалов для заблаговременного повышения технологической свариваемости. Так, проволоки марок Св-АМг6 и Св-АК5 увеличивают показатель критической скорости растяжения до 1,9 и 2,5 мм/мин соответственно. Возрастание значений объясняется улучшением характеристик сварочной ванны и уменьшением риска появления горячих трещин. Проволока марки Св-АК5 содержит ~5 % кремния, что значительно повышает жидкотекучесть расплава, снижает температуру кристаллизации и эффективно модифицирует структуру шва, уменьшая межкристаллитные напряжения. Кроме того, данный присадочный материал обеспечивает лучшее раскисление и формирование мелкозернистой структуры в наплавленном слое, что в совокупности с более высокой допустимой скоростью деформирования делает его оптимальным для обеспечения технологической прочности при наплавке сплава АД33. Поэтому для дальнейших работ по наплавке сплава АД33 использовали проволоку марки Св-АК5.
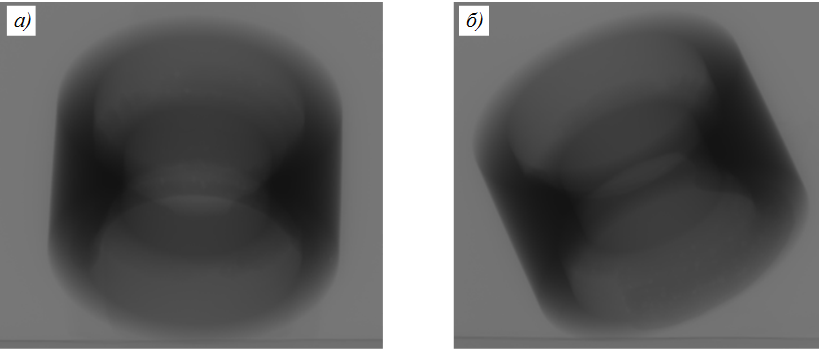
Так, с целью выявлений дефектов в образцах проведено томографическое исследование. Результаты исследования показали отсутствие критических дефектов, таких как поры, несплавления и трещины в наплавленном слое (рис. 7).
Для углубленной оценки свариваемости при лазерной сварке проведен сравнительный анализ микроструктуры и полей микротвердости на поперечных шлифах образцов. Сравнивались результаты, полученные с использованием двух различных технологий: автоматической аргоно-дуговой и лазерной наплавки (рис. 8).
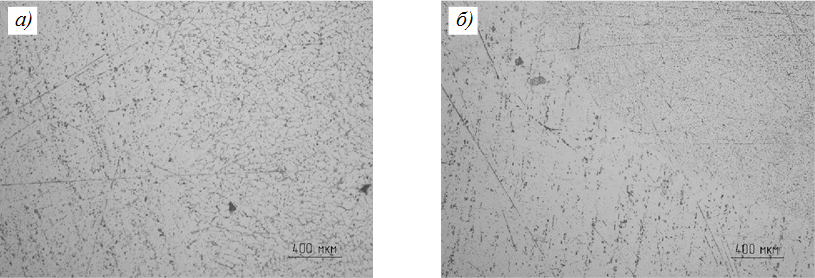
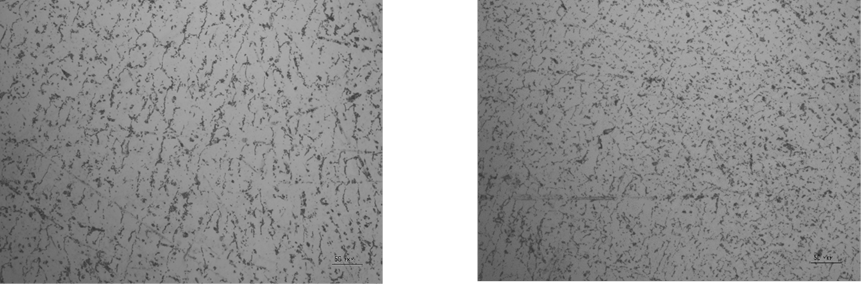
В наплавленном слое, полученном методом автоматической аргоно-дуговой сварки, формируется микроструктура, состоящая из полиэдрических зерен размером 110–151 мкм, которая не имеет дендритного характера. Отсутствие дендритной морфологии связано с незначительным градиентом температур, характерным для данного процесса (рис. 9).
В зоне, прилегающей к линии сплавления, структура наплавленного металла также состоит из полиэдрических зерен, размер которых аналогичен размеру зерна в наплавленной зоне.
В области линии сплавления под влиянием высоких скоростей охлаждения формируется мелкозернистая структура с размером зерен 30–80 мкм. Ширина этой зоны достигает ~260 мкм (рис. 9). В отличие от этой зоны, в зоне термического влияния наблюдается структура с зернами размером до 120 мкм (рис. 10), что практически соответствует размеру зерен в исходном материале (95–150 мкм), как показано на рис. 11.
Ключевой особенностью микроструктуры наплавленного слоя, сформированного лазерной сваркой, является мелкое зерно размером 60–70 мкм, что отражено на рис. 12.
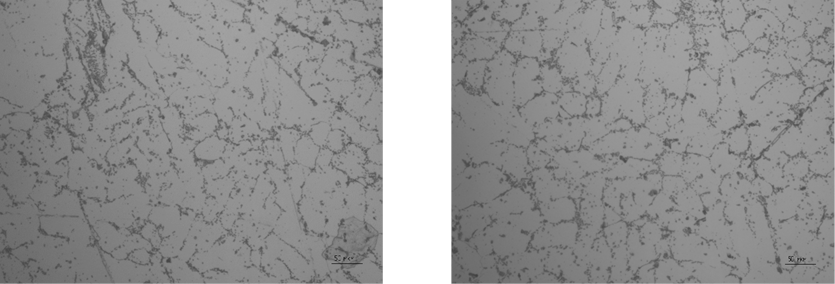
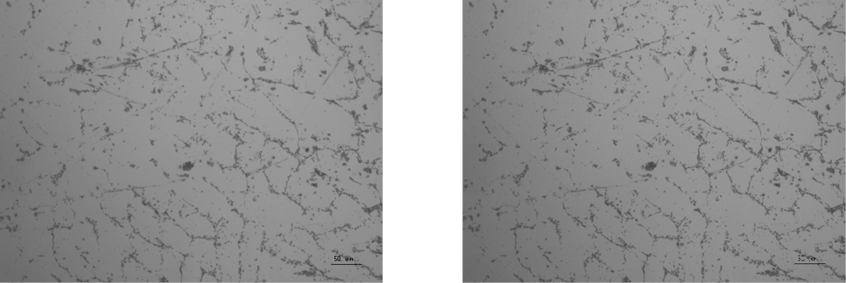
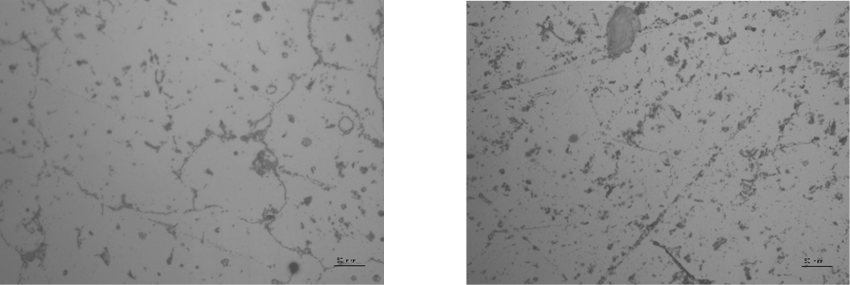
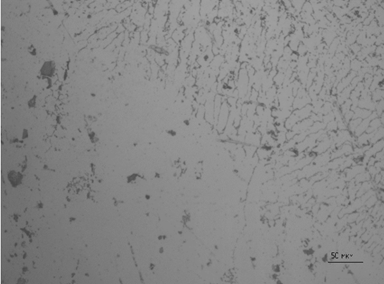
Характерной особенностью зоны, прилегающей к границе сплавления, является формирование ориентированной структуры, представленной дендритами размером от 110 до 156 мкм (рис. 13). При этом в зоне термического влияния зерно основного металла претерпевает укрупнение, достигая 110 мкм.
Анализ графиков микротвердости (рис. 14) демонстрирует принципиальные различия в термическом воздействии двух методов наплавки на алюминиевый сплав АД33. Лазерная наплавка обеспечивает значительное меньшее разупрочнение основного материала до 130 HV1. При этом переход от зоны наплавки к основному металлу характеризуется резким градиентом твердости, а зона термического влияния невелика. Это свидетельствует о высокой концентрации энергии и минимальном тепловложении в основу, что позволяет сохранить ее исходные механические свойства с минимальными изменениями.
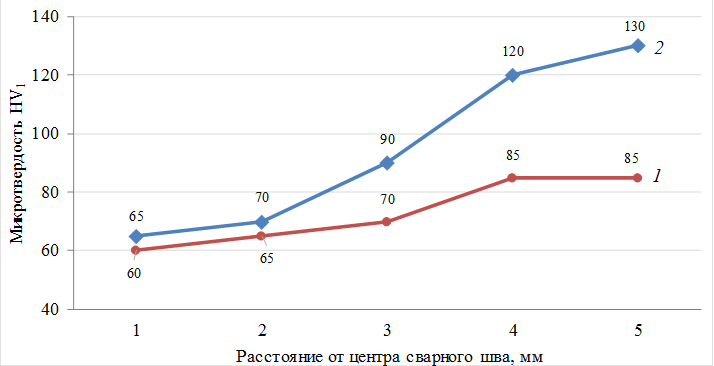
В отличие от лазерного метода, аргоно-дуговая сварка приводит к формированию более широкой и плавной картины распределения твердости. Характерен протяженный переход от значений основного металла (85 HV1) к наплавленному материалу. Наиболее существенным недостатком данного метода является значительное разупрочнение основного материала – твердость снижается до 85 HV1, что составляет лишь 60 % от значения твердости основного материала при лазерной сварке. Это связано с разупрочнением материала в широкой зоне термического влияния из-за более длительного и объемного теплового воздействия.
Установлено, что ширина зоны термического влияния сварных соединений из сплава АД33 составляет ~8 мм от воздействия лазерной сварки, что обусловлено более жестким термическим циклом при такой сварке.
С технологической точки зрения лазерная сварка является более прогрессивным методом, обеспечивающим высокое качество покрытия с минимальным ухудшением свойств основы. Она предпочтительна для восстановления и упрочнения ответственных, тонкостенных или прецизионных деталей, где критически важны сохранение геометрических размеров и высокая твердость поверхностного слоя.
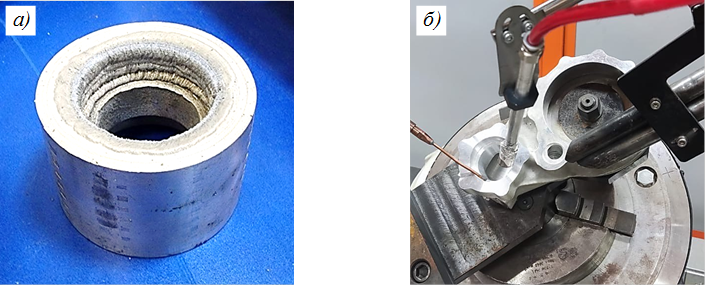
Для наплавки поврежденной цилиндрической части детали «Корпус компрессорного агрегата» применена специализированная оснастка, позволяющая осуществить базирование детали по одной из цилиндрических поверхностей, отдаленной от центра вращения стола. При этом ось вращения восстанавливаемой цилиндрической поверхности совпадала с осью вращателя. Внешний вид втулки после восстановительной наплавки внутренней цилиндрической поверхности и корпуса компрессорного агрегата, закрепленного в оснастке на позиционере робота, приведены на рис. 15.
Заключения
В настоящее время алюминиевые сплавы используются во многих отраслях машиностроения благодаря высокому уровню эксплуатационных и технологических свойств. Важнейшим фактором, расширяющим области использования алюминиевых сплавов, является их технологичность.
Проведенная оценка свариваемости сплава АД33 показала, что для обеспечения качественного соединения требуется применение присадочных материалов. Этот сплав относится к группе ограниченно свариваемых из-за существенного риска появления горячих трещин. В частности, критическая скорость растяжения при сварке без присадки не превышает 1,04 мм/мин. Использование проволоки Св-АК5 повышает значение этого параметра до 1,9 мм/мин, а проволоки Св-АМг6 – до 2,5 мм/мин. По результатам томографического контроля отработаны режимы аргоно-дуговой и лазерной сварки, обеспечивающие бездефектное формирование наплавленного металла.
Сравнительный анализ микроструктур образцов, полученных двумя методами наплавки показывает, что при применении лазерной технологии в наплавленном слое формируется значительно более мелкозернистая и дендритная структура (зерна размером 60–70 мкм, дендриты – до 156 мкм) по сравнению с крупнополиэдрическим зерном, полученным аргоно-дуговым методом (110–151 мкм). Наиболее существенное преимущество лазерной сварки проявляется в зоне сплавления, где размер зерен составляет всего 23–41 мкм против 30–80 мкм при аргоно-дуговом методе, что свидетельствует о более интенсивной кристаллизации и измельчении структуры из-за импульсного воздействия и высокого градиента температур. При этом в зоне термического влияния оба метода приводят к умеренному укрупнению зерна (до 110–120 мкм), однако метод лазерной сварки обеспечивает более благоприятную и однородную структуру, что положительно сказывается на механических свойствах наплавленного слоя.
Установлено, что при аргоно-дуговой сварке обеспечивается наиболее низкий уровень микротвердости, что обусловлено широкой зоной сварного шва слитой структурой и разупрочнением от интенсивного воздействия термического цикла сварки. Так, анализ микротвердости показывает, что твердость наплавленного слоя при лазерном методе составляет ~65 HV1. Однако ключевыми преимуществами являются резкое возрастание твердости в переходной зоне (пик – до 130 HV1) и минимальная зона термического влияния, что позволяет сохранить свойства основного материала. В то же время аргоно-дуговая сварка формирует менее твердый слой (~60 HV1) и вызывает глубокое и протяженное разупрочнение основного материала за счет распада упрочняющих фаз, выделенных при проведении исходной термической обработки.
Таким образом, лазерная технология лишена недостатков аргоно-дуговой сварки и обеспечивает меньшее разупрочнение материала основы при меньших трудозатратах на ремонт поврежденных деталей.
- Фридляндер И.Н. Современные алюминиевые, магниевые сплавы и композиционные материалы на их основе // Металловедение и термическая обработка металлов. 2002. № 7. С. 24–29.
- Алиева С.Г., Альтман М.Б., Амбарцумян С.М. Промышленные алюминиевые сплавы: справочное издание / 2-е изд., перераб. и доп. М.: Металлургия, 1984. 528 с.
- Белецкий В.М., Кривов Г.А. Алюминиевые сплавы (Состав, свойства, технология, применение). К.: Комітетх, 2005. 365 с.
- Каблов Е.Н., Белов Е.В., Трапезников А.В., Леонов А.А., Зайцев Д.В. Особенности упрочнения и кинетика старения литейного алюминиевого высокопрочного сплава на основе системы Al–Si–Cu–Mg // Авиационные материалы и технологии. 2021. № 2 (63) С. 24–34. URL: http://www.journal.viam.ru (дата обращения: 01.12.2025). DOI: 10.18577/2713-0193-2021-0-2-24-34.
- Иванов А.Л., Шляпникова Т.А., Сомов А.В., Селиванов А.А., Бенариеб И., Митасов М.М., Олейник И.И., Половяненко Д.Н. Мало деформационная закалка листов из алюминиевого сплава В95пч в низкоконцентрированной водно-полимерной среде на основе отечественных компонентов // Авиационные материалы и технологии. 2025. № 3 (80). С. 47–62. URL: http://www.journal.viam.ru (дата обращения: 02.12.2025). DOI: 10.18577/2713-0193-2025-0-3-47-62.
- Каблов Е.Н., Дуонова В.А., Бенариеб И., Пучков Ю.А., Сбитнева С.В. Особенности распада переохлажденного твердого раствора при закалке листов из сплава В-1341 // Технология легких сплавов. 2020. № 3. С. 20–33. DOI: 10.18577/2071-9140-2020-0-3-20-33.
- Каблов Е.Н., Лукина Е.А., Сбитнева С.В., Хохлатова Л.Б., Зайцев Д.В. Формирование метастабильных фаз при распаде твердого раствора в процессе искусственного старения Al-сплавов // Технология легких сплавов. 2016. № 3. С. 7–17. DOI: 10.18577/2071-9140-2015-0-1-3-33.
- Колобнев Н.И., Бер Л.Б., Хохлатова Л.Б., Рябов Д.К. Структура, свойства и применение сплавов системы Al–Mg–Si–(Cu) // Металловедение и термическая обработка металлов. 2011. № 9. С. 40–45.
- Селиванов А.А., Антипов К.В., Оглодкова Ю.С., Рудченко А.С. Структура и свойства листов из нового сплава В-1381 // Перспективные материалы. 2021. № 5. С. 18–27. DOI: 10.30791/1028-978X-2021-5-18-27.
- Бенариеб И., Пучков Ю.А., Шумейко Р.М. Влияние режимов термической обработки на структуру и сопротивление общей и локальной коррозии листов из алюминиевого сплава В-1341 системы Al–Mg–Si // Технология легких сплавов. 2025. № 3. С. 18–32. DOI: 10.18698/0236-3941-2016-2-125-133.
- Бенариеб И., Сбитнева С.В., Зайцев Д.В., Шорстов С.Ю. Особенности выделений при закалке в листах алюминиевого сплава В-1341 системы Al–Mg–Si // Труды ВИАМ. 2025. № 8 (150). С. 53–66. URL: http://www.viam-works.ru (дата обращения: 02.12.2025). DOI: 10.18577/2307-6046-2025-0-2-53-66.
- Бенариеб И., Романенко В.А., Клочкова Ю.Ю., Овчинников В.В., Сбитнева С.В. Применение высокотехнологичного сплава В-1341 системы Al–Mg–Si для трубопроводов изделий авиационной техники // Труды ВИАМ. 2020. № 11 (93). С. 21–30. URL: http://www.viam-works.ru (дата обращения: 02.12.2025). DOI: 10.18577/2307-6046-2020-0-11-21-30.
- Николаев Г.А., Фридляндер И.Н., Арбузов Ю.П. Свариваемые алюминиевые сплавы. М.: Металлургия, 1990. 296 с.
- Никифоров Т.Д. Металлургия сварки плавлением алюминиевых сплавов. М.: Машиностроение, 1972. 264 с.
- Якушин Б.Ф., Макаров Э.Л. Теория свариваемости сталей и сплавов. М.: Изд-во МГТУ им. Н.Э. Баумана, 2018. 487 с.
- Лиханский В.В., Улыбышев К.Е., Елкин Н.Н. Численное моделирование процессов при лазерном ударном упрочнении алюминиевого сплава АМг6 // Авиационные материалы и технологии. 2025. № 2 (79). С. 33–47. URL: http://www.journal.viam.ru (дата обращения: 11.12.2025). DOI: 10.18577/2713-0193-2025-0-2-33-47.
- Рыкалин Н.Н., Углов А.А., Зуев И.В., Кокора А.Н. Лазерная и электронно-лучевая обработка материалов: справочник. М.: Машиностроение, 1985. 496 с.
- Волченко В.Н., Ямпольский В.М., Винокуров В.А. и др. Теория сварочных процессов / под ред. В.В. Фролова. М.: Высшая школа, 1988. 559 с.
- Лукин В.И., Ковальчук В.Г., Иода Е.Н. Сварка плавлением – основа сварочного производства // Авиационные материалы и технологии. 2017. № S. С. 130–143. DOI: 10.18577/2071-9140-2017-0-S-130-143.
- Пантелеев М.Д., Свиридов А.В., Скупов А.А. Особенности сварки жаропрочных алюминиевых сплавов В-1213 и 1151 // Труды ВИАМ. 2022. № 9 (115). С. 28–38. URL: http://www.viam-works.ru (дата обращения: 11.12.2025). DOI: 10.18577/2307-6046-2022-0-9-28-38.
- Пантелеев М.Д., Свиридов А.В., Скупов А.А., Одинцов Н.С. Живучесть сварных конструкций элементов фюзеляжа из алюминий-литиевого сплава В-1469 // Авиационные материалы и технологии. 2022. № 4 (69). С. 25–35. URL: http://www.journal.viam.ru (дата обращения: 12.12.2025). DOI: 10.18577/2713-0193-2022-0-4-25-35.