Влияние фазового состава и комбинаций термической обработки на твердость и триботехнические характеристики высокоуглеродистой комплексно-легированной подшипниковой стали
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Исследовано влияние фазового состава высокоуглеродистой комплексно-легированной подшипниковой стали на твердость и износостойкость в условиях сухого трения скольжения. Методами магнитного и рентгеноструктурного анализа установлено изменение содержания остаточного аустенита с 37 до 3 %. Показано, что максимальная износостойкость (2,15·10-5 мм3/(Н·м)) достигается при содержании 30–37 % метастабильного аустенита, несмотря на сниженную твердость (57 HRC). Увеличение доли мартенсита до 90–97 % повышает твердость до 64 HRC, однако интенсивность изнашивания возрастает на 140 %.
Введение
Подшипники качения являются ответственными деталями машин и механизмов, работающих в условиях сложнонапряженного состояния [1–3]. Они во многом определяют работоспособность и надежность изделий. К особенностям работы подшипников относятся высокие локальные нагрузки, определяющие требования к их эксплуатационным характеристикам и свойствам материалов для их изготовления [4–7].
Основной характеристикой, влияющей на долговечность работы подшипников, является высокое сопротивление контактным деформационным нагрузкам. Контактная выносливость зависит от чистоты металла по неметаллическим включениям, карбидной неоднородности, микроструктуры, твердости и размерной стабильности [7–11].
Другими факторами надежности подшипников считаются качественный монтаж, исправная система подачи смазочного материала, минимизация попадания в зону трибоконтакта абразивных частиц. При несоблюдении этих условий снижается точность взаимного расположения деталей и перемещений, что приводит к изнашиванию поверхностей качения, чрезмерным вибрациям и, как следствие, разрушению. В связи с этим основными требованиями, предъявляемыми к подшипниковым сталям, являются высокая твердость и износостойкость в сочетании с высоким пределом контактной выносливости [7, 12].
С целью обеспечения перечисленных требований для изготовления подшипников качения применяют высокоуглеродистые комплексно-легированные стали мартенситного класса, способные работать при воздействии высоких циклических нагрузок различного характера и экстремально высоких температур (350–500 °С) без значительного разупрочнения [10]. Высокая твердость и теплостойкость высокоуглеродистых сталей достигаются путем легирования основными карбидообразующими элементами, такими как вольфрам, молибден, хром, ванадий, обеспечивающими вторичную твердость за счет формирования высокоуглеродистого мартенсита при закалке и выделения из мартенсита и преимущественно из остаточного аустенита мелкодисперсных карбидов при отпуске стали.
Определяющим этапом формирования требуемого структурно-фазового состояния (мартенситная матрица с содержанием аустенита <5 %) в высокоуглеродистых подшипниковых сталях является термическая промежуточная технологическая и заключительная упрочняющая обработки [13–16]. Аустенитная фаза высокоуглеродистых комплексно-легированных сталей устойчива и только в процессе многократного отпуска при температуре >500 °С или при применении обработки холодом между отпусками превращается в мартенсит с повышением твердости. Однако высокая концентрация углерода в стали при обработке холодом приводит к формированию высокого уровня остаточных напряжений, которые снижают триботехнические характеристики. С точки зрения уменьшения внутренних напряжений многократный отпуск является более благоприятным.
Формирование высокой твердости не всегда приводит к получению максимальной износостойкости, которая также зависит от параметров микроструктуры металла (дисперсности мартенсита, количества остаточного аустенита, количества и морфологии карбидов). На высокий уровень триботехнических характеристик влияет наличие остаточного аустенита в микроструктуре стали. Чем его больше, тем меньше коэффициент трения и выше износостойкость. Это связано с тем, что аустенит пластически деформируется и формирует высокое сопротивление изнашиванию. Но при увеличении количества остаточного аустенита ухудшается размерная стабильность подшипников, поскольку в процессе эксплуатации изделия при высоких нагрузках возможно его превращение в мартенсит, сопровождающееся объемными изменениями.
В связи с этим количество остаточного аустенита в микроструктуре подшипников регламентируется в зависимости от класса точности изделия. Увеличение содержания аустенитной фазы целесообразно до пределов, при которых его положительное влияние на износостойкость не приводит к изменению размеров прецизионных подшипников в процессе эксплуатации и снижению контактной выносливости.
Цель работы – исследование влияния фазового состава, формирующегося в результате различных комбинаций и этапов упрочняющей термической обработки, на твердость и триботехнические характеристики в условиях сухого трения скольжения высокоуглеродистой комплексно-легированной теплостойкой подшипниковой стали.
Материалы и методы
В качестве объектов исследования использовали образцы из высокоуглеродистой комплексно-легированной теплостойкой подшипниковой стали, разработанной в НИЦ «Курчатовский институт» – ВИАМ [17, 18]. Система легирования стали Fe–Cr–Mo–V–Nb–C дополнительно содержит тугоплавкие карбидообразующие элементы W и Ta. Образцы представляли собой диски Ø40 мм и толщиной 10 мм.
Для оценки влияния фазового состава и структурных составляющих на твердость и триботехнические характеристики образцы из высокоуглеродистой комплексно-легированной теплостойкой подшипниковой стали подвергали различным комбинациям упрочняющей термической обработки:
- закалка и низкотемпературный отпуск в температурном интервале 150–250 °С (режим 0);
- закалка, одно- и многократный отпуск в температурном интервале 500–600 °С для реализации механизма дисперсионного твердения (режимы 1–5 с количеством отпусков 1–5 соответственно);
- закалка, обработка холодом при температуре –75 °С, трехкратный отпуск в температурном интервале 500–600 °С (режим 5’);
- закалка, отпуск в температурном интервале 500–600 °С, обработка холодом при температуре –75 °С, отпуск в температурном интервале 500–600 °С (режим 5″).
Закалку проводили с температуры, обеспечивающей предельно возможное растворение карбидов легирующих элементов в твердом растворе. Продолжительность выдержки рассчитывали из условий формирования на образцах допустимой для подшипниковой стали дисперсности мартенсита от скрытокристаллического до мелкоигольчатого. Низкотемпературный отпуск после закалки проводили для снятия внутренних напряжений, обработку холодом и отпуск для реализации дисперсионного твердения – для снижения количества остаточного аустенита и выделения специальных карбидов.
Металлографические исследования структуры проводили на оптическом микроскопе, оснащенном фотокамерой и программой анализа изображений, в соответствии с ГОСТ 8233–56 и ГОСТ 5639–82 на металлографических шлифах, вырезанных в поперечном направлении проката прутка, после травления в 4%-ном спиртовом растворе HNO3 при увеличении ×100.
Для количественной оценки структурных составляющих фаз в объеме материала и их изменения в зависимости от режима упрочняющей термической обработки проводили магнитный анализ с измерением индукции насыщения по методу Штеблейна и рентгеноструктурный анализ. Для определения доли мартенсита (магнитной фазы) и аустенита проводили пересчет индукции насыщения по методике, разработанной в НИЦ «Курчатовский институт» – ВИАМ. Рентгеновскую съемку для определения фазового состава выполняли на дифрактометре с вертикально расположенным гониометром высокого разрешения модульной конструкции в медном Kα-излучении. Расшифровку дифрактограмм проводили с применением встроенного программного обеспечения.
Твердость образцов измеряли по шкале Роквелла в соответствии с ГОСТ 9013–59.
Исследования триботехнических характеристик образцов из теплостойкой подшипниковой стали проводили путем испытания на изнашивание в условиях сухого трения скольжения с использованием трибометра по схеме «шар–диск» при линейной скорости скольжения относительно контртела 0,2 м/с и нагрузке на контртело 20 Н. Контртелом при испытаниях являлся шарик Ø6 мм из оксидной керамики ZrO2 с твердостью 1400 HV. Длина трека скольжения l составила 44 мм, путь трения L равен 500 м. Количественную оценку износостойкости при испытаниях на изнашивание в условиях сухого трения скольжения осуществляли по приведенной интенсивности изнашивания образца W (мм3/(Н·м)), которую рассчитывали по формуле [19]
$$W = \frac{lbh}{LF}, \tag{1}$$
где l – длина трека скольжения, мм; b – ширина дорожки износа, мм; h – глубина дорожки износа, мм; L – путь трения, м; F – нагрузка, Н.
Результаты и обсуждение
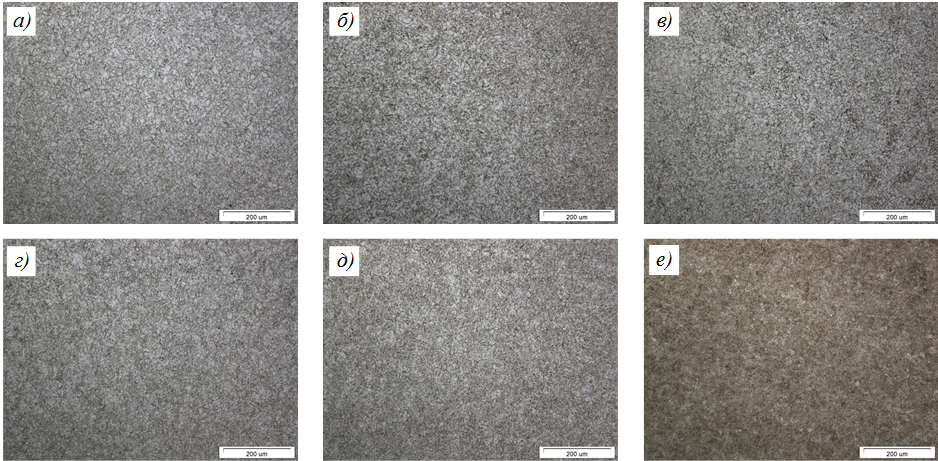
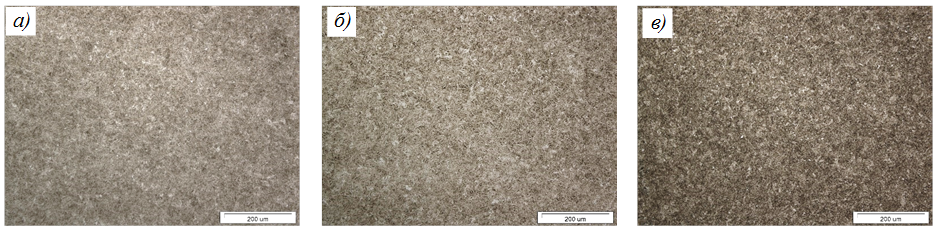
Для оценки влияния количества отпусков в температурном интервале 500–600 °С на формирование микроструктуры проведены металлографические исследования, результаты которых представлены на рис. 1. Закалка с последующим низким отпуском в температурном интервале 150–250 °С, который не влияет на изменение количества мартенсита, привела к формированию смешанной дисперсной мартенситно-аустенитной структуры (рис. 1, а). В работе [19] установлено, что в структуре стали также присутствуют карбиды типа NbC, легированные танталом. Ввиду высокого содержания углерода в структуре наблюдаются первичные карбиды вольфрама и хрома с различной стехиометрией. Первичные карбиды ниобия и вольфрама формируются в процессе кристаллизации слитка, а их морфология изменяется в ходе горячей деформации. Отпуск стали в температурном интервале 500–600 °С от 1 до 5 раз (рис. 1, б–е) приводит к увеличению доли мартенсита в структуре, снижению доли аустенита и формированию мелкодисперсных карбидов типа Cr23C6.
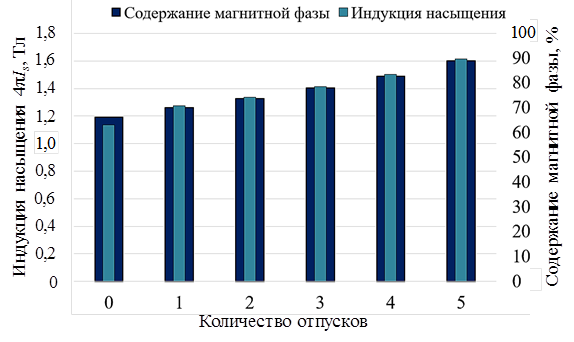
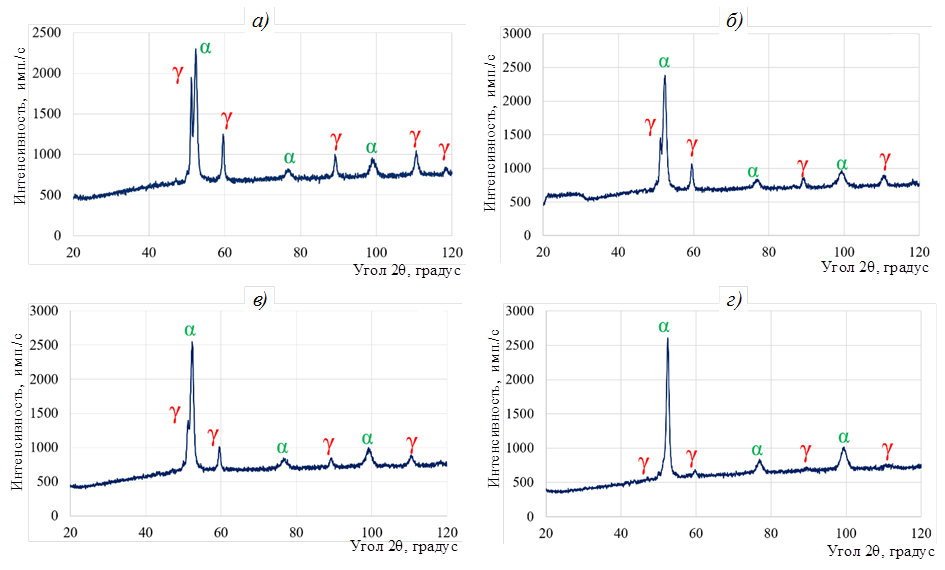
Данные структурные изменения подтверждены двумя методами – магнитным анализом (рис. 2) по методике, разработанной в НИЦ «Курчатовский институт» – ВИАМ, и рентгенофазовым анализом (рис. 3). По результатам магнитного анализа при закалке с последующим низким отпуском (режим 0) в структуре наблюдается 63 % мартенсита и 37 % аустенита. Высокий отпуск в температурном диапазоне 500–600 °С увеличивает количество аустенита до 71 %, а применение пятикратного отпуска позволяет сформировать 90 % мартенситной структуры. На дифрактограммах выявлена аналогичная зависимость – после закалки присутствует высокая интенсивность пиков аустенита с гранецентрированной кубической решеткой (γ), которая при последующем высоком отпуске снижается. После пятикратного отпуска (рис. 3, г) данные дифракционные пики практически не наблюдаются.
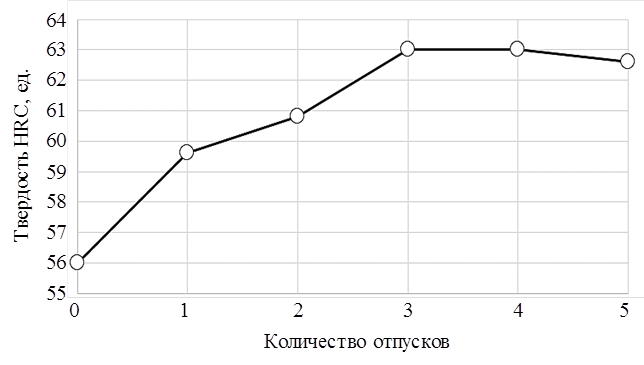
Данная тенденция четко прослеживается в зависимости твердости от термической обработки (рис. 4). После закалки в атмосферной печи с защитной атмосферой твердость образцов составляет 56 HRC. Выделение карбидов Cr23C6 и увеличение доли мартенсита в структуре до 71 % повышают твердость до 60 HRC. Несмотря на то что при пятикратном отпуске формируется наибольшее количество мартенсита в структуре, при данной обработке твердость не является максимальной. Это связано с уменьшением содержания углерода в твердом растворе из-за выделения карбидов – вклад мартенситной структуры в твердость снижается, а длительные выдержки могут приводить к коагуляции карбидной фазы.
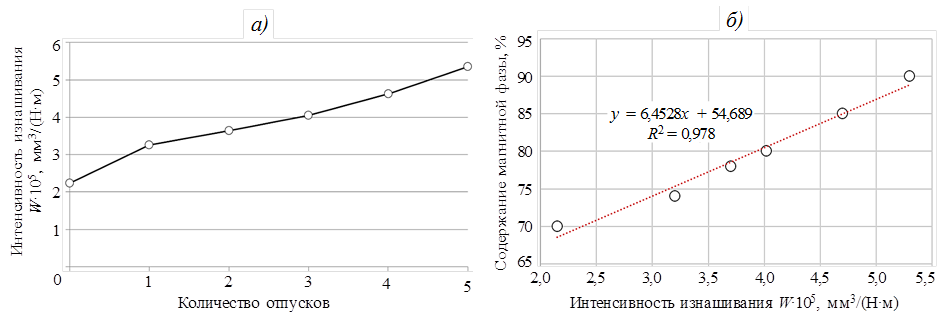
Согласно данным работы [19], посвященной конструкционным и коррозионностойким сталям различных классов, при изнашивании в условиях сухого трения скольжения наличие аустенита положительно сказывается на износостойкости образцов. В зависимости от стабильности аустенитной структуры его вклад в формирование износостойкости заключается либо в превращении в мартенсит (в случае метастабильного аустенита), либо в упрочнении при интенсивной пластической деформации (в случае стабильного аустенита). В рассмотренной подшипниковой стали высокое содержание углерода и элементов, расширяющих область существования γ-фазы, приводит к формированию метастабильного аустенита, что в процессе контактного деформационного воздействия способствует упрочнению поверхности и повышению износостойкости (рис. 5, а). При обработке, включающей закалку и низкий отпуск, интенсивность изнашивания минимальна (2,15·10-5 мм3/(H·м)) за счет эффекта самоупрочнения поверхности при контактном взаимодействии образца и контртела. Увеличение количества отпусков в температурном интервале 500–600 °С приводит к практически линейному возрастанию интенсивности изнашивания и имеет взаимосвязь с количеством магнитной фазы (рис. 5, б). Коэффициент детерминации R2 полученного уравнения регрессии для зависимости содержания магнитной фазы от интенсивности изнашивания составляет 0,978, что свидетельствует о высокой линейной связи данных параметров. Несмотря на то что увеличение количества отпусков до 3–5 приводит к обеспечению высокой твердости (62–63 HRC), интенсивность изнашивания увеличивается на 90–140 %. Это связано с более интенсивным выкрашиванием поверхности при изнашивании.
При этом содержание аустенита как немагнитной фазы оказывает неоднозначное влияние на зависимость коэффициента сухого трения скольжения от пути трения. Отсутствие высокого отпуска (рис. 6) при содержании аустенита 30 % приводит к усложнению процесса приработки и постоянному колебанию значений коэффициента трения (от 0,55 до 0,65). Первичный высокий отпуск в температурном интервале 500–600 °С упрощает процесс приработки и стабилизирует значения коэффициента трения в интервале от 0,50 до 0,55. Применение второго отпуска вызывает повторную дестабилизацию процесса трения, при этом трехкратный отпуск, помимо стабилизации процесса трения, позволяет снизить коэффициент трения со среднего значения 0,52 до 0,44. Дальнейшее увеличение кратности отпуска приводит к возрастанию коэффициента трения и усложнению процесса приработки.
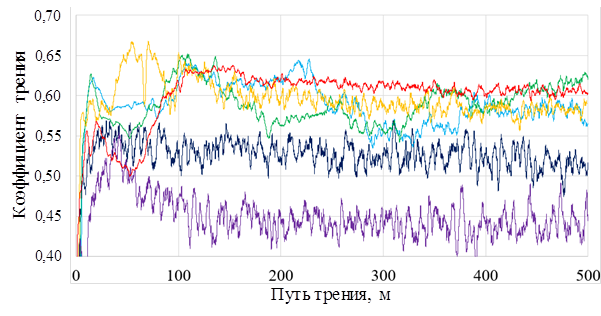
Такой характер зависимости коэффициента сухого трения скольжения от пути трения можно объяснить следующим образом. При первичной закалке и низком отпуске (режим 0) происходит фиксация закалочной структуры с высокой долей аустенита, который из-за растворенного в нем углерода находится в метастабильном состоянии и претерпевает превращение в мартенсит [12], что усложняет процесс приработки. При двукратном и последующих отпусках происходит одновременно несколько процессов: отпуск мартенсита, который сформирован при предыдущем отпуске, отпуск мартенсита закалки, дестабилизация аустенитной структуры с последующим превращением в мартенсит и выделение карбидов типа Me23C6 из твердого раствора. Все это вызывает изменение фрикционного взаимодействия пары трения «сталь–керамика ZrO2» и принципиальное изменение приработки в ходе контактно-деформационного взаимодействия.
Высокая доля аустенита в подшипниковых сталях приводит к изменению размеров подшипников в процессе эксплуатации, в связи с чем необходимо максимально снизить его долю в объеме структуры. Эффективным методом снижения доли остаточного аустенита является обработка холодом, так как точка мартенситного превращения при таком содержании углерода, растворенного в матрице, находится в области отрицательных температур. В связи с этим в рамках данной работы проведена обработка холодом непосредственно после закалки (режим 5′) и в промежутке между операциями высокого отпуска (режим 5″).
Сравнительный анализ результатов металлографических исследований показал, что микроструктура образцов без обработки холодом и с обработкой холодом после закалки имеет идентичную морфологию – мелкодисперсный мартенсит с карбидами (рис. 7).
Объемное содержание мартенсита и аустенита, полученное методами рентгеноструктурного анализа, представлено в таблице.
| Показатель | Значения показателей для образцов после обработки по режиму | ||
|---|---|---|---|
| 5 | 5′ | 5″ | |
| Содержание фаз α/γ, %, измеренное методом: магнитного анализа рентгеноструктурного анализа | 90/10 | 94/6 | 95/5 |
| 93/7 | 96/4 | 97/3 | |
| Твердость HRC, ед. | 63±1 | 64±1 | 64±1 |
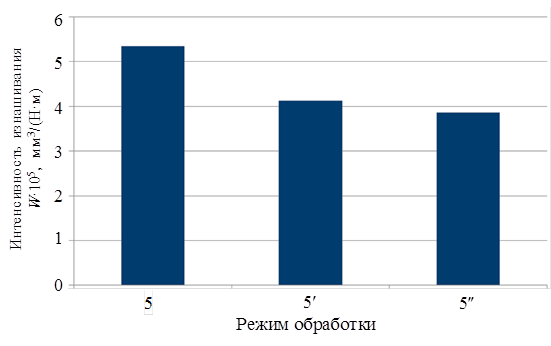
Несмотря на большее содержание аустенита в образцах, полученных по режиму 5, их интенсивность изнашивания на 30–40 % выше, чем у образцов, прошедших обработку холодом на различных этапах (рис. 8). Это связано с большим упрочнением мартенситной структуры при обработке холодом и возможным перестариванием при температурном воздействии во время многократного высокого отпуска.
Заключения
Установлено, что для высокоуглеродистых комплексно-легированных подшипниковых сталей системы Fe–Cr–Mo–W–V–Nb–C в условиях сухого трения скольжения не выполняется классическая линейная зависимость износостойкости от твердости. Наличие в структуре ~30 % метастабильного остаточного аустенита обеспечивает минимальную интенсивность изнашивания (2,15·10–5 мм3/(H·м)) за счет его трибологического превращения в мартенсит деформации и самоупрочнения поверхности.
Показано, что многократный высокий отпуск (до 5 циклов), несмотря на формирование 90 % мартенсита и достижение твердости 63 HRC, приводит к увеличению интенсивности изнашивания на 90–140 % по сравнению с закалкой и низким отпуском. Это связано со снижением запаса пластичности поверхностного слоя и склонностью к выкрашиванию.
Выявлено, что применение обработки холодом на различных этапах термической обработки позволяет снизить содержание остаточного аустенита до 3–6 % и повысить твердость до 64 HRC. Интенсивность изнашивания образцов после обработки холодом на 30–40 % меньше, чем после многократного отпуска без применения холода, что обусловлено дополнительным упрочнением мартенситной матрицы.
- Пинегин С.В. Опоры качения в машинах. М.: Издательство АН СССР, 1961. 150 с.
- Зайцев А.М., Коросташевский Р.В. Эксплуатация авиационных подшипников качения. М.: Транспорт, 1968. 224 с.
- Пугачева Т.М. Развитие отечественных и зарубежных теплостойких подшипниковых сталей для авиационных двигателей и методов их термического упрочнения. Обзор. Часть 1 // Металловедение и термическая обработка металлов. 2025. № 7. С. 7–14.
- Бурковская Н.П., Севостьянов Н.В. Металлокерамические композиционные материалы для подшипников скольжения (обзор) // Труды ВИАМ. 2023. № 3 (121). С. 84–94. URL: http://www.viam-works.ru (дата обращения: 10.02.2026). DOI: 10.18577/2307-6046-2023-0-3-84-94.
- Елисеев Э.А., Карпухин С.Д., Дружинина М.Э. Влияние никеля на структуру азотированного слоя низкоуглеродистых сталей мартенситного класса // Авиационные материалы и технологии. 2025. № 1 (78). С. 18–27. URL: http://www.journal.viam.ru (дата обращения: 10.02.2026). DOI: 10.18577/2713-0193-2025-0-1-18-27.
- Орешко Е.И., Ерасов В.С., Яковлев Н.О., Уткин Д.А. Методы определения механических характеристик материалов с помощью индентирования (обзор) // Авиационные материалы и технологии. 2021. № 1 (62). С. 104–118. URL: http://www.journal.viam.ru (дата обращения: 10.02.2026). DOI: 10.18577/2713-0193-2021-0-1-104-118.
- Спектор А.Г., Зельбет Б.М., Киселева С.А. Структура и свойства подшипниковых сталей. М.: Металлургия, 1980. 264 с.
- Спришевский А.И. Подшипники качения. М.: Машиностроение, 1968. 632 с.
- Контер Л.Я. Стали для теплостойких подшипников (обзор). М.: НИИНАвтопром, 1978. 78 с.
- Коробова Е.Н., Севальнев Г.С., Громов В.И., Леонов А.В. Стали для изготовления подшипников качения специального назначения (обзор) // Труды ВИАМ. 2021. № 11 (105). С. 3–11. URL: http://www.viam-works.ru (дата обращения: 10.02.2026). DOI: 10.18577/2307-6046-2021-0-11-3-11.
- Геллер Ю.А. Инструментальные стали. М.: Металлургия, 1983. 525 с.
- Севальнев Г.С., Громов В.И., Дульнев К.В., Севальнева Т.Г. Контактная выносливость азотистых аустенито-мартенситных сталей с различным механизмом упрочнения // Авиационные материалы и технологии. 2024. № 2 (75). С. 3–14. URL: http://www.journal.viam.ru (дата обращения: 10.02.2026). DOI: 10.18577/2713-0193-2024-0-2-3-14.
- Савченко С.А., Ковалева И.А., Астапенко И.В., Сычков А.Б. Совершенствование технологии сфероидизирующего отжига бунтового проката из подшипниковой стали // Вестник Магнитогорского государственного технического университета им. Г.И. Носова. 2025. Т. 23. № 1. С. 62–72.
- Савченко С.А., Возная В.И., Астапенко И.В. Оценка эффективности режимов гомогенизирующего отжига подшипниковых марок сталей на ОАО «БМЗ – управляющая компания холдинга БМК» // Вестник Гомельского государственного технического университета им. П.О. Сухого. 2021. № 2 (85). С. 52–61.
- Куницкая И.Н., Спектор Я.И., Климов А.В., Ткач Д.В. Оптимизация структурного состояния стали ШХ15 методами термомеханической обработки // Технологические системы. 2014. № 4. С. 36–41.
- Мороз А.Н., Глотка А.А. Влияние температуры горячей прокатки на образование микронесплошностей на неметаллических включениях в стали ШХ15СГ // Металловедение и термическая обработка металлов. 2016. № 9. С. 60–63.
- Прутки из теплостойкой подшипниковой стали марки 8Х5М3ВФБ-ИШ (ВКС241-ИШ) и 8Х5М3ВФБ-ИД (ВКС241-ИД) // НИЦ «Курчатовский институт» – ВИАМ: офиц. сайт. URL: https://catalog.viam.ru/catalog/8kh5m3vfb-vks241 (дата обращения: 10.02.2026).
- Теплостойкая подшипниковая сталь: пат. 2447183 Рос. Федерация; заявл. 05.04.11; опубл. 10.04.12.
- Севальнев Г.С., Коробова Е.Н., Дворецков Р.М., Дорошенко А.В., Музафарова С.Р., Самойлова И.И. Влияние степени дисперсности структуры мартенсита и размера карбидной фазы на фрикционное взаимодействие в условиях сухого трения скольжения высокоуглеродистой комплексно-легированной стали // Труды ВИАМ. 2022. № 6 (112). С. 15–26. http://www.viam-works.ru (дата обращения: 10.02.2026). DOI: 10.18577/2307-6046-2022-0-6-15-26.