К вопросу о выборе температурно-временного режима отверждения препрега углепластика КМКУ-6.80.SYT49(S) на основе клеевого связующего пониженной горючести
Методом дифференциальной сканирующей калориметрии (ДСК) исследована кинетика отверждения клеевого связующего в препреге. Выбрана схема реакции отверждения и определены кинетические параметры реакции отверждения для каждой элементарной стадии процесса. Построены обобщенные кинетические модели реакции отверждения на основе экспериментальных данных, полученных методом ДСК. На основе экспериментальных и расчетных данных подобраны режимы отверждения связующего в препреге. Приведены данные о физико-механических свойствах образцов углепластика ВКУ-59.
Введение
Современные подходы к обеспечению минимальной массы элементов конструкции авиационной техники без снижения заложенных или планируемых ресурсов летной техники тесно связаны с увеличением в них доли полимерных композиционных материалов (ПКМ). Внедрение композиционных материалов с высокими упруго-прочностными свойствами и жесткостью позволяет улучшить весовые характеристики и обеспечить запас массы для увеличения дальности полета и полезной весовой нагрузки и, как следствие, обеспечить снижение расхода топлива. Современные ПКМ позволяют успешно проводить замену традиционных сталей и сплавов с высокой долей использования в зависимости от изделия.
В свою очередь, развитие этого направления потребовало разработки принципиально нового оборудования, постоянного совершенствования технологий, создания автоматизированных комплексов по переработке ПКМ в изделия. В настоящее время ПКМ, изготавливаемые с использованием современных технологических процессов переработки, способны обеспечивать все возрастающие требования к упруго-прочностным свойствам материалов и их эксплуатационной стабильности, которые необходимы для успешной работоспособности конструкций.
Качество и эксплуатационная надежность изделий из ПКМ зависят от свойств исходных компонентов и полуфабрикатов (препрегов, премиксов), используемых при их изготовлении [1–5].
В то же время распространение компьютерной техники значительно упростило выполнение вычислительных задач при обработке экспериментальных данных, а также при выполнении цифровой визуализации экспериментальных данных и результатов кинетических расчетов, используемых в качестве базовых при выборе технологических параметров процессов переработки полуфабрикатов в изделия [6, 7].
На фоне ускоренного развития экспериментальной и вычислительной техники одним из наиболее эффективных средств, позволяющих исследовать свойства материалов и процессов, протекающих в них при изменении температуры, являются методы термического анализа. Производимые в настоящее время ведущими мировыми компаниями и постоянно совершенствующиеся исследовательские комплексы выполняют функции термоаналитических мини-лабораторий и широко используются как при разработке новых материалов, так и для контроля их качества в различных областях промышленного производства.
Разнообразие современных методов термического анализа позволяет проводить комплексные исследования ПКМ в широком интервале температур. Современное оборудование, предусматривающее автоматизированный сбор и обработку полученных результатов, позволяет расширить методические возможности термического анализа как при исследовании ПКМ, так и при контроле качества получаемых материалов [8].
Термореактивное связующее является основным активным компонентом, содержащимся в составе применяемого в производстве полуфабриката (препрега), и определяет как технологические свойства исследуемого полуфабриката, так и уровень эксплуатационных характеристик отвержденного материала в составе изделия, поэтому процесс его отверждения в условиях формования изделия заслуживает особого внимания [9, 10].
Реализация максимальной тепло- и термостойкости густосетчатых полимеров, полученных отверждением термореактивных смол, во многом определяется выбором температурно-временнЫ́х режимов формирования препрега. Одним из наиболее часто используемых критериев для выбора температурно-временнόго режима отверждения является равномерность тепловыделения, что для полимер-олигомерных термореактивных составов является очень важным из-за их низких теплопроводности и теплоемкости, а также высокого тепловыделения при полимеризации. Например, температурно-временнόй режим для тонкого слоя уже не подходит для изделий толщиной в несколько десятков миллиметров, так как приводит к самопроизвольному и неконтролируемому нагреву, сопровождающемуся интенсивным выделением низкомолекулярных продуктов и полной потерей эксплуатационных свойств [11–13]. Одним из наиболее распространенных методов для выбора температурно-временнόго режима, где в качестве критерия используется равномерность тепловыделения, являются термокинетические расчеты с использованием метода дифференциальной сканирующей калориметрии (ДСК) [14, 15]. При использовании термокинетических расчетов образец отверждают в ячейке ДСК в изотермических условиях или при постоянном нагревании с постоянными скоростями, при этом основным приближением данного подхода является пропорциональность скорости химической реакции отверждения и теплового потока при отверждении [16–18]. Полученные результаты могут быть использованы как для расчетов параметров кинетических уравнений реакции (энергия активации, порядок реакции, предэкспоненциальный множитель), так и для построения и решения сложного кинетического уравнения, включающего в себя различные параллельные и последовательные химические процессы [19–22].
Материалы и методы
Основным методом, используемым в работе для получения экспериментальных данных для кинетических расчетов, стал метод ДСК. Этот метод с наибольшей степенью надежности может быть использован для решения поставленной задачи при исследовании процессов отверждения термореактивных связующих на основе эпоксидных, полиэфирных, бисмалеинимидных и других смол, сопровождающихся четким и хорошо воспроизводимым (как в рассматриваемом случае) экзотермическим тепловым эффектом [23–25].
Экспериментальные данные для расчетов и построения кинетической модели реакции отверждения получены в единой серии экспериментов на приборе DSC-1 компании «Меттлер Толедо» (Швейцария).
Проведены экспериментальные исследования образцов из клеевого препрега марки КМКУ-6.80.SYT49(S) для углепластика ВКУ-59. Препреги сделаны на основе клеевого связующего ВСК-14-6 и высокопрочного углеродного жгутового наполнителя марки SYT49(S)-12К. Исследования проводили методом ДСК при разных скоростях нагрева: 5; 10 и 20 °С/мин в интервале температур – от 25 до 280 °С, в воздушной среде, в перфорированных алюминиевых тиглях объемом 40 мкл. Для проведения кинетических расчетов использовали программное обеспечение фирмы Netzsch-Thermokinetics. Расчеты проводили с использованием математической модели, которая характеризуется уравнением Аррениуса:
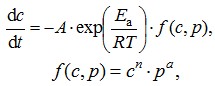 (1)
где f(с, p) – функция, определяющая вид кинетического уравнения; A – предэкспоненциальный множитель; Еа – энергия активации; R – универсальная газовая постоянная; T – температура; n – порядок реакции; c – концентрация исходного вещества; p – концентрация продукта; a – показатель степени.
При определении свойств образцов углепластика использована следующая нормативная документация:
– по ГОСТ Р 56755–2015 – по кривым реакции отверждения характеристические температуры и продолжительность реакции, а также энтальпия и степень превращения;
– по ГОСТ Р 56785–2015 – предел прочности, модуль упругости и относительное удлинение при растяжении;
– по ГОСТ 33519–2015 – предел прочности при сжатии;
– по ГОСТ 56810–2015 – предел прочности при поперечном изгибе;
– по ГОСТ 32659–2014 – предел прочности при межслойном сдвиге;
– по ГОСТ 15139–73 – плотность.
Работа выполнена с использованием оборудования ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Результаты и обсуждение
В результате исследований методом ДСК процессов отверждения экспериментальных композиций связующего в образцах препрегов углепластиков выбрана наиболее подходящая реакция отверждения.
Для данной реакции рассчитаны кинетические параметры: предэкспоненциальный множитель А (с–1), энергия активации Еа(кДж/моль), значение порядка реакции n и показатель автоускорения.
Результаты математического моделирования и расчетов приведены на рис. 1–3 и в табл. 1.
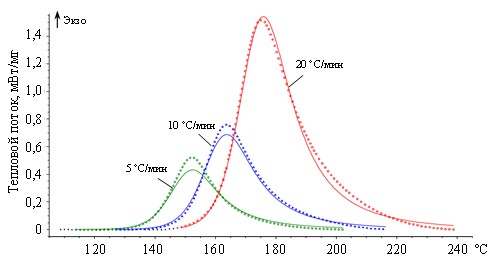
Рис. 1. Кривые ДСК реакции отверждения образцов клеевого препрега марки
КМКУ-6.80.SYT49(S) при разных скоростях нагрева (точки – эксперимент; сплошная линия – расчет)
Сходимость экспериментальных кривых с расчетными кривыми (рис. 1) свидетельствует об адекватности выбранной модели отверждения экспериментальной композиции связующего в препреге.
В табл. 1 приведены кинетические параметры отверждения клеевого препрега марки КМКУ-6.80.SYT49(S) для углепластика ВКУ-59.
С учетом того, что в исследованных в данной статье связующем и клеевых препрегах использована бромсодержащая эпоксидная смола, представляет интерес сравнение полученные данные с аналогичными данными для материалов, не содержащих
в молекулах брома.
По результатам проведенных кинетических исследований процессов отверждения связующего в препрегах проведен выбор режимов с целью получения контрольных образцов углепластиков с данной степенью отверждения. Расчет проводили с использованием универсальной программы Kinetics 3 фирмы Netzsch. В результате проведенных расчетов установлено, что процессы отверждения образцов на основе связующего марки ВСК-14-6 подчиняются кинетической модели Праута–Томкинса – реакции n-го порядка с автоускорением. Пример расчета представлен на рис. 1 и 2.
Таблица 1
Кинетические параметры реакции отверждения (две стадии)
образцов клеевого препрега для углепластика ВКУ-59
Показатели | Значения показателей |
Предэкспоненциальный множитель: А1, с–1 log(А1, с–1) |
81,9974 1,9138 |
Энергия активации Еа1, кДж/моль | 38,1915 |
Порядок реакции n1 | 0,8811 |
Константа автокатализа а1 | 0,7503 |
Предэкспоненциальный множитель: А2, с–1 log(А2, с–1) |
0,0166 –1,7788 |
Энергия активации Еа2, кДж/моль | 0,1122 |
Порядок реакции n2 | 1,3896 |
Константа автокатализа а2 | 0,8458 |
На основании рассчитанных математических моделей процесса отверждения образцов препрега предложен температурно-временнόй режим отверждения клеевого препрега марки КМКУ-6.80.SYT49(S). Режим отверждения показан на рис. 2 и 3.
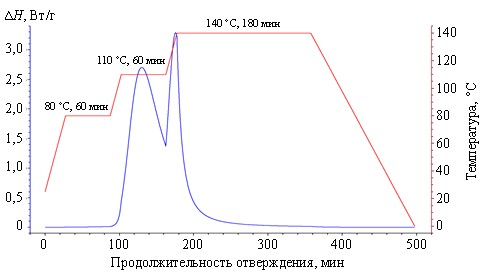
Рис. 2. Процесс тепловыделения (ΔН) реакции отверждения клеевого связующего ВСК-14-6 в препреге углепластика КМКУ-6.80.SYT49(S)
Данный температурный режим отверждения выбран по аналогии с ранее использованным режимом отверждения для клеевого связующего ВСК-14-1 в клеевом препреге марки КМКУ-1.80.Э0,1, но без галогенсодержащего антипирена, а также опробован для получения материалов с высокими физико-механическими характеристиками.
Как видно из данных рис. 2, процесс отверждения клеевого связующего в клеевом препреге марки КМКУ-6.80.SYT49(S) проходит в две стадии и заканчивается после выдержки препрега при температуре 140 °С в течение 180 мин. Подобраны температурно-временны́е условия для формования клеевого препрега марки КМКУ-6.80.SYT49(S) до степени его отверждения ~99 %. Ступенчатый характер режима, длительный прогрев и медленная скорость охлаждения после окончания отверждения обусловлены необходимостью выдержки материала при повышенных температурах для равномерного прогрева по всему объему изделия и минимизации в нем внутренних напряжений. Кроме того, данный режим обусловлен возможностями большинства моделей технологического оборудования (автоклавов), используемого на предприятиях отрасли для изготовления ПКМ на основе клеевого препрега марки КМКУ-1.80.Э0,1.
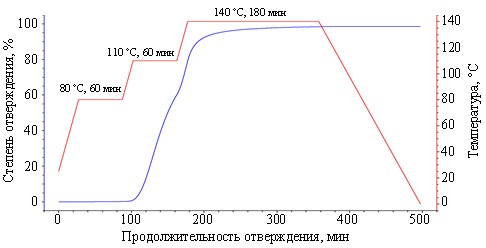
Рис. 3. Степень отверждения клеевого связующего ВСК-14-6 в клеевом препреге марки КМКУ-6.80.SYT49(S) для углепластика ВКУ-59
Как видно из данных рис. 3, степень отверждения клеевого препрега марки КМКУ-6.80.SYT49(S) достигает 98,7 %, что подтверждает корректность смоделированного режима.
По разработанному режиму отверждения автоклавным методом формования изготовлены плиты из углепластика ВКУ-59 на основе клеевого препрега марки КМКУ-6.80.SYT49(S) (ТУ 1-595-11-1775–2018) и проведено исследование их свойств в сравнении со свойствами плит из разработанного ранее углепластика на основе клеевого препрега марки КМКУ-1.80.Э0,1 с теплостойкостью 80 °С, которые представлены в табл. 2. Пластики изготовлены по одному и тому же режиму отверждения.
Таблица 2
Сравнительные свойства углепластика ВКУ-59 со схемой армирования [0]n
при температуре испытания 20 и 80 °С и аналога – на основе препрега КМКУ-1.80.Э0,1
Свойства | Значение свойств для материала | Квоты превосходства, % | ||||
ВКУ-59 | КМКУ-1.80.Э0,1 | |||||
при температуре испытания, °С | ||||||
20 | 80 | 20 | 80 | 20 | ||
Предел прочности, МПа: при растяжении (ГОСТ Р 56785–2015) при сжатии (ГОСТ 33519–2015) при поперечном изгибе (ГОСТ 56810–2015) при межслойном сдвиге (ГОСТ 32659–2014) |
2510 1027 1824 80 |
2327 825 1180 55 |
833 892 1130 83,3 |
666 647 1000 55,9 |
В 3 раза 15 61 – | |
Модуль упругости: при растяжении, ГПа (ГОСТ Р 56785–2015) при сжатии, ГПа (ГОСТ 33519–2015) при поперечном изгибе, МПа (ГОСТ 56810–2015) |
119 127 120 |
112 115 101 |
98 94,5 71,5 |
82 84,3 66,6 |
21 35 68 | |
Плотность углепластика, г/см3 (ГОСТ 15139–73) | 1,63 | 1,43 | – | |||
Теплостойкость, °С | 80 | |||||
Анализ полученных результатов исследования комплекса физико-механических свойств образцов из углепластика ВКУ-59, отвержденного по разработанному режиму, показывает более высокие физико-механические характеристики по сравнению с аналогом на основе клеевого препрега марки КМКУ-1.80.Э0,1 (табл. 2). Так, сохранение прочности при растяжении и сжатии углепластика ВКУ-59 на основе клеевого препрега марки КМКУ-6.80.SYT49(S) при температуре испытания 80 °С составило от 60 до 93 % (в зависимости от вида и условий испытаний), что свидетельствует о его теплостойкости при температуре 80 °С.
Сохранение значений прочности при растяжении образцов из углепластика ВКУ-59 при температуре испытаний 20 °С составило от 86 до 93 %, квота превосходства над материалом-аналогом составила больше трех раз. Сохранение значений прочности при сжатии образцов из углепластика ВКУ-59 при температуре испытаний 80 °С составило от 60 до 80 % относительно значения при 20 °С, квота превосходства над материалом-аналогом составила 15 %. Сохранение значений прочности при изгибе образцов углепластика ВКУ-59 при температуре испытаний 80 °С составило 65 % относительно значения при 20 °С, квота превосходства над материалом-аналогом составила 61 %. Сохранение значений прочности при межслойном сдвиге образцов из углепластика ВКУ-59 при температуре испытаний 80 °С составило 69 % относительно значения при 20 °С.
По результатам исследований прочностных показателей установлено, что разработанный режим отверждения эпоксидной матрицы связующего ВСК-14-6 с углеродным жгутовым наполнителем марки SYT49(S)-12К показал высокий уровень сохранения прочностных свойств при температуре испытаний 80 °С.
Заключения
Таким образом, на основе термоаналитических исследований и кинетических расчетов показано, что механизм процесса отверждения препрега углепластика КМКУ-6.80.SYT49(S) является двухстадийной реакцией. Для каждой стадии определены кинетические параметры. На основе рассчитанных кинетических параметров подобран режим формования плит углепластиков, определена степень полимеризации связующего в углепластике в процессе отверждения. Данный режим опробован на технологическом оборудовании.
Клеевое эпоксидное связующее с пониженными горючестью и дымообразующей способностью образует при отверждении при температуре 100–140 °С полимерную матрицу с высокими прочностными свойствами.
Наличие в составе клеевого связующего латентного отвердителя аминного типа с двумя катализаторами отверждения эпоксидных олигомеров снижает температуру отверждения полимерной матрицы до 140 °С и в сочетании с высокой жизнеспособностью позволяет получать клеевые препреги со сроком хранения не менее 6 мес при температуре от 0 до 8 °С, что существенным образом превосходит ближайшие аналоги импортных производителей.
Установлено, что предложенный режим отверждения эпоксидной матрицы связующего ВСК-14-6 с углеродным жгутовым наполнителем марки SYT49(S)-12К позволяет получить ПКМ с высоким уровнем сохранения прочностных свойств при температуре испытаний 80 °С.
- Каблов Е.Н., Чурсова Л.В., Бабин А.Н., Мухаметов Р.Р., Панина Н.Н. Разработки ФГУП «ВИАМ» в области расплавных связующих для полимерных композиционных материалов // Полимерные материалы и технологии. 2016. Т. 2. № 2. С. 37–42.
- Каблов Е.Н., Старцев В.О. Системный анализ влияния климата на механические свойства полимерных композиционных материалов по данным отечественных и зарубежных источников (обзор) // Авиационные материалы и технологии. 2018. № 2 (51). С. 47–58. DOI: 10.18577/2071-9140-2018-0-2-47-58.
- Каблов Е.Н., Старцев В.О., Иноземцев А.А. Влагонасыщение конструктивно-подобных элементов из полимерных композиционных материалов в открытых климатических условиях с наложением термоциклов // Авиационные материалы и технологии. 2017. № 2 (47). С. 56–68. DOI: 10.18577/2071-9140-2017-0-2-56-68.
- Каблов Е.Н. Из чего сделать будущее? Материалы нового поколения, технологии их создания и переработки – основа инноваций // Крылья Родины. 2016. № 5. С. 8–18.
- Старков А.И., Куцевич К.Е., Тюменева Т.Ю., Петрова А.П. Клеевые препреги пониженной горючести, предназначенные для изготовления интегральных и трехслойных сотовых конструкций авиационной техники // Труды ВИАМ. 2022. № 5 (111). Ст. 04. URL: http://www.viam-works.ru (дата обращения: 19.01.2022). DOI: 10.18577/2307-6046-2022-0-5-41-52.
- Постнов В.И., Качура С.М., Вешкин Е.А. Моделирование процесса отверждения полимерного связующего и изменения микротвердости в его объеме // Труды ВИАМ. 2021. № 4 (98). Ст. 07. URL: http://www.viam-works.ru (дата обращения: 09.06.2022). DOI: 10.18577/2307-6046-2021-0-4-92-99.
- Антюфеева Н.В., Журавлева П.Л., Алексашин В.М., Куцевич К.Е. Влияние степени отверждения связующего на физико-механические свойства углепластика и микроструктуру межфазного слоя углеродное волокно/матрица // Клеи. Герметики. Технологии. 2014. № 12. С. 26–30.
- Антюфеева Н.В., Алексашин В.М., Столянков Ю.В. Определение степени отверждения ПКМ методами термического анализа // Авиационные материалы и технологии. 2015. № 3 (36). С. 79–83. DOI: 10.18577/2071-9140-2015-0-3-79-83.
- Куцевич К.Е., Алексашин В.М., Петрова А.П., Антюфеева Н.В. Исследование кинетики реакций отверждения клеевых связующих // Клеи. Герметики. Технологии. 2014. № 11. С. 27–31.
- Каблов Е.Н. Инновационные разработки ФГУП «ВИАМ» ГНЦ РФ по реализации «Стратегических направлений развития материалов и технологий их переработки на период до 2030 года» // Авиационные материалы и технологии. 2015. № 1 (34). С. 3–33. DOI: 10.18577/2071-9140-2015-0-1-3-33.
- Алексашин В.М., Большаков В.А., Соловьева Н.А., Раскутин А.Е. Влияние армирующих наполнителей на отверждение связующего для теплостойких полимерных композиционных материалов // Пластические массы. 2013. № 10. С. 49–54.
- Железина Г.Ф., Гуляев И.Н., Соловьева Н.А. Арамидные органопластики нового поколения для авиационных конструкций // Авиационные материалы и технологии. 2017. № S. С. 368–378. DOI: 10.18577/2071-9140-2017-0-S-368-378.
- Железина Г.Ф., Войнов С.И., Каримбаев Т.Д., Чернышев А.А. Арамидные органопластики для корпусов вентиляторов авиационных двигателей // Вопросы материаловедения. 2017. № 32 (90). С. 153–165.
- Чурсова Л.В., Ткачук А.И., Панина Н.Н., Гуревич Я.М., Бабин А.Н., Малков Г.В. Исследование механизма отверждения системы дициандиамид – эпоксидиановый олигомер в присутствии несимметричной мочевины // Клеи. Герметики. Технологии. 2014. № 8. С. 2–12.
- Grenier-Loustalot M.F., Bente M.P., Grenier Ph. Reactivite du dicyandiamide vis a vis des groupements et N-epoxide-1. Mechanism reactionnel // European Polymer Journal. 1991. Vol. 27. No. 11. P. 1201–1216.
- Дульнев Г.Н., Заричняк Ю.П. Теплопроводность смесей и композиционных материалов: справочник. Л.: Энергия, 1974. 264 с.
- Баринов Д.Я. К выбору оптимальной толщины образца углепластика при измерениях теплопроводности импульсным методом // Авиационные материалы и технологии. 2022. № 2 (67). Ст. 12. URL: http://www.journal.viam.ru (дата обращения: 19.01.2022). DOI: 10.18577/2713-0193-2022-0-2-131-140.
- Гуляев А.И., Медведев П.Н., Сбитнева С.В., Петров А.А. Экспериментальное исследование по оценке адгезионной прочности «волокно–матрица» в углепластиках на основе эпоксидного связующего, модифицированного полисульфоном // Авиационные материалы и технологии. 2019. № 4 (57). С. 80–86. DOI: 10.18577/2071-9140-2019-0-4-80-86.
- Морозов С.В., Павлов Н.А., Зенин М.Н. Исследование влияния состава эпоксидного связующего на его физико-механические характеристики // Ползуновский вестник. 2020. № 1. С. 140–144. DOI: 10.25712/ASTU.2072-8921.2020.01.027.
- Водовозов Г.А., Осипчик В.С., Мараховский К.М., Папина С.Н., Клюшников С.А. Модификация эпоксисодержащего связующего для создания высокопрочных композитов // Успехи в химии и химической технологии. 2015. Т. XXIX. № 10. С. 20–22.
- Малаховский С.С., Панафидникова А.Н., Костромина Н.В., Осипчик В.С. Углепластики в современном мире: их свойства и применения // Успехи в химии и химической технологии. 2019. Т. XXXIII. № 6. С. 62–64.
- Чуцкова Е.Ю., Алексашин В.М., Баринов Д.Я., Дементьева Л.А. Опыт применения дифференциальной сканирующей калориметрии для исследования кинетических закономерностей отверждения эпоксидного клея ВК-36Р // Труды ВИАМ. 2015. № 1. Ст. 12. URL: http://www.viam-works.ru (дата обращения: 19.01.2022). DOI: 10.18577/2307-6046-2015-0-1-12-12.
- Зеленина И.В., Гуляев И.Н., Кучеровский А.И., Мухаметов Р.Р. Термостойкие углепластики для рабочего колеса центробежного компрессора // Труды ВИАМ. 2016. № 2 (38). Ст. 08. URL: http://www.viam-works.ru (дата обращения: 19.01.2022). DOI: 10.18577/2307-6046-2016-0-2-8-8.
- Алексашин В.М. Особенности взаимодействия компонентов и влияние их на процессы и технологию формирования эпоксидных органопластиков: автореф. дис. … канд. техн. наук. М., 2001. 28 с.
- Федосеев М.С., Державинская Л.Ф., Ощепкова Т.Е. и др. Влияние химической природы эпоксидных связующих на некоторые свойства отвержденных композиций в процессе термостарения // Клеи. Герметики. Технологии. 2012. № 7. С. 8–12.