Влияние смачивающе-диспергирующих добавок на реологические свойства фотоотверждаемых керамических паст на основе оксида алюминия для технологии лазерной стереолитографии
1Федеральное государственное унитарное предприятие «Всероссийский научно-исследовательский институт авиационных материалов» Национального исследовательского центра «Курчатовский институт», Москва, Россия; admin@viam.ru
Исследовано влияние природы и концентрации смачивающе-диспергирующих добавок на реологические свойства модельных керамических композиций на основе (мет)акрилатной смолы и оксида алюминия. Изучено влияние массовой доли оксида алюминия на реологическое поведение керамических композиций. Получены седиментационно-стабильные высоконаполненные керамические пасты с содержанием частиц оксида алюминия 85,0 % (по массе) и динамической вязкостью 10–100 Па·с в диапазоне скоростей сдвига 20–100 с-1 при температуре 25 °С.
Введение
Алюмооксидная керамика является одним из самых распространенных и востребованных материалов в авиационной промышленности благодаря комплексу высоких физико-механических, теплоизоляционных и электрических характеристик, твердости, хорошей термостойкости, отличной стойкости к окислению и износостойкости [1–3]. Однако формование керамических изделий со сложной геометрической формой традиционными методами ограничено из-за хрупкости и твердости алюмооксидной керамики [4–10]. Применение новых методов, таких как аддитивные технологии, позволяет получить керамические изделия любой сложности и исключает механическую обработку, что существенно снижает трудоемкость и продолжительность производственного цикла [11–16].
Лазерная стереолитография (Stereo Lithography Apparatus (SLA)) – это технология 3D-печати, основанная на концепции послойного построения трехмерной модели путем селективного отверждения фотоотверждаемой керамической пасты с высоким содержанием частиц под действием ультрафиолетового излучения [17–19]. Данная технология обладает рядом преимуществ перед другими методами аддитивного производства: высокие точность и скорость печати, возможность вторичной переработки сырья и печати керамических изделий с нависающими частями с помощью технологии бесконтактных поддержек в виде ложементов [3, 20]. Комплексный процесс производства керамических изделий с помощью технологии SLA включает следующее этапы: 3D-печать полимерно-керамического изделия, постобработка полимерно-керамического изделия, пиролиз отвержденного полимерного связующего и спекание керамики [11, 12, 17, 20].
Следует отметить, что применение технологии SLA для изготовления алюмооксидных тонкостенных сложнопрофильных керамических стержней как ключевого этапа литья по выплавляемым моделям имеет важное значение для формирования точных и сложных охлаждающих каналов внутри лопаток газотурбинных двигателей [21–25]. В настоящее время данная технология аддитивного производства керамических стержней активно развивается в направлении усложнения форм, усовершенствования структур, увеличения размеров и гибкого производства [26, 27]. Таким образом, технология SLA стала одним из основных подходов, используемых для решения фундаментальной научной и ключевой инженерной проблемы в области прецизионного литья современных лопаток авиационных турбин [28].
Научные исследования, направленные на разработку стабильных фотоотверждаемых керамических паст, содержащих большое количество керамических частиц и обладающих подходящими реологическими характеристиками, имеют особое значение для изготовления керамических заготовок по технологии SLA [29, 30]. При разработке стабильной во времени, высоконаполненной фотоотверждаемой керамической пасты исследователям необходимо принимать во внимание влияние множества факторов, таких как природа, форма, распределение по размерам и объемная доля керамических частиц; природа, состав и вязкость фотоотверждаемого полимерного связующего, выступающего в качестве дисперсионной среды; природа, концентрация смачивающе-диспергирующих добавок и др. [31–40]. Все перечисленные факторы, в особенности наличие смачивающе-диспергирующих добавок, оказывают значительное влияние на реологические характеристики фотоотверждаемой керамической пасты, такие как вязкость, неньютоновское поведение, наличие критической скорости сдвига и предела текучести [29]. Однако следует отметить, что исследования реологического поведения высоконаполненной фотоотверждаемой керамической пасты немногочисленны, а изучение взаимосвязи между типом смачивающе-диспергирующих добавок, объемной концентрацией керамических частиц и реологическим поведением является актуальной задачей.
В данной работе представлены результаты изучения реологического поведения керамических дисперсий с целью получения стабильной во времени, высоконаполненной, фотоотверждаемой керамической пасты, пригодной для печати керамических изделий по технологии SLA. Исследовано влияние природы и концентрации смачивающе-диспергирующих добавок, а также концентрации частиц дисперсной фазы на реологическое поведение керамических композиций.
Материалы и методы
Данная работа выполнена на модельной системе, в которой в качестве дисперсионной среды использовали (мет)акрилатную смолу на основе смеси уретандиметакрилата (до 70 % (по массе)) и низкомолекулярного и, соответственно, низковязкого диакрилата дипропиленгликоля (от 30 до 90 % (по массе)). Смола представляла собой прозрачную жидкость плотностью 1,051 г/см3 и вязкостью 82,8 мПа·с при температуре 25 °С. Низкая вязкость среды позволила провести эксперименты в комфортных условиях при комнатной температуре и добиться хорошо воспроизводимых результатов.
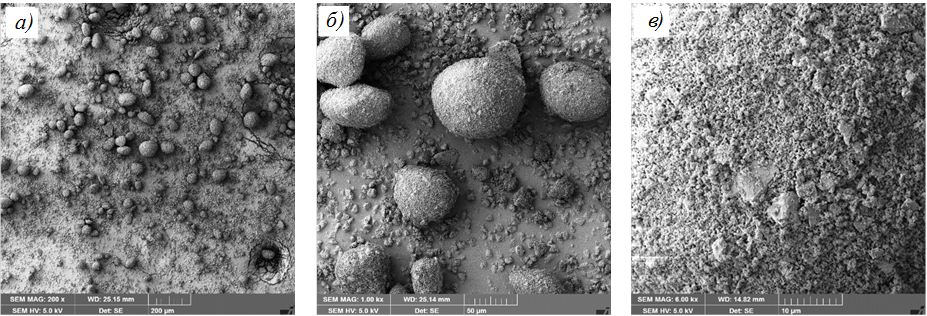
В качестве дисперсной фазы использовали порошок оксида алюминия с частицами размером от субмикронного до микронного. Соотношение частиц субмикронного и микронного размера варьируется в пределах от 1:1 до 1:2,5. Структура порошка и размер частиц показаны на рис. 1.
В качестве смачивающе-диспергирующих добавок выбраны: продукт обработки смеси моно- и диалкилфенолов оксидом этилена (диспергатор 1), цис-9-октадеценовая кислота (диспергатор 2), смесь полиоксиэтиленгликолевых эфиров синтетических первичных высших спиртов фракций С10–С18 (диспергатор 3), модифицированный олигоэфируретан с полярными группами (диспергатор 4), моноэфир ортофосфорной кислоты и длинноцепочечного алифатического спирта (диспергатор 5), алкиламмониевая соль эфира фосфорной кислоты (диспергатор 6) и сложный эфир карбоновой кислоты (диспергатор 7).
Модельные керамические дисперсии изготовлены путем смешивания смолы, смачивателей-диспергаторов и оксида алюминия. Содержание дисперсной фазы в составах композиций варьировали от 60 до 85 % (по массе). Перемешивание осуществляли на смесителе.
Микроструктурные исследования проводили с помощью сканирующего электронного микроскопа в режиме вторичных электронов при увеличениях от ×200 до ×6000.
Реологические исследования модельных композиций проводили на реометре с геометрией рабочего узла «плоскость–плоскость» в соответствии с ГОСТ 25276–82 при температуре 25,0±1,0 °С. Суть метода заключается в том, что исследуемый образец помещают в небольшой зазор между двумя поверхностями, необходимый для сдвига исследуемой среды – модельной композиции. Одна из поверхностей на протяжении всего опыта остается неподвижной, другая совершает вращение с постоянной скоростью. Измерительный зазор составил 1 мм.
Работа выполнена с использованием оборудования ЦКП «Климатические испытания» НИЦ «Курчатовский институт» – ВИАМ.
Результаты и обсуждение
Влияние природы смачивающе-диспергирующей добавки и содержание дисперсной фазы на реологическое поведение керамических паст
Высокое содержание порошка Al2O3 в составе фотоотверждаемой керамической пасты является одним из ключевых факторов изготовления высокоплотных бездефектных изделий методом SLA. Однако высокое содержание керамического порошка значительно увеличивает вязкость и влияет на реологическое поведение фотоотверждаемых керамических композиций. Поэтому необходимо найти оптимальный баланс между реологическими свойствами и содержанием керамических частиц в фотоотверждаемой керамической пасте.
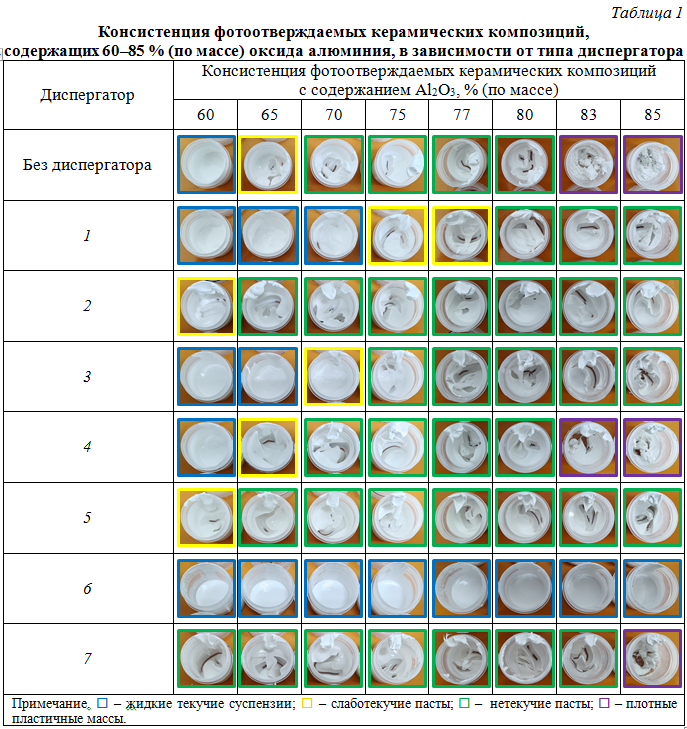
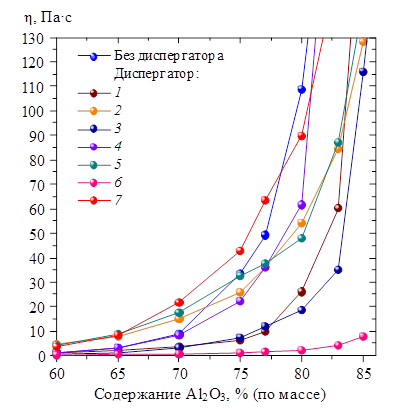
Приготовлены фотоотверждаемые керамические композиции, содержащие от 60 до 85 % (по массе) оксида алюминия, без смачивающе-диспергирующих добавок и с диспергаторами 1–7 в количестве 3 % от массы керамического порошка. Внешний вид полученных фотоотверждаемых керамических композиций представлен в табл. 1. Все композиции по типу консистенции условно разделены на жидкие текучие суспензии, слаботекучие пасты, нетекучие пасты и плотные пластичные массы. Консистенция фотоотверждаемых керамических композиций, изготовленных без использования смачивающе-диспергирующих добавок, с увеличением массовой доли порошка оксида алюминия изменяется от жидких суспензий до состояния пластичной массы. Все композиции с диспергатором 6 представляют собой жидкие суспензии. На основе диспергаторов 1–3, 5 и 7 получено множество нетекучих пастообразных композиций с высоким содержанием керамических частиц. Диспергатор 4 не оказывает существенного влияния на консистенцию фотоотверждаемых керамических композиций.
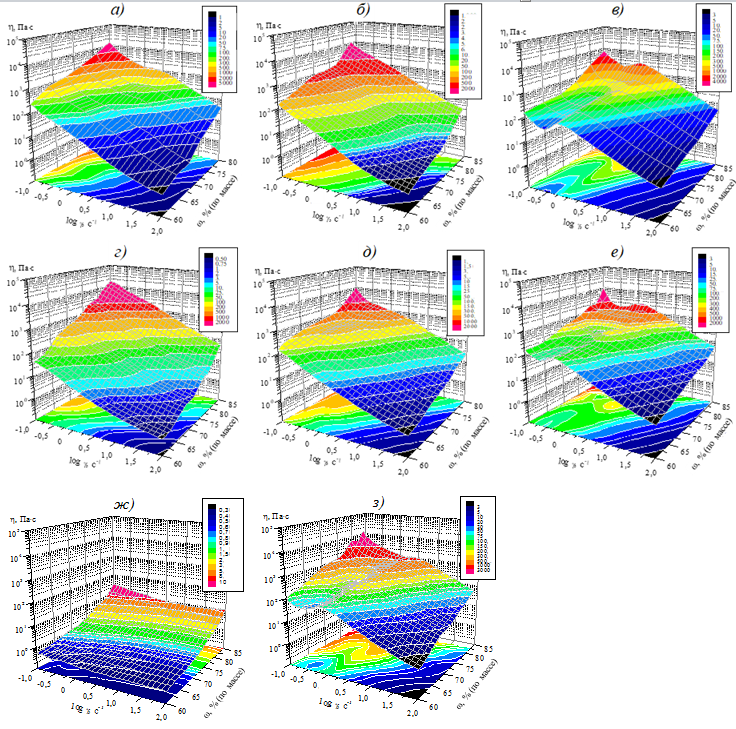
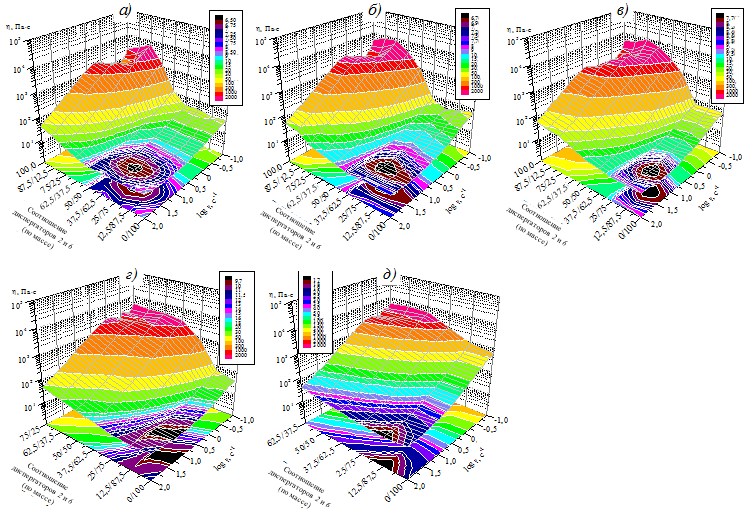
Результаты реологических испытаний фотоотверждаемых керамических композиций в интервале скоростей сдвига от 0 до 100 с-1 приведены в виде 3D-графиков (рис. 2) и графика сравнения (рис. 3). Несмотря на то что (мет)акрилатная смола, выступающая в качестве дисперсионной среды, обладает ньютоновским характером течения, полученные фотоотверждаемые керамические композиции демонстрируют неньютоновский характер течения из-за диспергированных частиц порошка Al2O3. Фотоотверждаемые керамические композиции, изготовленные без использования смачивающе-диспергирующих добавок, характеризуются вязкопластичным реологическим поведением с характерным «сдвиговым разжижением» (рис. 2, а). Такое реологическое поведение фотоотверждаемых керамических композиций считается предпочтительным для изготовления керамических изделий по технологии SLA, поскольку позволяет получать изделия с высокой точностью и без дефектов.
более отчетливо. Наличие данного участка может отрицательно сказаться на получении изделия методом SLA при распределении и разравнивании однородного и равномерного тонкого слоя пасты (100 мкм) ракелем 3D-принтера.
Фотоотверждаемые керамические композиции с диспергаторами 2, 5 и 7 (рис. 2, в, е, з) также демонстрируют сложное реологическое поведение, при этом имеют более выраженный участок «сдвигового загущения» в интервале низких скоростей сдвига (0,4–2,0 с–1), который, как и в случае композиций без диспергатора, проявляется более интенсивно при повышении концентрации частиц Al2O3. Диспергатор 6 (рис. 2, ж) позволяет получить жидкие суспензии с низкой вязкостью, что является предпочтительным для технологии изготовления керамических изделий методом цифровой обработки светом, но нежелательным для технологии SLA, где фотоотверждаемая керамическая паста обеспечивает поддержку нависающим частям изделий за счет внутренней структуры (наличия предела текучести). Фотоотверждаемые керамические композиции, содержащие диспергаторы 1, 3 и 4 (рис. 2, б, г, д), проявляют простое вязкопластичное течение с характерным «разжижением» с увеличением скорости сдвига.
С целью анализа воздействия смачивающе-диспергирующих добавок и сравнения изменения динамической вязкости фотоотверждаемых керамических композиций с увеличением содержания частиц Al2O3 использовали график, представленный на рис. 3. Характерной особенностью фотоотверждаемых керамических композиций как со смачивающе-диспергирующими добавками, так и без них является экспоненциальная динамика увеличения вязкости при приближении к предельному значению наполнения системы частицами оксида алюминия. Различия значений предельного наполнения фотоотверждаемых керамических композиций можно объяснить различной степенью агрегирования, в результате чего в объеме композиций образуется различная упаковка керамических частиц, определяющая их максимальное содержание. Установлено, что смачивающе-диспергирующие добавки 2, 5 и 7 значительно увеличивают вязкость композиций с содержанием порошка оксида алюминия ≤75 % (по массе), по-видимому,
из-за происходящих процессов флокуляции керамических частиц. Наиболее перспективные фотоотверждаемые керамические пасты с наполнением оксида алюминия 85 % (по массе), содержащие смачивающе-диспергирующие добавки 1–3 и 5, опробованы при 3D-печати полимерно-керамических изделий. Однако из-за высокой вязкости и/или наличия «сдвигового загущения» отмечено плохое распределение тонкого слоя (100 мкм) используемых фотоотверждаемых керамических паст с помощью ракеля 3D-принтера, что порой приводило к повреждению печатаемого изделия. Диспергаторы 2 и 6 демонстрируют наименее экстремальный характер увеличения вязкости фотоотверждаемых композиций, поэтому принято решение изучить влияние смачивающе-диспергирующей системы на их основе на консистенцию и реологические свойства композиций.
Влияние состава и концентрации смачивающе-диспергирующей системы на реологическое поведение керамических паст
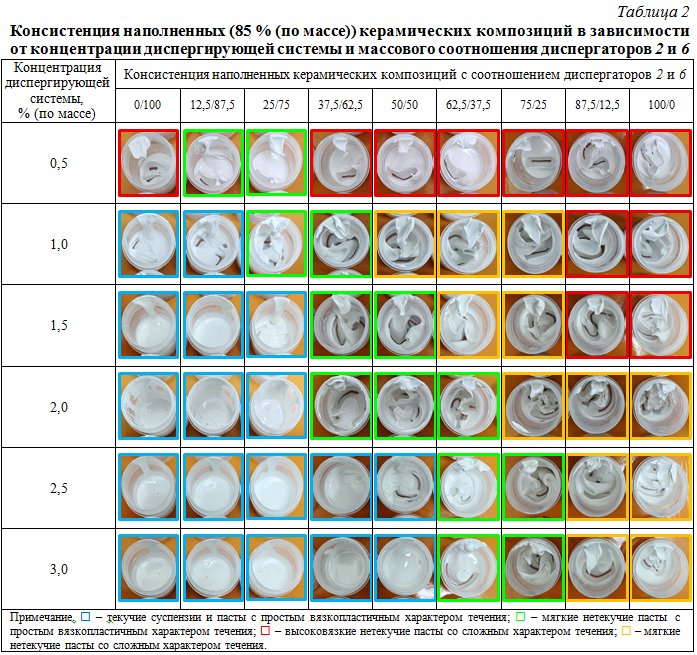
С целью определения наиболее подходящего соотношения диспергаторов 2 и 6 в диспергирующей системе, а также ее оптимальной концентрации в составе высоконаполненной (85 % (по массе)) фотоотверждаемой керамической пасты приготовлены композиции, представленные в табл. 2. Все полученные фотоотверждаемые керамические композиции условно разделены по типу консистенции и реологического поведения на текучие суспензии и пасты и мягкие нетекучие пасты с простым вязкопластичным характером течения; высоковязкие нетекучие пасты и мягкие нетекучие пасты со сложным характером течения, характеризующиеся наличием «сдвигового загущения» в интервале низких скоростей сдвига. Вязкость паст, выделенных в табл. 2 красным цветом, настолько высока, что получить корректные данные об их реологическом поведении с помощью реометра невозможно.
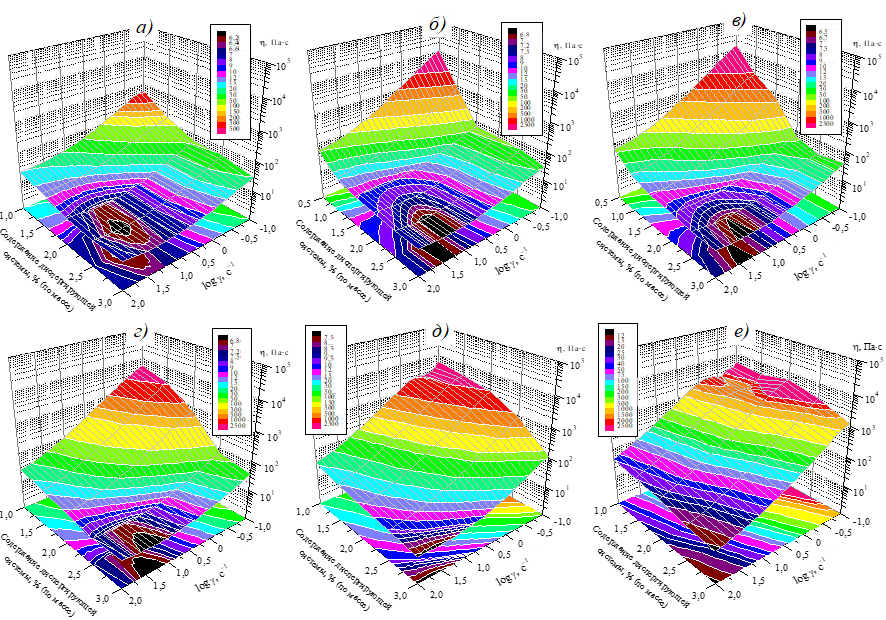
Результаты реологических испытаний фотоотверждаемых керамических композиций в интервале скоростей сдвига от 0 до 100 с–1 приведены в виде 3D-графиков (рис. 4 и 5). В диспергирующих системах для регулирования вязкостных характеристик фотоотверждаемой керамической пасты диспергатор 6 выступает в качестве «разжижающего» компонента, а диспергатор 2 – в качестве «загущающего». Закономерно, что при переходе от одной диспергирующей системы к другой с увеличением массовой доли диспергатора 2 наблюдается постепенное повышение вязкостных характеристик фотоотверждаемых
керамических композиций. Сложное реологическое поведение с участком «сдвигового загущения» проявляется для фотоотверждаемых керамических паст, содержащих 2–3 % (по массе) диспергирующей системы с соотношением диспергаторов 87,5/12,5. С уменьшением содержания диспергирующей системы в композициях данное реологическое поведение только усиливается и для его нивелирования необходимо применять системы с большей массовой долей диспергатора 6. Установлено, что фотоотверждаемые керамические пасты, имеющие вязкость в диапазоне 10–100 Па·с при скорости сдвига 20–100 с–1 и характеризующиеся простым вязкопластичным течением (выделены в табл. 2 зеленным цветом), обладают наибольшей технологичностью при распределении ракелем 3D-принтера их тонкого слоя.
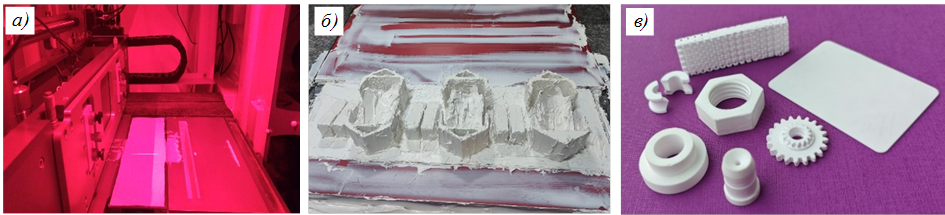
С помощью технологии SLA на основе разработанных высоконаполненных (85 % (по массе)) фотоотверждаемых керамических паст, содержащих 1,0–1,5 % (по массе) диспергирующей системы с соотношением диспергаторов 37,5/62,5, напечатаны полимерно-керамические изделия сложной формы. В результате удачного проведения процесса пиролиза отвержденного полимерного связующего и спекания получены изделия из алюмооксидной керамики сложной геометрической формы (рис. 6).
Заключения
Разработаны седиментационно-стабильные высоконаполненные фотоотверждаемые керамические пасты на основе оксида алюминия с массовой долей частиц 85 % (по массе) и динамической вязкостью 10–100 Па·с в диапазоне скоростей сдвига 20–100 с–1, которые можно использовать для изготовления заготовок из алюмооксидной керамики с помощью аддитивного производства методом SLA.
Исследовано влияние природы смачивающе-диспергирующих добавок и массовой доли дисперсной фазы на консистенцию и динамическую вязкость фотоотверждаемых керамических паст на основе оксида алюминия. С целью снижения концентрации диспергаторов, а также возможности контроля вязкости и реологического поведения фотоотверждаемых керамических композиций использованы диспергирующие системы, состоящие из «загущающего» и «разжижающего» диспергаторов. С применением оптимальных составов фотоотверждаемых керамических паст изготовлены сложные изделия на основе оксида алюминия.
Благодарности
Авторы выражают благодарность сотрудникам НИЦ «Курчатовский институт» – ВИАМ – ведущему инженеру-конструктору К.И. Светогорову и ведущему инженеру М.В. Гамазиной, за помощь в изготовлении керамических изделий и подготовке статьи.
- Aza A., Chevalier J., Fantozzi G. et al. Crack growth resistance of alumina, zirconia and zirconia toughened alumina ceramics for joint prostheses // Biomaterials. 2002. No. 23 (3). P. 937–945. DOI: 10.1016/s0142-9612(01)00206-x.
- Толкачева А.С. Технология керамики для материалов электронной промышленности: в 2 ч. Екатеринбург: Изд-во Урал. ун-та, 2019. Ч. 1. 124 с.
- Yu Y., Zou B., Wang X., Huang C. Rheological behavior and curing deformation of paste containing 85 wt% Al2O3 ceramic during SLA-3D printing // Ceramics International. 2022. Vol. 48. P. 24560–24570. DOI: 10.1016/j.caramint.2022.05.099.
- Licciulli A., Corcione C.E., Greco A. et al. Laser stereolithography of ZrO2 toughened Al2O3 // Journal of the European Ceramic Society. 2005. Vol. 25. P. 1581–1589. DOI: 10.1016/j.jeurceramsc.2003.12.003.
- Hinczewski C., Corbel S., Chartier T. Ceramic suspensions suitable for stereolithography // Journal of the European Ceramic Society. 1998. Vol. 18. P. 583–590. DOI: 10.1016/s0955-2219(97)00186-6.
- Minatto F.D., Milak P., De Noni A. et al. Multilayered ceramic composites – a review // Advances in Applied Ceramics. 2015. Vol. 114 (3). P. 127–138. DOI: 10.1179/1743676114Y.0000000215.
- Leo S., Tallon C., Stone N., Franks G.V. Near-netshaping methods for ceramic elements of (body) armor systems // Journal of the American Ceramic Society. 2015. Vol. 97. P. 3013–3033. DOI: 10.1111/jace.13192.
- Klocke F. Modern approaches for the production of ceramic components // Journal of the European Ceramic Society. 1997. Vol. 17. P. 457–465. DOI: 10.1016/S0955-2219(96)00163-X.
- Wang X., Luo Y. Diameter prediction of removal particles in Al2O3 ceramic laser cutting based on vapor-to-melt ratio // Journal of Materials Processing Technology. 2018. Vol. 251. P. 109–117. DOI: 10.1016/j.jmatprotec.2017.08.011.
- Wang J., Zhang J., Feng P. Effects of tool vibration on fiber fracture in rotary ultrasonic machining of C/SiC ceramic matrix composites // Composites. Part B: Engineering. 2017. Vol. 129. P. 233–242. DOI: 10.1016/j.compositesb.2017.07.081.
- Лебедева Ю.Е., Бутузов А.В., Турченко М.В., Светогоров К.И., Чайникова А.С., Мазалов П.Б., Ваганова М.Л. Получение керамики на основе оксида алюминия методом стереолитографии // Авиационные материалы и технологии. 2026. № 1 (82). С. 113–125. URL: http://www.journal.viam.ru (дата обращения: 25.05.2026). DOI: 10.18577/2713-0193-2026-0-1-113-125.
- Бутузов А.В., Лебедева Ю.Е., Серкова Е.А., Семина А.В., Долгова Е.В., Турченко М.В., Куршев Е.В. Аддитивное получение алюмооксидной керамики методом цифровой обработки светом // Труды ВИАМ. 2026. № 5 (159). С. 55–74. URL: http://www.viam-works.ru (дата обращения: 25.05.2026). DOI: 10.18577/2307-6046-2026-0-5-55-74.
- Каблов Е.Н. Инновационные разработки ФГУП «ВИАМ» ГНЦ РФ по реализации «Стратегических направлений развития материалов и технологий их переработки на период до 2030 года» // Авиационные материалы и технологии. 2015. № 1 (34). С. 3–33. DOI: 10.18577/2071-9140-2015-0-1-3-33.
- Каблов Е.Н. Настоящее и будущее аддитивных технологий // Металлы Евразии. 2017. № 1. С. 2–6.
- Каблов Е.Н. Аддитивные технологии – доминанта национальной технологической инициативы // Интеллект и технологии. 2015. № 2 (11). С. 52–55.
- Бутузов А.В., Семина А.В. Предкерамические полимеры для производства керамических изделий путем фотополимеризации в ванне. Часть 1. Способы получения и свойства // Труды ВИАМ. 2025. № 3 (145). С. 70–88. URL: http://www.viam-works.ru (дата обращения: 30.04.2026). DOI: 10.18577/2307-6046-2025-0-3-70-88.
- Турченко М.В., Лебедева Ю.Е., Чайникова А.С., Бутузов А.В., Гамазина М.В., Светогоров К.И., Неруш С.В. Получение изделий из гидроксиапатита с применением аддитивных технологий // Труды ВИАМ. 2026. № 2 (156). С. 94–106. URL: http://www.viam-works.ru (дата обращения: 30.04.2026). DOI: 10.18577/2307-6046-2026-0-2-94-106.
- Liu W., Li M., Nie J. et al. Synergy of solid loading and printability of ceramic paste for optimized properties of alumina via stereolithography-based 3D printing // Journal of materials research and technology. 2020. Vol. 9. P. 11476–11483. DOI: 10.1016/J.JMRT.2020.08.038.
- Spirrett F., Ito T., Kirihara S. High-speed alumina stereolithography // Applied sciences. 2022. Vol. 12 (9760). P. 1–12. DOI: 10.3390/APP12199760.
- Бутузов А.В., Лебедева Ю.Е., Серкова Е.А., Семина А.В., Турченко М.В., Светогоров К.И., Чайникова А.С., Неруш С.В., Мазалов П.В., Кукушкина Е.А., Гамазина М.В. 3D-печать полимер-керамических изделий по технологии SLA и DLP для последующего изготовления корундовой керамики // IX Всерос. науч.-техн. конф. «Полимерные композиционные материалы и производственные технологии нового поколения». М., 2025. С. 256–278.
- She W., Liu Y., Liu Y. et al. Alumina-based ceramic cores with high porosity and flexural strength fabricated via DLP 3D-printing // Ceramics International. 2025. Vol. 51. P. 30573–30582. DOI: 10.1016/j.ceramint.2025.04.250.
- Zhao J.-J., Zhang Y.-Z., Li J.-H. et al. Additive Manufacturing of Alumina-based Ceramic Structures by Vat Photopolymerization: A review of strategies for improving shaping accuracy and properties // Materials. 2025. Vol. 18. P. 1–37. DOI: 10.3390/ma18112445.
- Li H., Liu Y., Liu Y. et al. Effect of sintering temperature in argon atmosphere on microstructure and properties of 3D printed alumina ceramic cores // Journal of Advanced Ceramics. 2020. Vol. 9. No. 2. P. 220–231. DOI: 10.1007/s40145-020-0362-0.
- Zhai X., Chen J., Wang Y. et al. Fabrication of Al2O3 ceramic cores with high porosity and strength by vat photopolymerization 3D printing and sacrificial templating // Ceramics International. 2023. Vol. 49. P. 32096–32103. DOI: 10.1016/j.ceramint.2023.07.177.
- Zhai X.-F., Chen J.-Y., Zhang X.-Q. et al. Vat photopolymerization 3D printing of Al2O3 ceramic cores with TPMS micro lattice structure // China Foundry. 2025. Vol. 22. No. 5. P. 565–573. DOI: 10/1007/s41230-025-4204-0.
- Li X., Su H.-J., Dong D. et al. Vat photopolymerization 3D printing of ceramic cores: Advances, challenges, and prospects // China Foundry. 2025. Vol. 22. No. 5. P. 493–506. DOI: 10/1007/s41230-025-4240-9.
- Li J., An X., Liang J. et al. Recent advances in the stereolithographic three-dimensional printing of ceramic cores: Challenges and prospects // Journal of Materials and Technology. 2022. Vol. 117. P. 79–98. DOI: 10.1016/J.JMST.2021.10.041.
- Yang H., Shan Z., Wu R. et al. Research progress on additive manufacturing technology and equipment for the vat polymerization of ceramic cores of aeroengine blades // Additive Manufacturing Frontiers. 2025. Vol. 4. No. 2. P. 1–15. DOI: 10.1016/j.aimf.2025.200204.
- Camargo I.L., Morais M.M., Fortulan C.A., Branciforti M.C. A review on the rheological behavior and formulations of ceramic suspensions for vat photopolymerization // Ceramics International. 2021. Vol. 47. P. 11906–11921. DOI: 10.1016/j.ceramint.2021.01.031.
- Бутузов А.В., Лебедева Ю.Е., Семина А.В., Серкова Е.А., Лонский С.Л. Влияние природы и концентрации смачивающе-диспергирующей добавки на реологические свойства и стабильность высоконаполненных керамических суспензий на основе оксида алюминия // Труды ВИАМ. 2026. № 4 (158). С. 85–103. URL: http://www.viam-works.ru (дата обращения: 30.04.2026). DOI: 10.18577/2307-6046-2026-0-4-85-103.
- Wu X., Lian Q., Li D. et al. Influence of boundary masks on dimensions and surface roughness using segmented exposure in ceramic 3D printing // Ceramics International. 2019. Vol. 45 (3). P. 3687–3697. DOI: 10.1016/j. ceramint.2018.11.031.
- Goswami A., Ankit K., Balashanmugam N. et al. Optimization of rheological properties of photopolymerizable alumina suspensions for ceramic microstereolithography // Ceramics International. 2014. Vol. 40 (2). P. 3655–3665. DOI: 10. 1016/j.ceramint.2013.09.059.
- Chartier T., Dupas C., Geffroy P.M. et al. Influence of irradiation parameters on the polymerization of ceramic reactive suspensions for stereolithography // Journal of the European Ceramic Society. 2017. Vol. 37 (15). P. 4431–4436. DOI: 10.1016/j.jeurceramsc.2017.05.050.
- Adake C.V., Bhargava P., Gandhi P. Effect of surfactant on dispersion of alumina in photopolymerizable monomers and their UV behavior for microstereolithography // Ceramic International. 2015. Vol. 41. P. 5301–5308. DOI: 10.1016/j.ceramint.2014.12.066.
- Chartier T., Chaput C., Doreau F., Loiseau M. Stereolithography of structural complex ceramic parts // Journal of Materials Science. 2002. Vol. 37. P. 3141–3147. DOI: 10.1023/A:1016102210277.
- Li K.H., Zhao Z. The effect of the surfactants on the formulation of UV-curable SLA alumina suspension // Ceramics International. 2017. Vol. 43. P. 4761–4767. DOI: 10.1016/j.ceramint.2016.11.143.
- Alves P.L., Verza J.R., Luz A.P. Reological behavior of alumina suspensions for additive manufacturing using digital light processing // Materials Research. 2023. Vol. 26 (1). P. 1–6. DOI: 10.1590/1980-5373-MR-2023-0270.
- Верхошанский Я.Ю., Ткачев Д.А. Разработка и исследование материала для стереолитографической 3D-печати на основе Al2O3 // Физика. Технологии. Инновации: тез. докл. XI Междунар. молодежной науч. конф. Екатеринбург: Изд-во УрФУ, 2024. С. 580–581.
- Kim I., Andreu A., Yoon Y.-J. A digital light processing 3D printing approach for tuning the interfacial properties of pore forming agents for porous ceramics // Materials and Design. 2023. Vol. 233. P. 1–11. DOI: 10.1016/j.matdes.2023.112247.
- Ангелуц А.А., Марков М.А., Новиков М.М. и др. Разработка и исследование фотополимерных керамических паст для стереолитографического аддитивного производства // Вопросы материаловедения. 2025. № 3 (123). С. 58–68. DOI: 10.22349/1994-6716-2025-123-3-58-68.